Как работает 3D-принтер: обзор 5 материалов и технологий

Все поправимо. В этой статье подробно о том, как работает 3D-принтер и какие при этом используются материалы. А также рассматриваются возможности промышленного и домашнего типа устройств.
Что такое 3D-печать и где ее применяют
Понятие «3D-печать» означает создание моделей посредством наслоения специального пластичного материала. Эту технологию также именуют наращиванием. В ходе работы устройство постепенно выстраивает заданную объемную фигуру: будь-то игрушка, украшение или макет здания.
Основные сферы, в которых используют 3D-печать, отображены в таблице:
Все, что можно напечатать на 3D-принтере, будет довольно качественным и прочным. Главное — правильно подобрать материал и грамотно составить задачу для устройства.
Как устроен 3D-принтер
Аппарат для объемного моделирования выглядит как станок с программным управлением. Он выполняет аддитивные (наслаивающие) операции согласно заданному эскизу. Аппарат может иметь разные размеры и технологии печати.
Рассмотрим, как устроен 3D-принтер на примере самого распространенного оборудования — экструзионного. Оно создает модели из пластиковой нити. Материал выходит из экструдера в расплавленном виде и распределяется согласно заданной схеме.
Устройство состоит из следующих элементов:
- печатной платформы из алюминия или стекла;
- механизмов, перемещающихся по трем осям (X, Y и Z);
- экструдера, из которого выходит расплавленный материал;
- двигателей (шагового и линейного), отвечающих за точность, скорость и режимы печати;
- концевых фиксаторов, оснащенных датчиками, необходимых для контроля движения печатающей головки;
- рамы — конструкции для крепления перечисленных элементов.

Строение 3D-принтеров может отличаться в зависимости от технологий, по которым он работает.
Основные принципы работы 3D-принтера
Прежде чем приступить к работе с аппаратом, нужно создать эскиз предмета на компьютере. При этом задаются все технические параметры, формы и габариты. После того как эскиз будет готов, можно приступать к печати.
Принцип действия 3D-принтера зависит от используемой технологии. Их существует более 10 видов. Рассмотрим самые популярные.
Stereolithography Apparatus — стереолитография, основана на использовании фотополимеров, которые затвердевают под влиянием ультрафиолета. Готовое изделие помещают в жидкость для устранения лишних элементов с поверхности. Затем повторно облучают ультрафиолетом для окончательного затвердевания.
Методом стереолитографии создают протезы костей и зубов, модели для научных исследований, украшения и скульптуры.
Лазерная технология селективного спекания. Она основана на работе углекислотного лазера. В качестве сырья для изготовления моделей используют порошок из полимера, стекла, керамики или легкоплавких металлов. Во время нагрева гранулы спекаются, но полностью не плавятся.
Метод SLS позволяет печатать объекты сложных форм, механизмы и элементы двигателей, точные прототипы конструкций для тестирования.
Плавление электронно-лучевым методом. Данная технология является самой совершенной среди существующих. Она предназначалась для аэрокосмической отрасли, но со временем также перешла в другие сферы.
Методом EBM создают очень прочные изделия. Они имеют небольшой вес и необычайную стойкость к высокой температуре. В качестве сырья используют порошок из металлов со специфическими свойствами, например, титановые сплавы.
Цифровая обработка материала светом. В процессе создания изделий используют фотополимеры, которые обретают твердость под воздействием светового луча. Он генерируется благодаря светодиодной матрице, которая оснащена микроскопическими зеркальными пикселями.
Технология DLP отличается тем, что слой материала распределяется по типу штампа, сразу на всю площадь изделия. В то время как другие методы наслаивают материал небольшими фрагментами. Следовательно, цифровая обработка материала позволяет создавать объекты гораздо быстрее. Но их необходимо беречь от прямых солнечных лучей, иначе полимер потеряет прочность, и на его поверхности образуются трещины.
Метод моделирования объектов посредством наплавления материала. Эту технологию еще известна как FFF. Она представляет собой наращивание моделей расплавленными нитями из пластика. Готовые изделия шлифуют, чтобы сделать их поверхность гладкой.
Технология FDM подходит для печати предметов ежедневной эксплуатации — от игрушек до бытовой техники. Также с ее помощью разрабатывают детали оборудования высокой точности.

Какие материалы нужны для печати 3D
Для аппарата трехмерного наращивания объектов используют разнообразные материалы. Но основным является пластмасса следующих видов:
- ABS — вещество, состоящее из акрилонитрила, стирола и бутадиена.
- PLA — биоразлагаемый пластик, представляющий собой сочетание мономера с алифатическим полиэфиром. Для его изготовления используют целлюлозу или крахмал.
- PVA — состав материала аналогичен клею ПВА. Может иметь вид гранул или нитей.
Кроме пластика, для трехмерной печати часто применяют:
- Полистирол и полиамид — вещества в порошковом виде, который может иметь пластиковые, металлические и стеклянные компоненты.
- Фотополимеры — эластичный и прочный материал, из которого можно создавать изделия разной сложности, с детализацией и идеально гладкой поверхностью.
- Металлические сплавы — порошкообразные вещества, состоящие из мелкодисперсных гранул разных металлов.
- Воск — идеально подходит для создания изделий путем наращивания. Применяется в литейном производстве и ювелирной сфере.
- Гипс — материал в виде порошка, из которого изготавливают сувениры, арт-объекты, модели для презентаций и многое другое. Гипс универсален и прост в использовании.

Кроме перечисленных материалов, для 3D-печати используют нестандартные вещества и субстанции. Это могут быть нити из дерева, бумаги, резины, стекла, шоколада и т. д. Сфера их применения ограничена. Из них делают сувениры, аксессуары и коллекционные модели.
Что можно напечатать на 3D-принтере
Объемная печать позволяет воссоздавать практически любые объекты с высокой точностью. Если изначально на 3D-принтере печатали маленькие статуэтки, детали и сувениры, с развитием методик возможности аддитивного аппарата значительно расширились. На нем можно печатать:
одежду и обувь;
- предметы интерьера и декора;
- запчасти и детали механизмов;
- искусственные органы и ткани;
- технику и музыкальные инструменты;
- оружие, игрушки, украшения и даже сладости.
3D-принтер внес свою лепту в развитие ряда отраслей и сфер деятельности. Это устройство облегчило и ускорило выполнение сложных задач, которые требуют сверхвысокой точности. Это может быть изготовление деталей со сложной конструкцией для механизмов, или протезов для людей.
За печатью в 3D-формате — будущее. Ведь с ее помощью можно решить большинство проблем, которые совсем недавно казались критическими. Ежегодно эта технология совершенствуется и обретает все большую доступность.
Классификация 3D-принтеров: от технологий до материалов
Классификация принтеров по типу используемых материалов
Именно расходник, который заправляется в 3D-принтер, определяет конкретный тип устройства. Сейчас создано несколько десятков вариаций, которые отличаются по своей плотности, технике и сфере применения. Зная свойства каждого из них, получится подобрать максимально качественную базу для будущего изделия.
Глина/керамика
Частично копируя свойствами керамики, рассматриваемая 3D-нить для печати включает в себя специальную смесь глины и полимера. Единой характеристикой для них является хрупкость, поэтому для безошибочной обработки и печати стоит соблюдать осторожность. Загруженный материал постепенно нагревается в печи после печати, а керамические частицы филамента спекаются, создавая слегка усохший, но твёрдый образец, готовый к остеклению и последующей обработке керамики.
Справка! Одним из лучших примеров глины для печати является LAYCeramic от Lay Filament, которая гарантирует почти аутентичные результаты.
Керамическую нить советуют применять, когда необходимо воссоздать глиняную посуду ручной работы и точно повторить столь уникальную фактуру из искусственной замены.
Главное преимущества гипса заключается в простоте, эффективности и универсальности в 3D-печати для повтора различных объектов. В таком случае 3D-принтер для гипса также заправляется соответствующими порошками, начиная от обыкновенного гипса и заканчивая более сложными аналогами в виде шпаклевки, цемента и тому подобных версий. Данный материал равномерно распределяется по поверхности рабочего стола, поверх идёт профессиональное клеящее средство, после чего повторно наносится тонкий слой гипсового порошка.
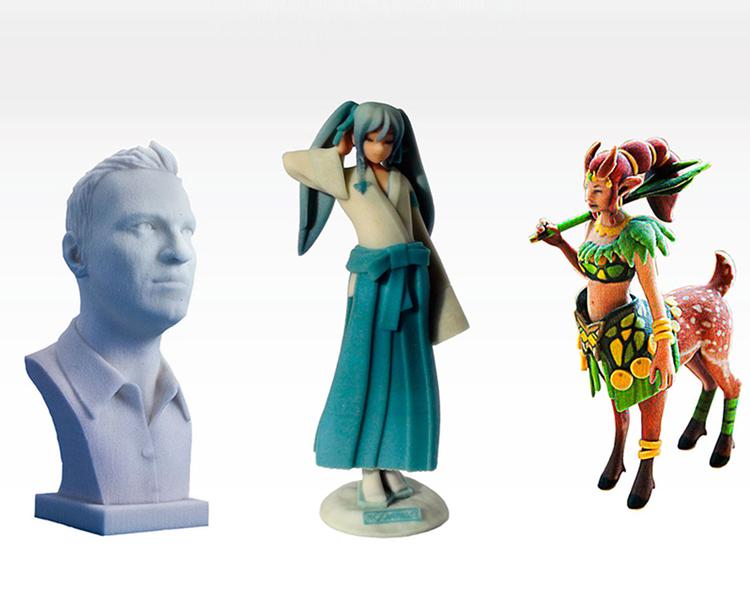
Внимание! Напечатанные изделия могут иметь любой оттенок, ведь цветовой спектр в отдельных моделях принтеров достигает почти 6 млн палитр.
За счёт наличия связующего вещества такие принтеры нередко применяются для создания интерьерных украшений – гипс прекрасно подходит для изготовления формы, которую потом можно декорировать уже вручную.
Вещество, которое следует применять для восковой 3D-печати, с натуральным воском не имеет ничего общего, кроме наименования, заниженной зольности и похожих температур плавления. Этот материал нужен для изготовления выплавляемых моделей – формочек для литья металлов. Впоследствии воск из заготовок выплавляется и вместо него заливается уже расплавленный металл.
Подобным способом создаются украшения высокого качества и копии металлических деталей для техники. Здесь задействовано параллельно несколько технологий — струйная печать или FDM. Вдобавок тут имеется отдельный бонус – лёгкость исполнения, поэтому чёткость и точность повторяемых контуров оценивается безукоризненно.
Пластик
Здесь для создания очередных объектов придётся задействовать жидкие фотополимеры, которые имеют интересный принцип создания фигурок. Ссылаясь на загруженную заранее компьютерную модель, ультрафиолетовый лазер постепенно засвечивает выделенные по схеме зоны. Чуть позже они начнут плавно затвердевать. Поскольку воздействие осуществляется через специально подготовленный фотошаблон, применяется ультрафиолетовая лампа. А шаблон будет меняться с каждым следующим слоем.
Единственный недостаток – низкая скорость работы, хотя подобная технология 3D-печати нужна для элементов деталей из металла. Именно она сделала принтеры такими популярными, что повлияло на спрос и востребованность таких устройств в будущем.
Дерево
Когда необходима печать объектов, которые выглядят максимально похожими на дерево и имеют аналогичные характеристики, то стоит приобрести PLA-wood с добавлением древесного волокна. На рынке существует множество филаментов для 3D-принтера, созданных по формуле самых распространенных пород. Одним из креативных применений является создание моделей, используемых в архитектуре. Но эстетическая и тактильная привлекательность такого материала достигается благодаря снижению гибкости и прочности.
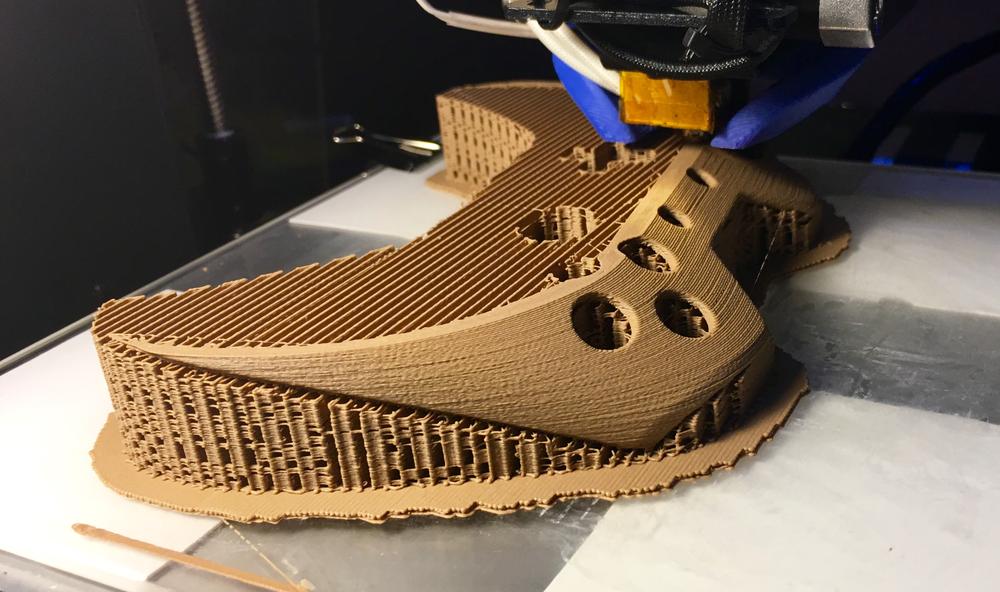
Важно! Стоит быть осторожным с температурой, при которой вы печатаете филаментом с древесиной: чрезмерное количество тепла непременно приведёт к сгоревшему или карамельному виду.
Металл (сталь/алюминий/золото)
Настоящие металлы здесь тоже не применяются: по факту это лишь смесь специального порошка и PLA/ABS. Хотя такая основа всё равно позволяет создавать прототипы, которые имеют внешний вид металла. Для аддитивных установок готовый материал выпускается в форме мелкодисперсных сферических гранул с размером зерна 4–80 микрон, а сама технология сосредоточена на сплаве при помощи иттербиевого лазера.
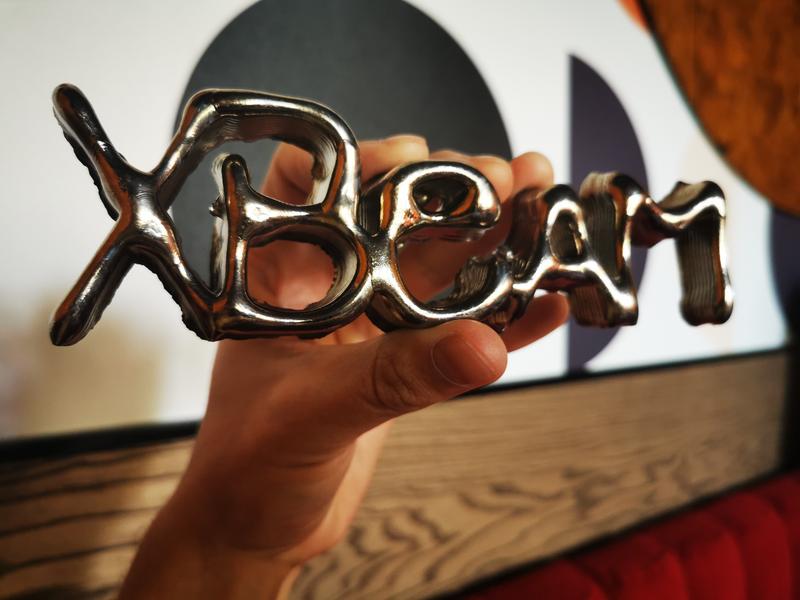
Справка! Сейчас существует около 20 материалов из металла, число которых постоянно увеличивается за счёт не просто стандартных смесей, но и уникальных высокотехнологичных веществ.
Подобным методом изготавливаются функциональные детали и технические прототипы, штампы, прессовые вставки и всякие элементы пресс-форм для литья. Но из-за них придётся чаще менять сопла: применяемые компоненты немного абразивны, что значительно повышает степень износа.
Поликарбонат
К числу самых новейших материалов относят PC или обыкновенный поликарбонат. Согласно многочисленным отзывам это чрезвычайно прочный, легкий и прозрачный термопластик. Он прекрасно подходит для производства различных бытовых продуктов (компакт-диски, пуленепробиваемые стекла, снаряжение, стекла для солнцезащитных очков, подводные маски, чехлы для телефонов) – материал нашёл своё применение в самых разных отраслях.
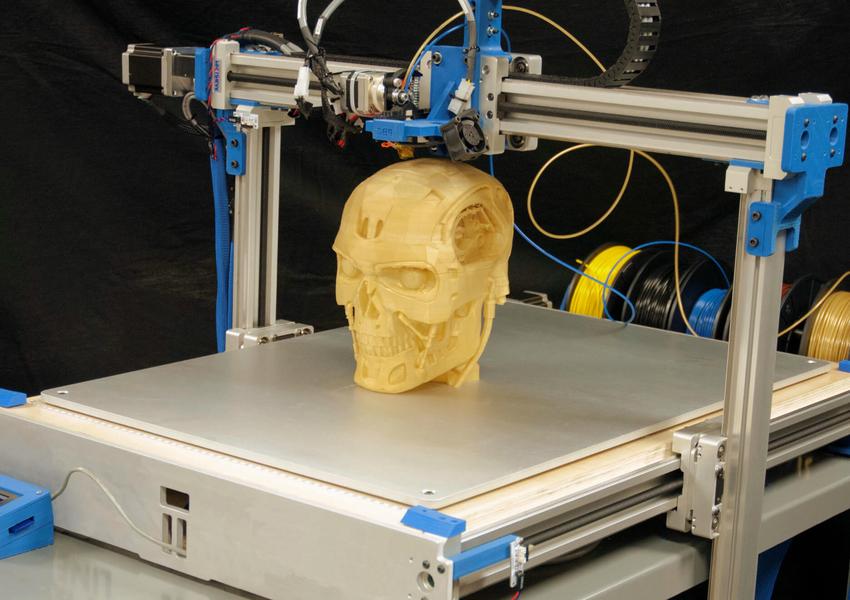
Завышенная ударная вязкость здесь гораздо надёжнее, чем у стекла или акрила. А вот плотность меньше половины плотности стекла: это свидетельствует о хорошей прочности к ударам и аналогичной прозрачности.
Песок
Значение «песок» в 3D-печати объединяет группу специальных порошкообразных материалов, куда включены такие виды, как: кварцевый, керамический, хромированный и циркониевый песок, оксид. Обычно упомянутые варианты используются при литейном производстве в машиностроении и промышленности. Впрочем, известны случаи их применения в смежных сферах – архитектуре или дизайне.
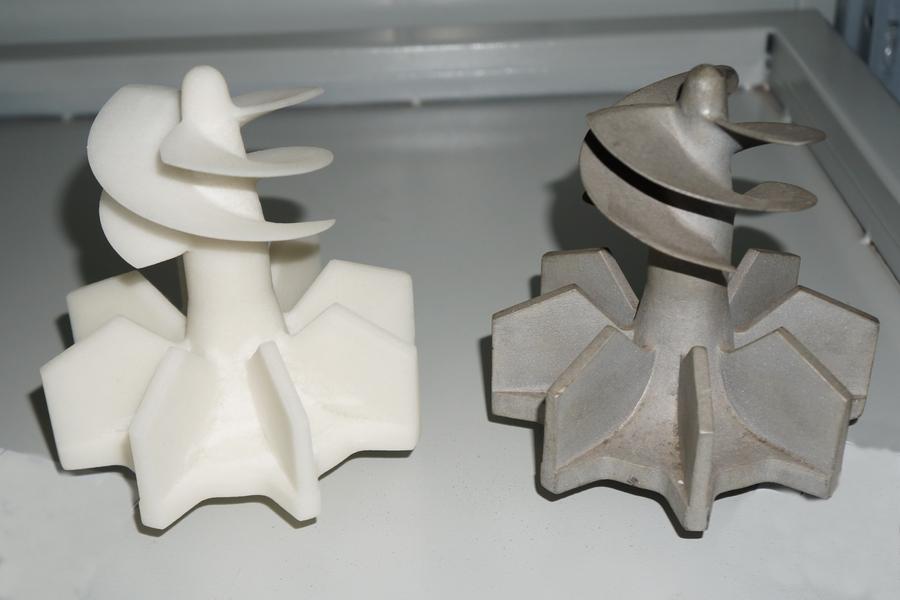
Принцип действия техники с песком очень прост: печатающая головка принтера начинает наносить специальное связующее вещество, поверх него порошок и так повторяет однообразное действие многократно. Дополнительно стоит отметить, что устройства, которые ориентированы на песок, без проблем взаимодействуют и с пудрой из металла.
Полиамид
Полиамид – уникальный порошковый материал, спекаемый лазером. Полный список полиамидов широк и включает в себя простые пластики и параллельно специальные вещества. Столь востребованный пластик шероховат, поэтому при его использовании на конечном изделии могут быть заметны гранулы или горизонтально ориентированные полосы (следы от слоёв печати).
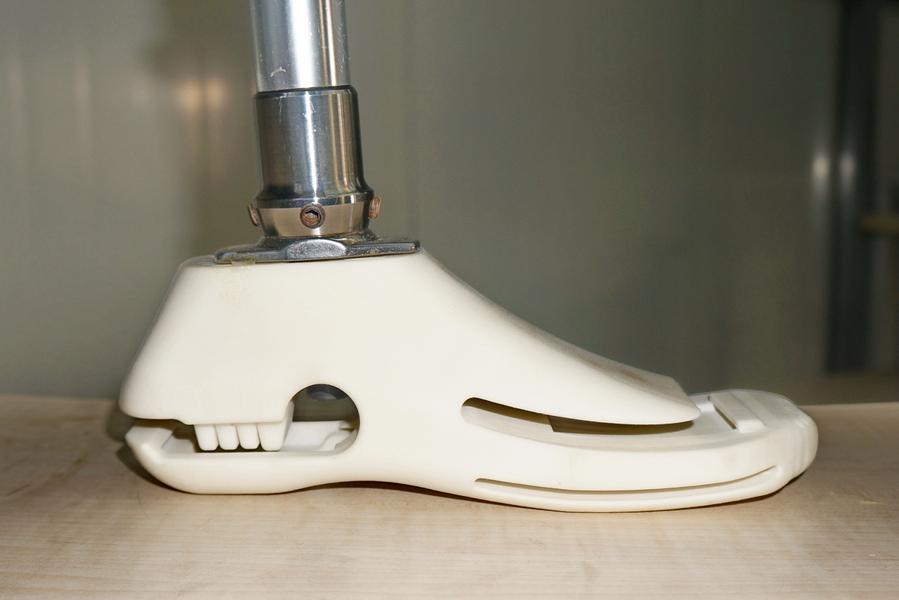
Внимание! Данный изъян поверхности можно исправить при завершающей постобработке за счёт мини-дрелей и профессиональных шлифовальных насадок.
Обычно он применяется для изготовления уже конечных изделий, тестирования и мелкосерийного производства, гарантируя стабильную производительность и многочисленные копии.
Резина
Специальный материал, который по своим свойствам очень близок к настоящей резине и практически на 100 % повторяет её главные свойства. Этот материал хорошо подойдет для печати таких гибких вещей, как кнопки, уплотнители, амортизаторы и даже покрышки для радиоуправляемых моделей. Техника тоже не отличается сложностью: поверхности склеиваются при помощи синтетических каучуков или паяльного фена. Обычно в наборе к 3D-принтеру идёт катушка, упакованная в многоразовый вакуумный пакет с силикагелем, чтобы при хранении вещество не портилось.
Силикон
Долго данный материал не использовался в 3D-печати, поскольку плохо поддавался нагреву, что изначально делало его непригодным для рассматриваемой технологии производства. Но сейчас многочисленные области применения силикона вытекают из разнообразных свойств материала: устойчивость к воздействию агрессивных сред, отсутствие токсического действия, эластичность и прозрачность.
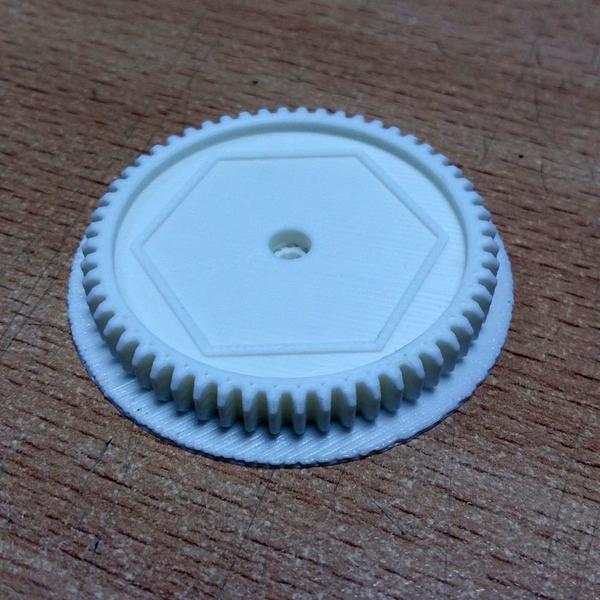
Чаще всего из него повторяют модели игрушек, масок, мягких тапочек, элементов суставов, кнопок и даже пневматических патрубков сложной формы. База из силикона не поддается механической обработке и поэтому обладает высокой износостойкостью.
Разновидности 3d печати
Современных технологий 3D-печати на теперешний момент создано немало: регулярно появляются свежие версии, а также происходит непрерывная модификация уже известных схем и формул. Поэтому владельцу 3D-принтера необходимо оставаться в курсе новинок, чтобы ориентироваться во всём многообразии моделей и учитывать их технологические характеристики.
SLA – стереолитография
SLA — основан на облучении жидкой фотополимерной смолы лазером для повтора твёрдых физических моделей. Воссоздание запланированной модели проводится поэтапно, слой за слоем: каждый вычерчивается лазером, согласно заложенным в систему данным. Подобное облучение приводит к полимеризации (затвердеванию) материала в точках соприкосновения с лучом. Многие не рекомендуют держать такое устройство дома из-за токсичности фотополимера.
DLP — альтернативный способ цифровой светодиодной проекции позволяет снизить себестоимость 3D техники. По сравнению с лазерными установками, DLP принтеры создают проекцию изображение целого слоя до затвердевания полимерной смолы, а потом наносится новый слой материала и следует рисунок нового слоя будущей модели. С момента появления такие приборы составляют серьёзную конкуренцию аппаратам, работающим по смежной технологии SLA.
FDM/FFF/PJP
Представленная группа FDM принтеров действует по единому принципу: они выдавливают какой-то определённый материал слой за слоем через сопло-дозатор. Пока это самая популярная технология в рассматриваемых устройствах, куда входят мэйкерботоподобные аналоги. Печать на основе подобной техники отличается высоким качеством, скоростью и прочностью финальных изделий. Вдобавок она совместима с большинством ранее упомянутых материалов.
SLM — принцип работы данной технологии заключается в лазерном сплавлении металлического порошка. Для этого камера принтера наполняется необходимым материалом при помощи специального подающего механизма. Потом база распределяется по платформе очень тонкими слоями посредством ровняющей лопатки. Далее мощный лазер соединяет двухмерные кусочки будущего изделия путем выборочного сплавления. На финальных этапах платформа опускается, и весь процесс повторяется заново до полного построения выбранной вещи.
Справка! Стоит помнить, что ёмкость при печати по SLM заполняется специальным инертным газом, что не дает металлу вступать в реакцию. В качестве материала часто используются сталь, кобальт-хромовые и другие смеси, титан, а также драгоценные металлы.
Этот формат печати очень похож на ранее упомянутый принцип DLP, хотя сам алгоритм обладает существенным преимуществом — низкой стоимостью принтеров. Обычно к принтерам схожей конструкции относятся устройства, работающие с засветкой фотополимера светодиодной УФ-матрицей с использованием в качестве маски доработанного LCD-дисплея. Они имеют хорошую совместимость с прочими технологиями, но перед применением полимеров для других типов требуется предварительная проверка по каждой подборке.
Смысл SLS (лазерного спекания порошковых компонентов) заключается в степени нагрева материала печати и используемых материалов. В подобных конструкциях всегда есть небольшая ванна с жидким полимером, где луч лазера проходит по поверхности, после чего в обработанных зонах полимер под воздействием УФ полимеризуется. Едва один слой будет готов, платформа с деталью опускается, жидкий полимер переходит в пустоту и запекается следующий слой. Так происходит по кругу, пока не будет закончено всё изделие целиком.
Внимание! После печати таким способом необходима постобработка объекта — удаление лишнего материала и поддержки, иногда поверхность шлифуют.
Протокол, также известный под названием «протокол построчной печати», — сетевая версия прикладного уровня для передачи объёмных предметов на печать, является стандартом де-факто для UNIX-систем, предоставляющим базовые возможности. Тут файл данных, предназначенный для печати на принтере, сначала помещается во временную область (каталог на диске), где периодически сканируется зона спулинга. По факту столь специфическая область представляет собой последовательный набор очередей заданий на реализацию копий, которые выполняются в стандартной очереди.
Polyjet
Очередной метод печати был изобретён израильской компанией Objet в 2000 г. Его суть сводится к тому, что фотополимер маленькими дозами выстреливается из тонких сопел (наподобие струйной печати), после чего моментально полимеризуется на поверхности изготавливаемой вещи под воздействием УФ-излучения. Основными материалами здесь являются фотополимеры и пластик, хотя порой подходит и специальный воск. Как правило, столь объёмную печать используют при изготовлении медицинских имплантатов, зубных протезов и слепков. Заодно тут допускается получение многоцветных вариантов и вещей с различными свойствами (эластичные в сочетании с твёрдыми).
Процесс создания дубликатов по этой inc-jet-технологии базируется на связывании материала в предварительно заданных зонах уникальным клеящим веществом. Перед стартом печати будущая 3D-модель требуемого объекта должна быть разрезана специальной САПР-программой на горизонтальные слои, после чего сама форма уже передаётся на печать в специальном G-коде. Выбранный метод заключается в нанесении на материал клея, за ним слоя свежего порошка и далее всё заново. В итоге получается похожий на гипс материал (sandstone) – данный способ абсолютно безопасен для бытового и офисного использования.
Справка! Конечный результат может иметь грубую поверхность и невысокое разрешение – это главный изъян 3 DP.
Прямое спекание металлов лазером – уникальный приём аддитивного производства металлических изделий, созданный фирмой EOS. Технологию DMLS нередко путают со смежными принципами SLS и SLM. Процесс неизменно включает в себя порошковый материал: он идёт в рабочую камеру в чётком количестве, необходимом для нанесения одного слоя. Потом специальный валик выравнивает вещество в ровный слой и удаляет лишнее из камеры, а лазерный луч спекает частицы друг с другом и с предыдущим уровнем согласно контурам, заданным цифровой моделью.
Важно! Центральной особенностью технологии считается очень высокое разрешение печати – в среднем около 20 микрон.
Очередная цветная струйная печать – тоже разновидность трёхмерного способа, которая подразумевает тонкое нанесение порошкообразных расходных материалов с выборочным использованием связующего полимера. Важным отличием этой новинки являются разноцветные элементы в моделях. В свою очередь, неизрасходованные материалы не убираются из рабочей зоны во время процесса, а служат дополнительной опорой для следующих уровней, что позволяет реализовать предметы высокой геометрической сложности.
Техника, которая называется электронно-лучевая плавка – ещё один метод аддитивного производства металлических изделий быстрого производства. В основе утверждённой схемы лежит использование электронных пучков высокой мощности для сплавки материала в вакуумной камере с появлением последовательных слоев, дублирующих контуры объёмной модели. Подобное плавление совершается при высоких фоновых температурах, достигающих порядка 700–1000 °C, что даёт возможность создавать детали без остаточного механического напряжения, который бывает вызван градиентом температур между уже охлажденными и ещё горячими участками.
Инновационная схема и принцип её действия заключается в использовании света и кислорода для отверждения светочувствительной смолы. Согласно описанию, такой подход схож с типичной и широко известной стереолитографией, где для отверждения светочувствительной смолы применяется лазер или прожектор. Здесь механическая 3D-печать внезапно превращается в фотохимический процесс, позволяющий использовать тонкую настройку и гарантирующий быстрое изготовление объектов и отсутствие эффекта расслоения. Кислород активно применяется как подавляющий агент, предотвращающий отвердевание смолы в отдельных зонах.
Наиболее распространенный алгоритм печати, который заключается в том, что под воздействием ультрафиолетового света корректируются физические свойства смол. Каждый слой засвечивается, после чего последующий уровень становится твёрдым. По факту это альтернативный метод SLA, который необходим вместо лазерных установок. Такие варианты проецируют изображение полноценного слоя, после наносится другой слой строительного вещества, и так постепенно формируется будущий прототип. 3D-приборы, работающие по технологии DLS, демонстрируют высокие результаты.
Многоструйное моделирование – фирменный способ печати на базе аддитивного производства, разработанный организацией 3D-Systems. Данная технология применяется в серии профессиональных устройств ProJet. Так, воспроизведение слоёв осуществляется с помощью специальной печатной головки, дополненной массивом сопел: их численность в современных моделях варьируется от 96 до 448 штук. В случае с фотополимерами каждый законченный слой обрабатывается ультрафиолетовым излучателем для дальнейшей полимеризации.
Если рассматривать этот вариант планировки объёмных фигур, то в нем используются ламинированные пласты, которые вырезаются с помощью ножа или лазера и склеиваются. Сначала фиксируется тонкий лист материала, который отрезается чётко по контуру, потом укладывается следующий лист и так снова. На финальной стадии все листы прессуются или спекаются. А когда для печати объёмных моделей необходима тонкая фольга, то она спекается благодаря встроенной ультразвуковой вибрации и прессуется в требуемый формат.
Очередную технологию разработал производитель принтеров WASP, ориентируясь для начала на глину. Методика жидкого нанесения выбранного вещества решает многие технические проблемы, связанные с созданием 3D-материалов. Подобный алгоритм позволяет чётко контролировать поток глиняного материала, подающегося на экструдер: от начала до конца процесс синхронизирован с шаговым двигателем, который обещает последовательную подачу базы. Такой подход предотвращает образование воздушных пузырей, деформаций и прочих изъянов, которые в итоге рискуют вызвать разрушение керамических изделий.
MJM имеет немало общего с FDM-технологией и тоже именуется многоструйной. Трехмерная печать осуществляется за счёт равномерного выдавливания расходного материала через многочисленные сопла, расположенные в печатающей головке. Эти элементы зафиксированы линией в несколько рядов, численность и расположение которых зависит от конкретной модели. В процессе печати головка неспешно передвигается в горизонтальной плоскости вдоль предметного стола, а из каждого миниатюрного сопла разбрызгивается жидкий полимер. Сразу после пройденного блока под влиянием УФ-излучения материал оперативно застывает и приобретает прочность.
Binder jetting
Аналог струйной печати посредством нанесения порошка и склеивания его связующим веществом BJ разработан специально для производства литейных форм. Цифровая модель заданной формы делится поэтапно на слои, переносится в аддитивную установку, где на предварительно подготовленный уровень песчаной смеси наносится отвердитель. Так в зоне построения создается отвержденная часть профессиональной смеси, точно повторяющей 3D-объект. Таким способом получится качественно печатать масштабные детали, что более рентабельно, чем иные методы производства.
Данная технология считается одним из самых эффективных видов 3D-печати металлических изделий за счёт прямого послойного построения в процессе сплавления мелкодисперсных частиц порошка лазером непосредственно по CAD-модели. В процессе DMT материал в требуемом количестве подается точечно в область плавления, образованную поверх заготовки при воздействии лазерного излучения. Благодаря такой организации подачи порошка возникает целый перечень уникальных преимуществ.
Селективное прессование запатентовано компанией Mcor Technologies: подобная печать начинается с подготовки в специальном программном обеспечении. Модели заранее компонуются и размещаются в виртуальной рабочей камере принтера, делятся на слои, устанавливается глубина пропитки и в конце формируется задание на печать. Все операции выполняются в уникальном программном обеспечении, которое идёт в комплекте с самим устройством.
Литьевое прессование металлов – высокотехнологичный процесс формования сложных изделий, изготавливаемых из мелкодисперсных смесей полимерного связующего с металлическими наполнителями. Этот способ производства деталей сложного профиля без отходов материала и последующей механической обработки считается сегодня самым малозатратным при серийном производстве. Причём металлический порошок получают путём распыления металла с размером частиц от 5 до 20 микрон.
Специальные приборы для 3D-печати привлекают большое количество людей, но далеко не все действительно разбираются во встроенном функционале таких устройств. Поэтому правильная расстановка приоритетов в сочетании со знанием существующих технологий и различных материалов для печати позволят использовать столь уникальную технику по максимуму.
Виды 3D принтеров. Устройство 3D принтера.
Сегодня мы хотим рассказать Вам о том, чем отличаются между собой виды 3D-принтеров и каковы особенности их устройства.
Для начала немного терминологии:
3D печать – это создание объемного физического объекта с помощью сканирования или проектирования в компьютерной программе – 3D редакторе.
3D принтер – это специализированное устройство для послойного создания модели, предварительно заданной в компьютерной программе 3D моделирования.
Преимущества аддитивных технологий
(Преимущества могут отличаться в зависимости от вида 3D принтера) :
Воссоздание точной копии данного объекта
Быстрая скорость печати (300 мм/сек)
Экономия расходных материалов
Возможность создания копии одинаковых объектов
Длительность и простота хранения используемых материалов
Большой выбор готовых 3D моделей в интернете
Автономный процесс производства.
Технологии 3D печати и виды 3D принтеров.
3D-принтер подключают непосредственно к компьютеру, в программе которого(Slicer) уже смоделирована 3D модель. После нажатия кнопки «start» начинается 3D-печать объекта, при этом процесс происходит с высоким разрешением и скоростью.
На данный момент материалы для создания 3D моделей могут быть самыми разными: пластик, металл, полимеры, резина, стекло, бумага, шоколад, литейный воск и т.д.
Cамые популярные Виды 3D-принтеров на данный момент (разделим их по технологиям) :
1) Технология послойного плавления пластиком(полимером) FDM (Fusing Deposition Modeling) или FFF
FDM 3D-принтеры являются самыми простыми и распространенными устройствам для персонального и профессионального использования в сфере аддитивных технологий.
Принцип работы заключается в плавлении пластиковой нити , заправленной в экструдер. Процесс начинается с расплавления материала, из которого путем давления получается пластиковая нить в полужидком состоянии. Экструдер наносит нить на движущуюся платформу в заданном месте слой за слоем, создавая нужный макет детали. Процесс происходит снизу вверх.
На сегодняшний момент это самая распространенная технология 3D-печати в мире.
По состоянию на 2019 год, популярные производители FDM 3D-принтеров это:
Образцы моделей по технологии FDM являются достаточно прочными и функциональными. Т.е. если вы на таком принтере распечатаете ремень как в самолете, то он без проблем справится со своей функцией.
Главные плюсы FDM технологии:
Относительно дешевые материалы (от 1300 рублей за 1 кг)
Широкая разновидность расходных материалов (могут быть резино-подобные, термостойкие, ударопрочные пластики и т.д.)
Низкая себестоимость оборудования.
2) Технология лазерной стереолитографии SLA (StereoLithography Apparatus)
3D-принтеры данного вида построены на использовании фотополимерной жидкости, которая твердеет под воздействием лазера, УФ или ИК и превращается в твердый пластик. На платформе по слою жидкости направляется луч, который приводит к затвердению и прилипанию затвердевшей смолы к платформе, и получается первый слой. Так слой за слоем создается необходимый макет.
Главные плюсы этой технологии:
Качество детализации модели
Возможность печати моделей от 1 см (например ювелирные)
Минимальный процент сбоев в работе
Из минусов можно отметить:
— высокая стоимость оборудования (хотя со временем все дешевеет)
— высокая стоимость расходного материала (в 3-4 раза больше, чем пластик ABS или PLA для FDM). Ознакомится с 3D принтерами работающими по технологии SLA можно здесь

3) Технология DLP (Digital Light Processing)
Эта технология очень похожа по своему процессу выполнения на метод MJM. Но главным отличием является воздействие не УФ, а обычного светового проектора для затвердевания жидкого полимера.
Этот фотополимер постепенно доливается в платформу по мере его расходования, а также во время процесса печати принтер закрывается, чтобы не получилось засветки самой модели.
Ознакомится с 3D-принтерами работающими по технологии DLP можно здесь

4) Технология выборочного лазерного спекания SLS (Selective Laser Sintering)
Процесс создания модели очень похож на предыдущий, только вместо жидкости используется порошок. Специальный валик распределяет его тонким равномерным слоем в горизонтальной плоскости и потом с помощью лазерного луча спекаются участки и твердеют на данном слое модели.
Основа технологии заключается в распылении разноцветного отвердителя на тонкий слой мелкодисперсного порошка в заданные участки. Эти действия повторяются много раз, благодаря чему образуется необходимый элемент модели. Время для изготовления деталей напрямую зависит от сложности исполнения.
При таком изготовлении требуется еще и финишная обработка готовой модели – полировка щетками т.к. поверхности модели в основном получаются шероховатыми и позже пропитка специальным суперклеем.
Следует отметить, что эта технология с безотходным производством, потому что остаточный порошок будет повторно использован для создания следующей модели.
Главные плюсы этой технологии:
Большой выбор используемых материалов
Создание как очень сложных моделей, так и мелких ювелирных
Скорость создания выше, чем у SLA

5) Метод наплавления MJM (Multi Jet Modeling)
При использовании этого метода применяют ультрафиолетовую вспышку, чтобы полимер затвердел. При помощи головки расплавленный акриловый фотополимер (пластик) наносится на печатающую платформу. Далее пластик поддаётся засвечиванию галогеновой лампой и материал твердеет. Так же на материал наносится бытовой воск для поддержания выступающих частей и удаляется в результате нагревания в печи, даже не оставляя при этом следов. Все действия этой технологии повторяются множество раз для достижения полного результата.

Что ж, а на этом у нас все!
В данной статье мы постарались рассмотреть основные виды 3D-принтеров актуальных в 2019 году. Надеемся статья была для вас полезна.
В чём отличие дешёвых от дорогих 3d–принтеров
Даже самые лучшие дешёвые 3D–принтеры потребительского уровня способны печатать объекты, размеры которых не превышает размера буханки хлеба, а более дешевые модели обладают ещё более скромными возможностями: обычно пространство для печати измеряется несколькими сантиметрами для каждой из сторон. Однако такие принтеры способны создавать объекты удивительной прочности, гладкости и чёткости, а это может очень пригодиться в домашних условиях, как для изготовления оригинальных крючков для одежды и солонок для соли, так и специфических деталей и запчастей, которые трудно найти в продаже.
Принтеры из акриловых деталей (оргстекла), которые в большом ассортименте можно встретить на прилавках Aliexpress, в действительности являются не более чем одноразовыми игрушками. Недолговечная пластиковая конструкция способствует образованию люфтов, косяков и проблем. Если вы серьезно относитесь к своему хобби, или 3D-принтер приобретается как профессиональный инструмент, лучшим выбором для начала знакомства с 3D-печатью будут примеры из этой статьи.
ТЕХНОЛОГИИ
ПРИМЕНЕНИЕ
- Архитектура
- Промышленный дизайн
- Дизайн ювелирных изделий
- Автомобильная промышленность
- Проектирование и строительство
- Аэрокосмическая промышленность
- Географические информационные системы
- Стоматологическая и медицинская промышленности
- Гражданское строительство
- Образование
FDM 3D–принтеры начального уровня. Цена: 15.000 – 30.000 ₽
Это самые дешевые 3D–принтеры, которые представлены простыми моделями, эти модели мы рекомендуем в качестве лучших 3D–принтеров из бюджетных вариантов. Процесс печати основан на моделировании методом послойного наплавления FDM (Fused deposition modeling). Пластиковая нить плавится, а затем наносится тонкими слоями, создавая модель. Бюджетные принтеры оснащаются одним соплом для выдавливания нити. В последнее время все чаще появляются SLA DLP принтеры, которые очень скоро сравняются по стоимости с FDM. К примеру, Anycubic Photon Zero — бюджетный фотополимерный LCD 3D-принтер
Они печатают медленно, им часто требуется много часов для того, чтобы воспроизвести один объект, и они печатают на ограниченной номенклатуре материалов.
- Достоинства: низкая стоимость, простые принтеры являются идеальным вариантом для первоначального знакомства с процессом 3D–печати. Они, как правило, сравнительно просты в установке и настройке.
- Недостатки: 3D–принтеры этого типа не оснащены закрытой камерой, конструкция хоть выглядит надежно, часто даже используется стальная рама. Отсутствие закрытого корпуса сразу накладывает ограничение по испльзованию видов пластика: PLA, SBS, PETG — пожалуй это всё чем они могут печатать без приложения изрядного шаманства.
- Основные характеристики и расходные материалы: большинство принтеров этого типа обладают базовым программным обеспечением, но некоторые поставляются вообще без какого-либо программного обеспечения, и тем самым заставляют вас искать решения с открытым исходным кодом. В процессе печати обычно используются 1,75 миллиметровая нить, которая широко доступна в богатом цветовом ассортименте в виде катушек. Капризные материалы с высокой температурой плавления и коффициентом термической усадки ABS, HIPS, NYLON, PC, и другие — теоретически можно настроить печать, но придется выдумывать закрытый корпус, модернизировать экструдер и т.д.


Профессиональные FDM 3D–принтеры. Цена: от 100.000 – 200.000 ₽
Более сложные принтеры, использующие технологию FDM-печати, такие как Picaso, Ultimaker, Zenit, Hercules, обладают дополнительными функциональными возможностями (по сравнению с 3D–принтерами начального уровня): например, они оснащаются несколькими экструдерами и способны работать с более тонкими слоями (до 0,1 миллиметра) и печатать более гладкие объекты.
- Достоинства: увеличенная площадь печати позволяет воспроизводить более объёмные объекты (по сравнению с более простыми аналогами). Несколько экструдеров дают возможность использовать различные цвета и материалы поддержки во время печати одного и того же объекта. Закрытая камера печати дает преимущество по используемыми материалами.
- Недостатки: более высокая стоимость. Наличие более сложной конструкции и комплектующих может означать, что ещё больше деталей способно выйти из строя во время интенсивной работы.
- Основные характеристики и расходные материалы: ключевыми факторами являются количество экструдеров (встроенных или доступных при модернизации) и улучшенное вертикальное или Z-разрешение. Эти модели, как правило, оснащаются платформой печати увеличенного размера, который часто достигает 30 x 30 x 30 сантиметров. Выбор расходных материалов значительно широкий: ABS, PLA, HIPS, SBS, PC, PA, FLEX и другие.


SLA 3D–принтеры на базе стереолитографии. Около 100.000 ₽
Новинкой на рынке 3D–принтеров являются модели на базе лазерной стереолитографии или SLA-принтеры, такие как Form или B9 Creator. Они используют для печати светочувствительную смолу и цифровой проектор или лазер. Под воздействием света смола затвердевает. Платформа печати затем опускается, и свет формирует следующий слой; так происходит до тех пор, пока объект не будет завершен полностью. Такие принтеры способны воспроизводить объекты с очень высоким разрешением, но количество цветов ограничено: Form может печатать серым и прозрачным (бесцветным), другие принтеры также способны предложить небольшой ассортимент цветовой гаммы.
- Достоинства: очень высокое разрешение, гладкая печать с точностью воспроизводимых элементов до 0,030 сантиметра и толщиной слоев 0,003 сантиметра.
- Недостатки: Процесс печати, как правило, медленне, чем у моделей, построенных на базе технологией FDM. Ограниченный диапазон цвета, в связи с новизной технологий сам принтер и смола для печати отличаются достаточно высокой стоимостью.
- Основные характеристики и расходные материалы: стоимость принтера и виды смолы являются ключевыми факторами — в настоящее время смола для Form стоит 20.000 – 30.000 ₽ за литр, и доступна только в бесцветном и сером вариантах. Стоит обратить внимание на размер платформы печати: большинство 3D–принтеров оснащаются платформами небольшого размера: около 15 x 13 x 13 сантиметров.

Порошковые 3D принтеры. Ценовой диапазон: от 600.000 ₽ и выше
Другой подход — это порошковая печать, в данном случае мелкодисперсный порошок наносится на поверхность, а затем либо лазер спекает (расплавляет) порошок (процесс, называется выборочным лазерным спеканием SLS) или растворитель, разжижает порошок, в результате чего он схватывается, формируя слой. Преимущество порошковой печати заключается в том, что она может работать с широким перечнем материалов, включая металлы, стекло и пластик. Это единственные принтеры, которые способны создавать цветные 3D–объекты, получаемые путём смешивания порошков различных цветов.

Порошковые принтеры сложнее в разработке, и им необходим либо мощный лазер, либо растворитель, именно этим и объясняется их дороговизна. Например, Zprinter 150 до сих пор считается устройством коммерческого класса, и его стоимость составляет 800.000 ₽. Терпеливые энтузиасты могут получить доступ к этой технологии по более доступной цене: собрав собственное устройство с помощью открытого исходного проекта экспериментального порошкового принтера.