Антимракобесие #1. Смазка для линейных направляющих, подшипников, кареток
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Решил погуглить, чем люди мажут свои принтеры. И аж воспылало в районе стула.
Кто чем, только не тем, чем можно (я даже не говорю ‘нужно’).
Большинство мажет литиевыми смазками (на литиевой основе, типа ‘Литол’ и т.д.), даже популярные в этой теме блогеры, которые гордо называют себя ‘технарями’ так делают. А потом каждый второй пост о том, что ‘люфт каретки, помогите’. Поясню: литиевые смазки отлично смазывают. Даже пластик. Только они его кушают, потихоньку. Это не так как с кислотой и цинком, при нанесении литола на каретку не будет волшебного Пшшшъ, эффект больше сравним с курением и алкоголем для человека. Одна сигарета ничего не значит. Но десяток лет. Ну вы поняли. Так и тут. Смазка должна в первую очередь защищать движущиеся части от износа (если это трение качения), а уже потом уменьшать силу трения (усилие страгивания пока опустим, для трения качения оно не столь существенно). А литиевые смазки пожирают пластиковые элементы. Например на том же HIWIN помимо крышек и направляющих для обратного хода шариков, на некоторых каретках есть еще пластиковые сепараторы. Не удивительно, что от литола они начинают люфтить уже через год редкого использования. Но это еще не все. Литол ЖРЕТ алюминий, если добавить воды. То-есть алюминий в среде лития корродирует от воды. А ваши принтеры на половину из алюминия!
Другие же немного умеют в матчасть и понимают, что мазать литиевой смазкой каретку с пластиком — такой себе план. И ищут силиконовые смазки. Но только дело в том, что большинство силиконовых смазок при малейшем нагреве превращаются в воду и тотально не подходят для смазывания чего либо в принтере с боксом. Даже густые силиконы. Более того, они часто просто уменьшают силу трения. Никакой защиты движущимся частям (это я сейчас об обычных силиконовых смазках говорю, которые ‘в соседнем автомагазине’ продаются).
Один человек написал про ЦИАТИМ 201 даже (неужели), но зайти немного дальше у него не хватило терпения наверное. ЦИАТИМ 201 — морозостойкая смазка на силиконовой основе. Работает до -150C градусов, но верхний придел около +50C, причем при положительных температурах очень быстро сохнет (повторяю, при комнатной температуре смазка ВЫСЫХАЕТ и перестает смазывать, если кто не понял), но при этом еще и очень гигроскопичная, то-есть, если в воздухе нет влаги, то она высохнет и не будет смазывать, но если влага есть, то она ее напитает и потеряет свои свойства, и тоже не будет смазывать, иными словами, она тотально не подходит для работы на открытом воздухе. Только в герметичных узлах и агрегатах. Еще при длительном хранении распадается на фракции. Поэтому решение не плохое только если вы собираетесь в Сургуте зимой в неотапливаемом герметичном гараже что либо печатать.
Но чем же тогда смазывать? Я не даром написал, что человек, писавший про ЦИАТИМ 201 немного ‘не дошел’.
Так вот, смазка называется ЦИАТИМ 221 (на силиконовой основе). Применяется для высокоточных устройств, в том числе пластиковых и резиновых изделий. Дополнительно обладает противозадирными свойствами (ваши валы скажут спасибо). Не высыхает. Среднетемпературная. Храниться 40 лет без потери свойств! Это для обычных принтеров (открытых). Причем смазка изначально проектировалась для смазывания направляющих и подшипников, в том числе линейных! К тому же уменьшает усилие страгивания для линейных подшипников скольжения.
Для принтеров с термобоксом/термокамерой есть ЦИАТИМ 221F (фторосодержащая). Все то же самое, но держит до 160 градусов С. Улучшены противозадирные свойства. Но для работы при комнатной температуре может быть слегка густовата.
Есть еще ЦИАТИМ 221CF. Это вообще отлично защищает от износа и работает в зоне повышенных температур (180C и выше), но еще более густая. Лучше не нужно. Да и найти ее проблематично.
Стоит примерно 150 рублей за 20 грамм на авито (кило за 2000 рублей в жестяной банке). Можно купить в мелкой таре, но найти сложнее.
Я нашел ее даже в своем зажопинске (221-ую, без F) с 30 тыс населением в автомагазине (правда там была банка только на литр).
Минусов у смазки только два. 1. Гигроскопичность все же осталась (7%, хотя ни на что это не влияет в таком соотношении). 2. Низкая химическая стойкость (пары растворителя ее убивают, поэтому прежде чем пихать только что протертое растворителем стекло в принтер, дайте ему просохнуть). Но низкая химическая стойкость свойственна и литолам, их же смывают бензином и растворителем (кеп). Поэтому это не то что бы минус, просто нужно не быть балбесом.
Так же есть фирменные смазки для рельс. Но стоят они не дешево, да и купить их часто проблематично.
Вообщем хватит этого мракобесия. Мажьте нормальной смазкой, тем более что стоит она копейки. Блогеры, тоже заканчивайте пороть чушь! Вы же должны поднимать градус технической грамотности 3D печатников, а не наоборот, литолом мазать пластик и алюминий.
Техническом обслуживание 3D-принтеров
Всем хорошо известно, что DIY-принтеры — это те 3D-принтеры, которые собираются самостоятельно.
Такие машины периодически нуждаются в некотором техническом обслуживании, которое может быть неочевидным для новичка в 3D-печати. Принтер рекомендуется обслуживать по крайней мере раз в месяц. При интенсивном использовании (например, круглосуточная печать) возможно даже чаще.
В этом небольшом посте организованы и подобраны основные мероприятия, которые позволят вам содержать принтер в надлежащем качестве.
Проверка болтовых соединений Очистка вентиляторов и электроники Проверка натяжения ремней
Смазка и очистка направляющих и ходовых шпилек Очистка стеклянного стола Очистка сопла Выравнивание базы
Для того, чтобы приступить к обслуживанию принтера, вам понадобятся:

Ключи М6, М8 и М10
Ключишестигранники M2 и M3 Шпатель Кисть и щётка
Проволочная щётка Смазка (я, например, пользуюсь силиконовой смазкой)
Иглы для прочистки сопла (идут в комплекте Гефестоса). Вместо них с меньшим удобством можно использовать и обычные иглы малого диаметра
1. Проверка болтовых соединений
Прежде всего — отключите свой принтер от сети. Это позволит перемещать экструдер по осям без риска повредить двигатели, а также исключить потенциальные опасности при очистке электроники.

Вибрации, возникающие при печати, ослабляют болтовые соединения. Логично, что для сохранения высокого качества печати гайки иногда нужно подкручивать.
Лучше всего начинать с болтов, которые “держат” базу:

Затем проверьте винты, которые держат двигатели:

Разобравшись с базой и двигателями, проверьте болты на оси Х:

И, наконец, убедитесь в качественной затяжке шкивов на валах двигателя:

2. Очистка вентиляторов и электроники
Лопасти вентиляторов — место, где постоянно скапливается пыль. Как правило это приводит к ухудшению охлаждающих способностей вентилятора, что, в свою очередь, ведёт к печальным последствиям для электроники.
Для начала снимите вентилятор с пластиковой рамы — так чистить его будет намного удобнее. Затем, воспользовавшись щёткой, очистите лопасти с обеих сторон.

Теперь настала очередь электроники. Нет никакой необходимости отключать все провода, но при очистке будьте крайне осторожны и аккуратны, чтобы случайно не повредить какой-нибудь элемент платы.

Теперь очистим вентиляторы экструдера. Для этого переведите каретку в крайнее правое положение и аккуратно снимите левый экструдер. Вместе с ним снимите и радиатор. Привычным движением очистите их щёткой.

Перед тем как отправиться орудовать щёткой дальше, обратите внимание на внутреннюю часть экструдера (раз уж всё равно сняли вентилятор). Скорее всего она окажется в пыли или остатках материала, безжалостно перемолотых прижимным колесом. Если так и есть, очистите область маленькой кистью:

Теперь, очистив внутреннюю камеру, верните вентилятор и радиатор на законное место. Помните, что вентилятор наклейкой должен смотреть в сторону экструдера, иначе поток воздуха будет идти в неверном направлении. Передний вентилятор не нуждается в снятии для очистки — достаточно просто осторожно прочистить его между лопастей.

3. Проверка натяжения ремней
Использование принтера в течении долгого времени может привести к тому, что натяжение ремней существенно ослабнет. Проверьте — если это так, то просто затяните потуже болты натяжителя:

4. Смазка и очистка направляющих и ходовых шпилек
Как направляющие, так и ходовые шпильки по оси Z должны быть всегда чисты и хорошо смазаны — это позволяет почти гарантированно избавиться от ненужных вибраций и раздражающих скрипов.
Начнём с направляющих. Сначала очистите их бумажным полотенцем. Удалив всю грязь, возьмите чистое полотенце и, капнув на него смазкой, протрите как следует гладкие направляющие.

После того как гладкие направляющие очищены и смазаны, пройдитесь по ходовым шпилькам щёткой. Затем смажьте все гайки передающего стержня оси Z. Не забудьте и про цилиндрические фланцы.

5. Очистка стеклянного стола.
Если вы используете в качестве усилителя адгезии лак, то вы можете заметить, что со временем старые слои лака объединяются в причудливые бугорки, способные серьёзно подпортить первый слой печати. Также иногда на платформе могут остаться кусочки пластика от предыдущей печати (к примеру, элементы рафта).
Самый простой способ очистить стеклянный стол — это поместить его под проточную горячую воду и немного поработать шпателем. Сам стол, конечно, перед этим надо снять с принтера.

6. Очистка сопла.
Шаг, который считается достаточно опасным — сотни выброшенных “хотэндов” тому подтверждение.
“Хотэнд” — это та часть экструдера, где происходит непосредственный нагрев и экструзия пластиковой нити. Иногда в силу различных причин сопло забивается, что приводит к некорректной работе принтера.
Первое, что нужно сделать — открутить защитный элемент, окружающий хотэнд (актуально для гефеши). Затем, включите питание:

Теперь, с помощью ЖК-экрана верните каретку на “домашнее” положение. (Menu > Control > Move axis > Auto home).
После этого нужно переместить экструдер в точку 100.0 мм X и 160.0 мм Z. Это положение обеспечивает наиболее свободный доступ к хотэнду. Делается это без особых усилий через Jog mode в том же меню, где и auto home.
Теперь нам необходимо извлечь нить пластика (Menu > Control > Filament > Unload).
С этого момента сопло начинает нагреваться, поэтому старайтесь не касаться его, чтобы избежать травм.

После извлечения нити пластика, вставьте в сопло иглу для прочистки и поводите ею вверх-вниз в течении нескольких секунд. Сам экструдер должен оставаться в нагретом состоянии. Эти движения позволяют очистить возможный затор пластика.
Теперь нужно очистить кончик хотэнда снаружи. Соблюдая предельную осторожность, чтобы не повредить кабель термистора или керамический нагреватель, очищаем сопло проволочной щёткой.
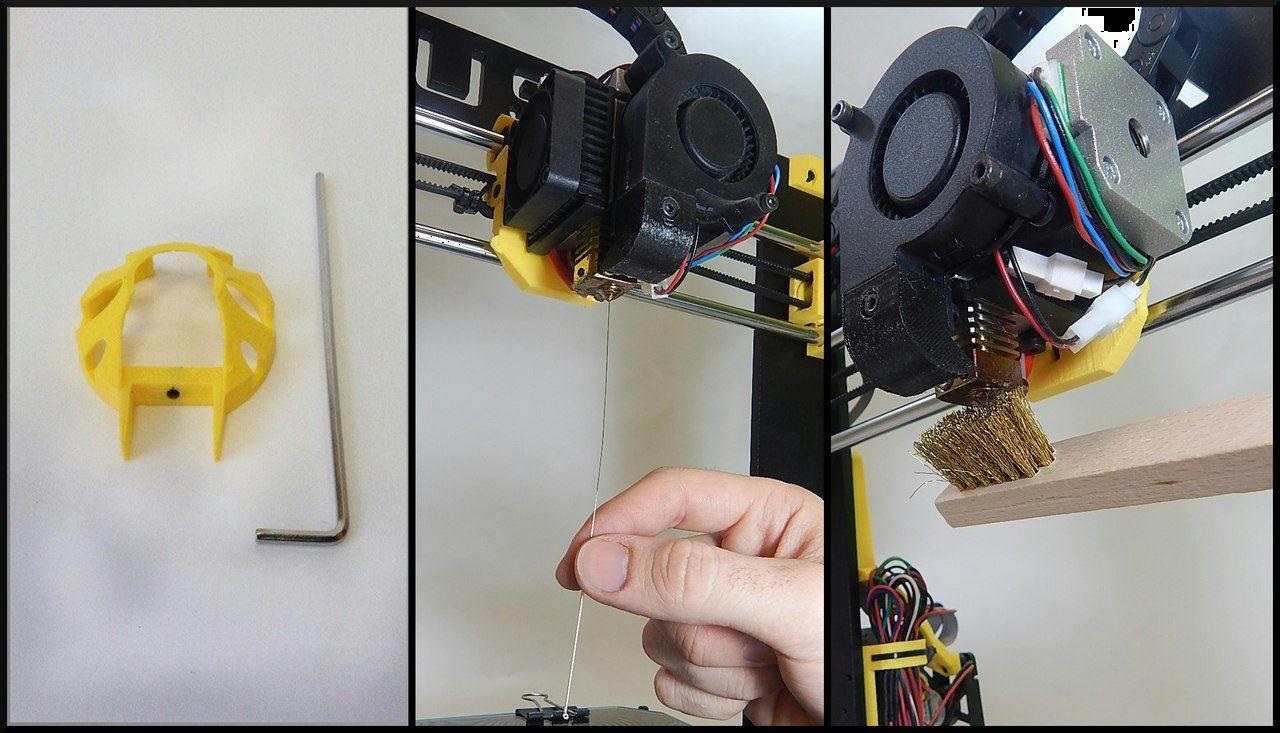
После того как вы закончите обслуживание, охладите экструдер (например, отключив сеть). После того как температура упадёт до
40 градусов, верните защитный кожух на место.
7. Выравнивание базы.
Калибровка платформы — всем хорошо знакомая операция. Если по какой-то причине вы не знаете как откалибровать стол для Гефестоса, вы всегда можете посмотреть туториал от производителя.
Финал.
Вот и конец нашей заметки! После этих простых шагов ваш принтер будет готов к новому бою, а регулярное обслуживание позволит ему ещё долго радовать вас качественной печатью.
Чем смазывать 3д принтер
В принципе спектр смазок для принтера достаточно широк. На данный момент идет много споров, чем лучше смазывать.
Я лишь поделюсь личным опытом, как это делать проще.
Есть два способа смазки линейных подшипников
— для продвинутых пользователей густыми смазками
— для ленивых проникающими смазками
Первое, что нужно усвоить — WD-40 — это смывка, а не смазка. Ее имеет смысл применять для смывки заводской консервационной смазки линейных подшипников.
Из густых смазок на данный момент самой популярной смазкой является Литол-24. Совершенно верно, эта смазка несовсем подходит для соединений металл-пластик, но тем не менее, не настолько вредна, как это описывают. Ресурса пластиковых обойм линейных подшипников хватит. Но лучше использовать любую смазку стандарта NLGI-2 (2 — это вязкость).
Наиболее подходящей смазкой для соединений металл-пластик все-таки считаются густые силиконовые смазки. Выбирать стоит термостойкие силиконовые смазки. Чем выше температура каплеобразования, тем лучше. Желательно, чтоб она была выше 80 градусов.
Смазка винтового вала оси Z производится путем обильного нанесения смазки на винт и протягиванием стола вверх вниз. Затем необходимо убрать скопившиеся излишки сверху и снизу гайки.
Для продвинутых пользователей наиболее предпочтительный способ смазывания линейных подшипников — набивка, чтоб подразумевает полную разборку кинематики принтера. Для этого необходимо:
- снять подшипник
- смыть старую или заводскую смазку используя популярную WD40
- заложить смазку в подшипник
- с двух сторон вставить валы, чтоб смазка начала заполнять канавки обойм шариков
- перемещать подшипник на несколько сантиметров, чтоб распределить смазку вдоль всей обоймы
- удалить лишнюю смазку (если подшипник промывали — излишки смазки можно использовать повторно)
Для ленивых можно ограничиться набивкой линейных подшипников оси Z способом описанным выше и смазкой винта оси Z.
А вот смазку подшипников осей X и Y произвести проникающей силиконовой смазкой (в спрэе балончике с трубкой, бывает с тефлоном). Вполне так же может подойти оружейная смазка и смазка для швейных машин.
Следует помнить, что смазывать проникающими смазками необходимо чаще — примерно каждые 40 часов печати.
- для смазки оси X необходимо положить принтер на бок, для смазки оси Y — на тыльную стенку (не забудьте, что там в стоке фидер, датчик филамента и крепление катушки) или лицом вниз.
- вполне вероятно, что под своим весом у вас ось не переместится, но как только вы ее смажете, она скорее всего поедет. Соответственно ее нужно выдвинуть в верхнее положение и удерживать рукой (ну или привязать или подпереть).
- на вал снизу голоы имеет смысл намотать ветошь или другой впитывающий материал.
- стол лучше сразу закрыть пакетом, чтоб смазка не попала на ультрабазу.
- берем WD40 или другу смывку и начинаем нежно вымывать старую смазку параллельно двигая голову, чтоб промылись все обоймы подшипников.
- после смывания старой смазки нужно вытереть насухо валы, параллельно перемечая голову, чтоб вытекла смывка. Лучше на некоторое время оставить принтер на боку.
- далее берем проникающую смазку и параллелно двигаем голову, чтоб обеспечить смазывание всех обойм подшипников.
Отдельно стоит ометить смазывание фидера.
Здесь смазке подвергаются только три элемента и делать это нужно очень аккуратно, чтоб смазка не попала на зубцы подачи фиамента.
Для смазывания фидера лучше всего использовать густую силиконовую смазкую Смызваем:
UNI Форум
Ввиду специфики работы, раздобыл пару кг немецкой EP2. Применяется для смазки линейных подшипников и ШВП в станках в автоматической системой смазки. Взял сверху пожиже ).
На сколько знаю, купить EP 100 грамм проблематично, да и для MGN9 вязкость вероятно не та.
Кто чем смазывает из того что реально добыть в ближайших магазинах по разумным ценам?
Не бойся поломать. Бойся не починить )) 
Re: Чем смазывать линейные подшипники?
Сообщение UNI » 05 фев 2020, 07:13
Re: Чем смазывать линейные подшипники?
Сообщение Obopotenb » 08 фев 2020, 13:57
Re: Чем смазывать линейные подшипники?
Сообщение MitoZ » 12 фев 2020, 20:09
в чатике по хивинам в телеге мне сказали, что есть рекомендации от хивина по поводу класса смазки — NLGI 2
как примеры от них же
HIWIN G05
Klüber Klüberlub GL-261
Mobil Mobilux EP1
Fuchs LubritechLagermeister BF2
Lubcon TURMOGREASE CAK 2502
ее купить оказалось не проблема на авторынке (я взял вроде MANNOL LC-2), как понимаю, ближайший автомобильный «гаражный» аналог — шрусовая смазка, но тут не то чтобы сильно уверен
п.с. а вообще, были бы лишние деньги (а таких не бывает никогда ), или было бы где подбрить, то я бы себе нарыл OKS 425
с мазками этой конторы знаком лично по работе в типографии, ее разные типы закупались на обслуживание техники — хорошая и дорогая