3D печать методом наплавления (FDM)
Начать стоит с того, что это одна из наиболее распространенных и простых технологий 3D печати. Именно FDM 3D принтеры являются наиболее бюджетными и доступными во всех планах. Более того, такие приборы некоторые умельцы собирают самостоятельно. В определенном роде такая «кустарная» 3D печать FDM вполне успешна, но несравнима с печатью на специализированном оборудовании.

Итак, что же такое 3D печать FDM? FDM – это аббревиатура ка английскому «Fused Deposition Modeling», что можно перевести как «Моделирование методом наплавления». Собственно, это описание характеризует 3D печать FDM наиболее емко. Но для первой встречи и знакомства с методикой этого недостаточно, потому дальше мы расскажем об этой технологии во всех подробностях.
Как происходит 3D печать FDM
Как и в любой другой методике аддитивного производства суть FDM 3D печати заключается в послойном воспроизведении объемных изделий на основе цифровых данных (3D моделей). В качестве материала в FDM 3D принтерах для этой цели используются специальные нити пластика. Такие нити могут быть диаметром 1,75 мм, либо 2,85 (3) мм.
По сути, 3D печать FDM – это непрерывная подача нити материала в экструдер (печатающую головку), оснащенный нагревательным элементом. Последний предназначен для нагревания сопла, через которое подается материал. На этом этапе происходит плавление пластика и экструзия (выдавливание) его на платформу 3D принтера. Каждый последующий слой выдавливается на предыдущий по заданной траектории, за счет чего и происходит построение изделия. Для более плавной подачи материала, а также быстрого затвердевания слоев, экструдеры оснащаются внешними вентиляторами, создающими резкий перепад температур.

Некоторые 3D принтеры FDM оборудованы подогреваемой платформой, которая позволяет работать с более «капризными» материалами, такими, как ABS пластик. Нередко такие принтеры комплектуются также закрытым корпусом. Также существуют приборы с двойными, и даже тройными экструдерами, которые предоставляют возможность работы с несколькими видами 3D пластика одновременно. Как правило, в таких случаях один материал является основным, а второй вспомогательным. Часто в качестве вспомогательного материала выбирают водорастворимый материал поддержки (PVA пластик).
Этапы FDM 3D печати
Для удобства мы разбили процесс изготовления объектов на последовательные этапы:
- Разработка 3D модели в специальных программах (Autodesk 3DsMAX, ZBrush, Maya, Blender, SolidWorks и т.д.);
- Проверка готовой модели на пригодность к 3D печати, к примеру, в программе NetFabb (3D модель не должна содержать дыр, разорванных граней, инвертированных полигонов и т.д.). Подробнее о подготовке модели в этой статье;
- Загрузка 3D модели в программу-слайсер. На этом этапе выбираются необходимые настройки 3D печати (скорость, температура и т.д.), а также генерируются поддерживающие структуры при наличии нависающих элементов в модели. По завершению подготовительной части программой генерируется управляющий код (G-code) для 3D принтера на основе цифровых данных (модели) и выбранных настроек;
- Передача управляющего кода на 3D принтер. USB-флеш-накопитель или SD-карта с записанным G-code (в продвинутых моделях 3D принтеров также возможна передача файла по беспроводной сети Wi-Fi) подключается к устройству, в меню которого выбирается необходимый файл и запускается печать;
- По завершению 3D печати готовое изделие отсоединяется от стола 3D принтера, очищается от поддержек и лишнего пластика.
Используемые материалы
3D печать FDM может похвастаться большим разнообразием в выборе доступных материалов. Для работы с FDM 3D принтерами оборудовано огромное количество пластика, однако не каждый принтер поддерживает весь спектр материалов, которые предлагает рынок. Этот фактор зависит от температуры плавления конкретного материала и максимальной температуры нагрева сопла устройства. Грубо говоря, приборы, сопло которых не разогревается более чем на 250 ˚С, не смогут печатать материалами с температурой плавления в 280 ˚С.
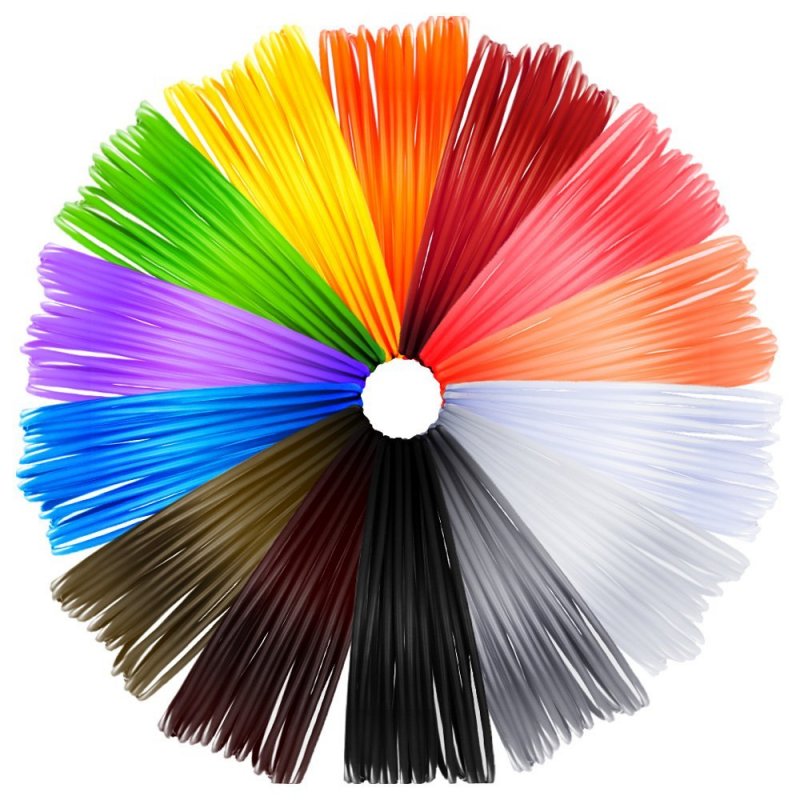
Если же отбросить это ограничение, то в плане выбора расходных материалов 3D печать FDM смело можно назвать наиболее универсальной технологией аддитивного производства. Пользователи имеют возможность работы с пластиками всех цветов и оттенков, прозрачными, глянцевыми и матовыми полимерами, с гибкими и жесткими инженерными материалами, с металлизированным пластиком, и пластиком, меняющим цвет. Также доступны водорастворимые, флуоресцентные, люминесцентные материалы, пластик с деревянным наполнением и многое другое.
Преимущества технологии FDM
Как вы уже поняли, 3D печать FDM представляет большой интерес как для частных пользователей, так и для коммерческих организаций. Давайте обобщим, в чем же ее преимущества:
- Доступность. Этот вид 3D печати является наиболее доступным в финансовом плане, что объясняет высокую популярность FDM 3D принтеров;
- Большой выбор материалов. Как вы уже поняли, подобрать материал для FDM 3D печати не очень сложно. Более того, такой 3D пластик также является вполне доступным в финансовом плане;
- Функциональность. Не только за счет огромного выбора расходных материалов, но и за счет особенностей самой методики FDM 3Д принтеры могут применяться для самых разнообразных задач, что и делает их чрезвычайно востребованными;
- Соотношение цена/качество. Современные приборы для FDM 3Д печати могут похвастаться отличным качеством воспроизведения объектов (вплоть до 40 микрон!) при относительно невысокой стоимости. Прибавьте сюда остальные преимущества, и поймете причину успеха!
Сферы применения 3D печати FDM
За счет своей универсальности 3D печать FDM может использоваться практически в любых целях. А благодаря возможности постобработки (покраски, шлифовки, вскрытию лаком) готовых изделий сферы ее применения расширяются еще больше.
Давайте рассмотрим их подробно:
-
; ; ; ; ; ; ;
- Сувенирная продукция; ; .
Виды FDM 3D принтеров
3D принтеры для моделирования методом послойного наплавления разделяются по типу системы координат на два типа:
- С прямоугольной системой координат (Оси XYZ);
- С цилиндрической системой координат, или дельта-принтеры.
В нашем магазине представлено множество устройств обоих классов с различными характеристиками, среди которых:
-
; в ассортименте; ; и многие другие.
На этом наша статья подходит к концу. Спасибо за прочтение, и непременно обратите внимание на другие статьи из раздела о видах 3D печати. Более подробно о наличии 3Д принтеров, а также возможности FDM печати уточняйте по телефонам, или электронной почте, указанным в разделе «Наши контакты». Обращайтесь, будем рады сотрудничеству!
Послойное наплавление (FDM) в аддитивном производстве

Аддитивное производство по методике постепенного наплавления слоев – FDM-печать – пользуется наибольшей популярностью среди всех остальных видов технологии. Причиной тому доступность – как в стоимости аппаратов и материалов для печати, так и в их распространенности, а также широте ассортимента на рынке.
FDM-принтер идеально подойдет и для быстрого прототипирования, и для мелкосерийного производства.
Истоки FDM-технологии
Послойное наплавление (FDM) – одна из первых аддитивных технологий, разработанная Стивеном Скотом Крампом в 80-х годах ХХ века. На рынке FDM-принтеры были представлены в 1990-м компанией Stratasys. Их распространенность, кроме явных достоинств, связана с окончанием срока действия оригинального патента технологии.
Благодаря этому устройства типа FDM 3D стали особенно любимы технологическими энтузиастами, создающими собственные экспериментальные FDM-принтеры.
Чтобы соблюсти юридические ограничения, послойное наплавление (FDM) также принято называть производством методом наплавления нитей (FFF). Разницы между понятиями нет.
Процесс трехмерной FDM-печати
По технологии FDM 3D-печать происходит послойно, формирование изделия состоит из накладывания друг на друга раскаленных нитей материала. Если у модели предусмотрены нависающие элементы, отдельно генерируются поддерживающие структуры, которые удаляются на этапе постобработки. Перед печатью необходимо создать цифровую модель объекта в STL-формате.
Устройства и материалы для послойного наплавления
Как было упомянуто выше, без ограничений оригинальными патентными правами на рынке регулярно появляется множество разновидностей аппаратов для послойного наплавления.
В некоторых из устройств используются дополнительные головки для печати, в других технология комбинируется со смежными. Одни авторские FDM-принтеры могут быть быстрее, другие – обладать более высоким расширением, третьи – устойчивостью конструкции при печати и т. д.
К слову, популярные 3D-ручки также работают по FDM-методике.
Основные серии FDM-принтеров, широко распространенные на рынке СНГ:
- XYZprinting da Vinci;
- 3DE Systems Original;
- CreatBot DE;
- Velleman Vertex;
- Qidi Tech;
- MakerBot Replicator;
- Flashforge Guider;
- Accura Genius3D;
- Mankati FullScale и др.
Что касается сырья, то стандартный FDM 3D-принтер печатает нитями из полифенилсульфона, полиэфиримида, поликарбоната и др. Самые популярные материалы – ABS и биоразлагаемый PLA.
В целом популярность FDM-печати весьма оправдана. Даже при массовом развитии других аддитивных технологий она еще не скоро «уйдет в тень».
3D-печать сталью — краткое руководство
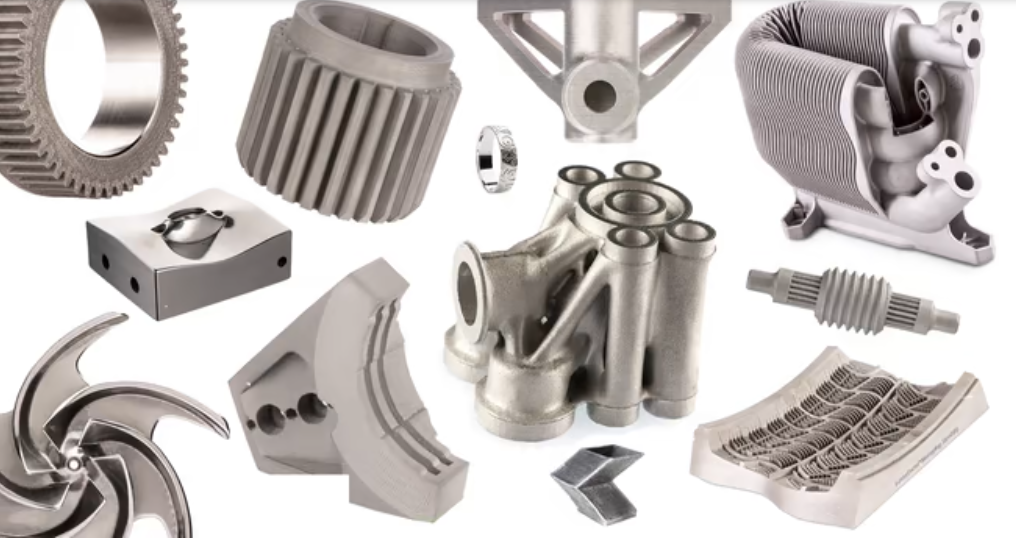
3D-печать металлом с использованием чистой стали и сплавов позволяет получать прочные функциональные детали механических и промышленных изделий.
Любая технология металлической 3D-печати позволяет печатать сталью. Это наиболее популярный материал. Но какие марки стали и какая технология лучше всего подходит для решения ваших задач? Действительно ли печатные стальные детали будут такими же прочными и долговечными, как детали, изготовленные традиционным способом?
Давайте посмотрим, как напечатанная на 3D-принтере стальная деталь совершает революцию в производстве и открывает двери для новых применений в аэрокосмической промышленности, медицинском оборудовании, автомобилестроении, производстве инструментов, тяжелой промышленности, архитектуре и многих других направлениях. К тому же, более доступные настольные принтеры расширяют возможности и сферу применения 3D-печатных деталей из настоящей стали.
Прочность стальных печатных деталей.
Самый распространенный вопрос, когда речь заходит о напечатанной на 3D-принтере модели из металла: «Будет ли она такой же прочной, как кованая или литая деталь?». Короткий ответ — да. и нет.
3D-печатные детали из стали могут быть такими же прочными, а иногда и более прочными, чем изготовленные традиционным способом. Это зависит от множества факторов, таких как: конечная цель использования, тип стали, выбор метода 3D-печати, последующая обработка и форма детали. Также сравнение зависит от того, на какой из прочностных характеристик вы сосредоточитесь: прочность на разрыв, прочность при статической нагрузке, усталостная прочность и т.д.
Детали, напечатанные из стали, используется в аэрокосмической отрасли, для нужд военных, а также, к примеру, для изготовления пешеходного моста, изображенного ниже. Поэтому прочность печатных изделий не вызывает сомнений, но давайте посмотрим подробнее.
Королева Нидерландов Максима официально открывает металлический мост, изготовленный с помощью 3D-печати. Фото Adriaande Groot (Источник: MX3D)
Стальная деталь, напечатанная на 3D-принтере или полученная путем лазерного порошкового спекания (LPBF), имеет более мелкозернистую структуру, чем литые металлические изделия. Это обеспечивает лучшие прочностные характеристики на разрыв, но по остальным показателям литые детали в настоящее время все еще прочнее. Чаще всего 3D-печать по технологии LPBF используется для замены литых компонентов, но в отдельных случаях 3D-печатные компоненты могут заменить собой кованые детали.
Одно из исследований показало, что при определенных условиях детали из нержавеющей стали, изготовленные на 3D-принтерах по технологии LPBF, были в три раза прочнее, чем детали из той же стали, изготовленные традиционным способом.
В экспериментах по сравнению 3D-печатных стальных деталей с традиционно изготовленными исследователи создают идентичные изделия с помощью двух методов и сравнивают их характеристики. Однако сравнение деталей по принципу «лоб в лоб» — это только часть общей картины.
Основным преимуществом печати из стали является не только ее прочность, но и уникальная способность создавать в деталях внутренние каналы и решетчатые заполнения, что невозможно при использовании традиционных методов изготовления. 3D-печать металлом позволяет изготавливать детали быстрее, чем традиционное производство, поскольку этот метод не требует использования специальной оснастки и инструментов, позволяет создавать узлы как единое целое, исключая необходимость последующей сборки и сварки. Разработка печатной детали обычно означает, что для ее изготовления потребуется меньше металла и поэтому уменьшится ее масса, при той же прочности.
Архитектурная опора, напечатанная из стали с помощью проволочно-дугового аддитивного производства (WAAM) от MX3D (Источник: MX3D)
3D-печать сталью является также более стабильной и экономически эффективной, поскольку уменьшает количество отходов. При использовании субтрактивных методов производства, таких как механическая обработка на станках ЧПУ, вы изготавливаете деталь, вырезая ее из большой, получая при этом много отходов. При аддитивном производстве вы используете только тот материал, который необходим для получения готового изделия.
3D-печать сталью не предназначена для замены традиционных методов во всех областях, но она может быть более удачным выбором для широкого круга применений. Особенно в тех случаях, когда требуемые детали являются уникальными и разрабатываются с учетом специфики применения, например, для двигателей ракет, гоночных автомобилей или в нефтегазовой промышленности. 3D-печать является самой быстрой и гибкой технологией для производства серийных изделий и прототипов. Для военных и промышленных применений 3D-печать сталью — это более быстрый и эффективный способ создания отдельных деталей для транспортных средств и машин. 3D-печать из нержавеющей стали стремительно находит применение в медицине для создания уникальных хирургических инструментов и имплантатов.
Если вы знаете, какими характеристиками должно обладать ваше конечное изделие (прочность на разрыв, предел прочности на сжатие, твердость, плотность и т.д.), то все эти параметры можно заложить в изделии на этапе производства.
Виды стали для 3D-печати
Существуют тысячи видов различных марок сталей и сплавов с различными механическими свойствами, используемые в традиционном производстве, но в 3D-печати их всего несколько десятков, и некоторые из них являются уникальными, созданными специально для этой технологии. Среди вариантов стали можно выделить следующие:
Нержавеющая сталь (316L, 304L , 17-4 PH, 15-5PH, 420, 254, PH1, GP1, 630, 410).
Инструментальная сталь (D2, M2, H13, H11, MS1, 1.2709).
Низколегированные сталь (4140).
Конструкционная легированная (20MnCr5).
В последнее время появились уникальные сплавы, специально разработанные для 3D-печати, призванные решить проблемы, которые проявляются при использовании классических методов производства.
Например, производитель 3D-принтеров Desktop Metal выпустил в 2022 году запатентованную нержавеющую сталь, которая, по словам компании, сочетает в себе такие качества, как: прочность на разрыв, пластичность и коррозионную стойкость нержавеющей стали 13-8 PH в сочетании с твердостью низколегированной стали, подобной 4140. Компания утверждает, что клиенты могут выходить на рынок с деталями из этого материала и пропускать этап гальванизации для защиты изделий от коррозии.
ExOne предлагает две специальные смеси из стали и бронзы, которые, по словам компании, позволяют 3D-печатным стальным деталям получить повышенную коррозионную стойкость и при этом легко обрабатываются и полируются.
Хотя большинство металлических порошков, используемых в 3D-печати, аналогичны тем, что используются для других методов производства, их количество растет по мере того, как все больше компаний переходят на эту технологию. Некоторые производители металлических порошков, такие как GKN, также изготавливают на заказ порошки для специфических задач 3D-печати.
Как печатать сталью
Прочность, свойства и применение 3D-печатных стальных изделий во многом зависит от того, какую технологию 3D-печати вы используете. Некоторые методы позволяют получить более прочные детали, другие методы обеспечивают лучшую твердость или стойкость к истиранию, а некоторые технологии просто очень быстрые.
Ниже представлены основные методы 3D-печати металлами, их свойства и несколько наиболее распространенных примеров применения.
Печать методом послойного наплавления (FDM)
Технология формирования деталей методом послойного наплавления (FDM) — это новая технология для металлической 3D-печати, но она быстро развивается, поскольку все больше производителей принтеров сертифицируют металлические нити для использования на своих принтерах, например, Ultimaker, BCN3D, Makerbot, Raise3D. Raise3D недавно выпустила целый комплекс печати металлом — Metalfuse (3D-принтер, печь для удаления связующего и печь для спекания). Этот метод, по-прежнему, гораздо более популярен для печати пластиками, но с помощью новых пластиковых нитей, наполненных порошком из нержавеющей стали, можно получать прочные металлические детали.
Материалы для FDM-печати когда-то были ограничены термопластиками. Теперь такие компании, как BASF Forward AM и The Virtual Foundry, предлагают металлические филаменты, которые можно использовать практически на любом FDM-принтере, если он оснащен соплом из закаленной стали для работы с абразивным материалом.
Эти материалы состоят примерно на 80% из металла и на 20% из пластика. После печати в процессе последующей обработки пластик удаляется, в результате чего получаются 100% металлические детали.
Из-за удаления связующего пластика, металлические детали изготовленные по технологии FDM, в процессе последующей обработки дают усадку. Величина усадки постоянна и может быть учтена в CAD системах, что позволяет получать относительно точные готовые детали.
Нить Ultrafuse 316L из нержавеющей стали компании Forward AM позволяет получать готовые детали со свойствами материала, сравнимыми, по утверждению компании, с металлическими деталями, изготовленными методом литья под давлением.
Несмотря на то, что 3D-печать металлическими материалами может не подойти для сфер применения с жесткими требованиями к прочности (например, для аэрокосмической), экономические факторы производства простых металлических компонентов без критических нагрузок на доступном FDM-принтере могут перевесить невозможность применения их в некоторых сферах.
Идеальными вариантами использования этой технологии являются металлические прототипы деталей и готовые детали, которые не будут подвергаться экстремальным нагрузкам.
Bound Metal Deposition (BMD) — «размещение связанного металла»
Подобно FDM, метод нанесения металлической сетки (BMD) или экструзия связанного порошка (BPE) — это процесс 3D-печати, основанный на экструзии. В этом методе используются связанные металлические стержни или связанные порошковые металлические нити, состоящие из гораздо большего процента металлического порошка, чем нити, используемые в FDM. Как и в FDM, требуется последующая обработка для удаления связующего вещества и термическая обработка в печи для окончательного спекания.
Существует всего лишь несколько 3D-принтеров, использующих этот метод, например, Desktop Metal, Markforged и с недавнего времени, 3DGence, но на этот рынок выходит все больше компаний, так что следите за новостями. Эти принтеры ценятся как удобные решения для офисной 3D-печати металлом, они дороже большинства FDM-принтеров, но дешевле технологий 3D-печати металлом на основе порошка, описанных ниже.
Эти принтеры используют свой, запатентованный филамент. Desktop Metal и Markforged предлагают четыре вида стали.
Идеальными нишами использования этой технологии являются металлические прототипы деталей, где необходимо протестировать функциональность детали до запуска в массовое производство традиционными методами. Популярные области применения — это прессформы, вырубные штампы, сопла, крыльчатки, крепежные детали и теплообменники.
Например, компания Shukla Medical использует принтер Metal X от Markforged для печати стальных прототипов своих инструментов для удаления ортопедических имплантатов.
Лазерное порошковое спекание.
Лазерное спекание порошкового материала (LPBF), также известное как селективное лазерное спекание (SLM), является наиболее распространенным видом 3D-печати металлами. По этой технологии работает 80% всех металлических 3D-принтеров на рынке.
В данном методе используются мощные лазеры для селективного спекания металлического порошка слой за слоем.
LPBF 3D-принтеры представлены в широком диапазоне размеров, цен и мощностей лазера. Эти и другие характеристики влияют на свойства готовой детали, скорость печати и другие параметры готовых изделий.
Сталь и стальные сплавы являются наиболее популярным материалом для оборудования LPBF и, в отличие от FDM и BMD, металлические порошки доступны в свободной продаже, поскольку они чаще всего используются в традиционных методах производства.
LPBF — это технология, которая позволяет добиться максимального качества 3D-печатной детали. Области применения включают в себя — аэрокосмические компоненты, такие как монолитные камеры тяги, элементы ракетных двигателей и теплообменники, пресс-формы, инструменты и другие задачи, а также детали с высокой степенью износа и хирургические инструменты.
Binder Jetting
Каплеструйное нанесение связующего вещества — это еще один метод порошковой печати, при котором слои металлических порошков соединяются с помощью жидкого связующего вещества, а не при помощи лазера. В процессе последующей обработки связующее вещество удаляется.
Нанесение связующего вещества выделяется своей высокой скоростью печати, по сравнению с другими методами 3D-печати или традиционным производством, а металлические детали, изготовленные по этой технологии, имеют свойства материала, эквивалентные деталям, изготовленным методом литья металла под давлением.
Количество производителей, выпускающих струйные 3D-принтеры на металлическом связующем, гораздо меньше, чем производителей машин LPBF. К числу ведущих производителей относятся ExOne, Desktop Metal, Digital Metal, GE Additive и HP.
Идеальными областями применения струйной обработки металла с использованием связующего являются средне- и крупносерийные производства металлических инструментов и запасных частей.
Фактически, компания HP утверждает, что ее 3D-принтер Metal Jet был разработан специально для массового производства изделий из нержавеющий стали 316L. HP сотрудничает с компанией Parmatech для производства металлических деталей для медицинской промышленности. Компания ExOne из Пенсильвании использует эту технологию для производства режущих инструментов из твердых металлов и инструментальных сталей.
Электронно-лучевое плавление (EBM)
Электронно-лучевое плавление (EBM) — это еще одна технология порошковой наплавки материала. Она работает аналогично селективному лазерному плавлению (SLM), но в качестве источника энергии используется не лазер, а гораздо более мощный луч заряженных частиц.
Устройство повторного нанесения слоя перемещает порошок на печатную пластину, а электронный луч избирательно расплавляет каждый слой порошка. После того, как каждый слой напечатан, пластина опускается, и поверх предыдущего слоя наносится еще один.
EBM может быть намного быстрее, чем SLM, но SLM производит более гладкие и точные изделия. Электронный луч шире, чем лазерный, поэтому EBM не может производить такие же точные детали, как SLM. Еще одно отличие заключается в том, что процесс изготовления происходит в вакуумной камере, что уменьшает количество примесей в материале, которые могут привести к дефектам. Именно поэтому EBM часто выбирают для печати комплектующих для аэрокосмической, автомобильной, оборонной, нефтехимической промышленности и медицинских имплантатов.
Титан является наиболее популярным металлом для большинства применений EBM, однако можно использовать сталь.
Холодное распыление
Технология 3D-печати холодным распылением осуществляется путем впрыска металлических порошков через сопло реактивного устройства в сверхзвуковой поток газов под давлением, таких как воздух, азот или гелий. Процесс называется «холодным», потому что металлические частицы не плавятся, а ударяются о металлическую подложку и прилипают к ее поверхности в ходе так называемой пластической деформации.
Изделия, напечатанные холодным распылением, не склонны к пористости, образованию термических трещин и другим дефектам, характерным для технологий, основанных на плавлении. Этот метод обладает рядом преимуществ, по сравнению с другими методами производства. Технология используется в военной и аэрокосмической отрасли во всем мире. Например, армия США использует холодное напыление для ремонта креплений изношенной стальной 25-мм турельной пушки Bradley.
В автомобильной промышленности холодное напыление стали используется для ремонта после ДТП, поскольку высокопрочные стальные подложки в автомобилях могут быть восприимчивы к термическим методам ремонта, таким как сварка.
Прямое энергетическое осаждение (DED) и аддитивное производство с использованием проволочной дуги (WAAM)
При прямом энергетическом осаждении (DED) используется порошок или проволока для сварки, которая поступает через сопло и подается в источник питания для расплавления металла. Создается область расплава, которая наносится на подложку. DED — это новый процесс, напоминающий старую строительную технологию, известную как «облицовка», при которой на основу наносится покрытие, часто для теплоизоляции или устойчивости к атмосферным воздействиям. DED полезен для изготовления крупных объектов целиком, а также для сложных геометрических форм, требующих обширной механической обработки. DED может получить такие детали гораздо более близкими к состоянию готовности, чем традиционная механическая обработка с ЧПУ.
Поскольку DED использует процесс нанесения покрытия, его можно применять для придания сложной геометрии существующим стальным деталям, сочетая таким образом сложность со снижением стоимости. Например, французская компания AddUp рекламирует ракетное сопло, в котором используется предварительно отпрессованный большой конус бункера из нержавеющей стали 304, на котором напечатана изогридная структура, обычно изготавливаемая из более крупной детали традиционными методами.
Технология, связанная с DED, — это проволочно-дуговое аддитивное производство (WAAM). Вместо порошка в WAAM используется металлическая проволока, расплавляемая электрической дугой. Процесс контролируется роботизированными манипуляторами. WAAM также способна производить крупногабаритные металлические детали, что наглядно продемонстрировала голландская компания MX3D и ее 41-футовый мост из нержавеющей стали весом девять тысяч фунтов в Амстердаме, а также деталь для ремонта нефтегазового оборудования, доказывая, что детали могут быть изготовлены в полевых условиях.
Микро 3D-печать
Аддитивное производство в микромасштабе, или микро 3D-печать, позволяет изготавливать изделия с разрешением в несколько микрон (или меньше). Существует три метода микро 3D-печати, позволяющие изготавливать металлические детали.
LMM (производство металлов на основе литографии) — это технология, основанная на использовании света, которая позволяет создавать крошечные детали из сырья, включая нержавеющую сталь, для таких областей как хирургические инструменты и микромеханические детали.
Электрохимическое осаждение — это новейший процесс 3D-печати микрометаллов, разработанный швейцарской компанией Exaddon. В этом процессе печатающее сопло наносит жидкость с ионами металлов, создавая детали на атомарном уровне.
Третьим методом 3D-печати микрометаллами является микроселективное лазерное спекание, при котором слой чернил из наночастиц металла наносится на подложку, затем высушивается для получения равномерного слоя наночастиц.
Исследователи из Германии успешно протестировали микро SLS-печать полых микроигл с использованием нержавеющей стали 316L.
3d технологии: сравнение FDM, SLA и SLS

Аддитивное производство или 3D-печать снижают затраты, экономят время и выходят за пределы производственных процессов. Технологии 3D-печати предлагают универсальные решения в самых разных областях: от концептуальных моделей и функциональных прототипов, различных вещей бытового назначения, до приспособлений, деталей используемых в производстве.
За последние несколько лет 3D-принтеры с высоким разрешением стали более доступными, простыми в использовании и более надежными. В результате технология стала доступной для большего числа компаний, но выбор между различными конкурирующими решениями для 3D-печати может быть затруднен.
Какая технология подходит для вашего конкретного производства или дела? Какие материалы доступны? Какое оборудование и обучение вам нужно, чтобы начать? Как насчет затрат и возврата инвестиций?
В этой статье мы познакомимся с тремя наиболее распространенными технологиями для 3D-печати пластиком: моделирование методом послойного наплавления (FDM ), стереолитография (SLA ) и селективное лазерное спекание (SLS ) .

Моделирование методом послойного наплавления (FDM )
Моделирование методом послойного наплавления является наиболее широко используемой формой 3D-печати на бытовом и домашнем уровне, чему способствует появление любителей и энтузиастов 3D-печати. 3D-принтеры FDM изготавливают детали путем наплавления экструзии термопластичной нити, которую сопло принтера наносит слой за слоем в области печати.
FDM работает с рядом стандартных термопластов, таких как ABS, PLA и их различными смесями. Этот метод хорошо подходит для базовых моделей, а также для быстрого и недорогого создания прототипов простых деталей.

Отпечатки изготовленные на FDM принтерах имеют видимые линии слоев, могут быть неточности вокруг сложных элементов, а так же многое зависит от качества настройки и периодичности обслуживания ввиду износа основных механизмов. Этот пример был напечатан на промышленном 3D-принтере Stratasys uPrint FDM с растворимыми подложками (машина стоимостью от 15 900 долл. США.
FDM имеет самое низкое разрешение и точность по сравнению с SLA или SLS и не является хорошим вариантом для печати деталей со сложной геометрической формой и высоким требованиям к качеству поверхности и точности изготовления. Улучшить качество поверхности поможет химическая (ацетон и другие растворители) и механическая полировка. В промышленных FDM 3D-принтерах используются растворимые поддержки для устранения некоторых проблем и предлагается более широкий ассортимент конструкционных термопластов, но они также стоят дорого.
Стереолитография (SLA )
Стереолитография была первой в мире технологией 3D-печати, изобретенной в 1980-х годах, и до сих пор остается одной из самых популярных технологий для профессионалов. В SLA принтерах используется лазер для отверждения жидкой фотополимерной смолы в затвердевшую пластмассу, этот процесс называется фотополимеризацией.
Детали SLA имеют высочайшее разрешение и точность, четкие очертания детали и гладкую поверхность, но главное преимущество SLA заключается в его универсальности. Производители материалов создали инновационные составы смол SLA с широким спектром оптических, механических и термических свойств, которые соответствуют свойствам стандартных, технических и промышленных термопластов.

Детали SLA имеют острые края, гладкую поверхность и минимальные видимые линии слоев. Этот пример был напечатан на настольном 3D-принтере Formlabs Form 2 SLA (машина по цене $ 3499).
SLA — отличный вариант для высокодетализированных прототипов, требующие жестких допусков и гладких поверхностей, таких как формы, узоры и функциональные детали. SLA широко используется в различных отраслях промышленности: в области машиностроения и проектирования различных прототипов, в стоматологии , ювелирном деле и в образовательных целях.
Селективное лазерное спекание (SLS )
Селективное лазерное спекание является наиболее распространенной технологией аддитивного производства для промышленного применения.
В 3D-принтерах SLS используется мощный лазер для плавки мелких частиц полимерного порошка. Порошок поддерживает деталь во время печати и устраняет необходимость в специальных опорных конструкциях. Это делает SLS идеальным для сложной геометрии, включая детали с внутренними полостями, тонкими стенками и сложными нестандартными элементами. Детали, изготовленные с использованием SLS-печати, обладают превосходными механическими характеристиками, прочность которых напоминает прочность литых изделий.

Детали SLS имеют слегка шероховатую поверхность, но практически не имеют видимых линий слоев. Этот пример был напечатан на настольном 3D-принтере Formlabs Fuse 1 SLS (машина стоимостью от 9 999 долларов).
Наиболее распространенным материалом для селективного лазерного спекания является нейлон (полиамид ), популярный инженерный термопласт с превосходными механическими свойствами. Нейлон легкий, прочный и гибкий, а также устойчив к ударам, химическим веществам, нагреву, ультрафиолетовому излучению, воде и грязи.
Сочетание низкой цены на деталь, высокой производительности и качественных материалов делает SLS популярным выбором среди инженеров для функционального прототипирования и экономически выгодной альтернативой инжекционному литью для ограниченного производства.
Сравнение 3d технологии FDM, SLA и SLS
Каждая технология 3D-печати имеет свои сильные и слабые стороны, требования, подходит для различных приложений и предприятий. В следующей таблице приведены некоторые ключевые характеристики данных технологий.
Функциональное создание прототипов
Шаблоны, формы и инструменты
Стоматологические применения
Изготовление ювелирных изделий
Затраты и возврат инвестиций
В конечном счете, вы должны выбрать технологию, которая наиболее подходит для вашего бизнеса. В последние годы цены значительно упали, и сегодня все три технологии доступны в компактных и доступных системах.
Расчет затрат не заканчивается первоначальными затратами на оборудование. Материальные и трудовые затраты оказывают существенное влияние на стоимость каждой детали в зависимости от области применения и ваших производственных потребностей.
Вот подробная разбивка по технологиям:
| Плавленое моделирование осаждения (FDM ) | Стереолитография (SLA ) | Селективное лазерное спекание (SLS ) | |
|---|---|---|---|
| Расходы на оборудование | Самые простые аппараты можно приобрести за 100 — 300 USD. Настольные принтеры среднего класса стоят от 2000 долларов, а промышленные системы — от 15 000 долларов. | Профессиональные настольные принтеры стоят от 3500 долларов, а крупные промышленные машины — от 80000 долларов. | Настольные системы стоят от 10 000 долларов, а промышленные принтеры — от 100 000 долларов. |
| Материальные затраты | 20–150 долл. США / кг на большинство стандартных и конструкционных нитей и 100–200 долл. США / кг на вспомогательные материалы. | 100-200 долл. США / л для большинства стандартных и технических смол. | $ 100 / кг за нейлон. SLS не требует опорных конструкций, и неиспользованный порошок можно использовать повторно, что снижает материальные затраты. |
| Постобработка | Ручное удаление опор (может быть в основном автоматизировано для промышленных систем с растворимыми опорами). Для качественной отделки требуется длительная постобработка. | Мытье и последующее отверждение (оба могут быть в основном автоматизированы). Простая пост-обработка для удаления отметок поддержки. | Простая очистка для удаления лишнего порошка. |
Прототипы оправы лыжных очков, напечатанные по технологии FDM, SLA и SLS (справа на лево).
