Адгезия и 3D-печать: все, что вы должны знать
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Многие владельцы 3D-принтеров сталкиваются с отлипанием деталей от стола во время 3D-печати. Давайте разберемся с причинами и решениями.
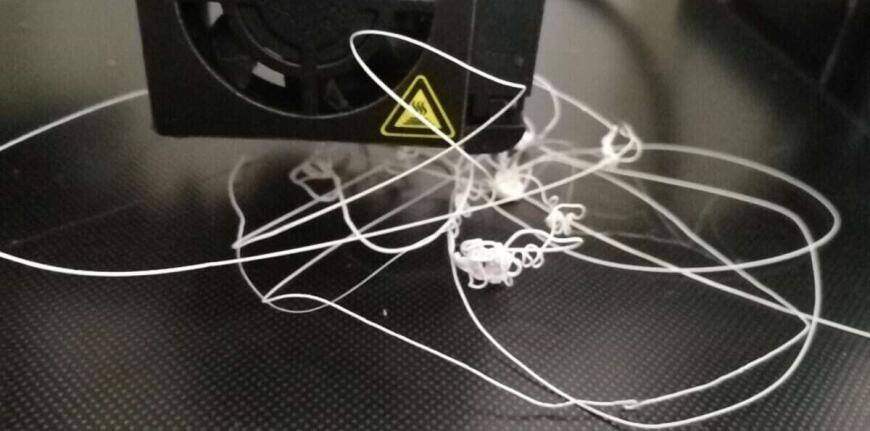
Что такое адгезия?
Само понятие «адгезия» означает сцепление поверхностей разнородных тел. В 3D-печати адгезия к рабочей платформе — это способность пластика, из которого изготавливается деталь, прилипать к поверхности столика во время печати.
Если адгезия недостаточная, то изготавливаемые детали могут деформироваться или вообще оторваться от столика. Во время 3D-печати деталь должна прочно держаться на платформе, а после завершения легко сниматься. Производители филаментов обычно рекомендуют адгезивы для своих пластиков, а производители 3D-принтеров предлагают рабочие столики из алюминия, стекла, нержавеющей стали или даже со специальными покрытиями. Все это помогает пластикам лучше прилипать во время печати, но не существует рабочих поверхностей, которые бы одинаково хорошо подходили для всех типов пластиков.
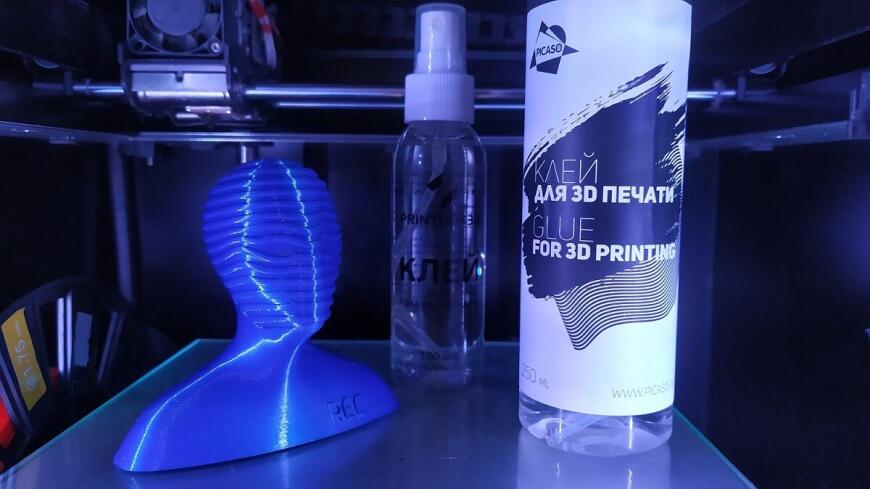
Также не стоит забывать про тепловое расширение, вызывающее изменение размеров изготавливаемых деталей при различных температурах. Разница в температуре нижней и верхней части детали может привести к отслаиванию краев изделия во время 3D-печати. Это в основном касается таких материалов, как АБС, для работы с которым требуется подогрев рабочего столика. При печати такими материалами слои должны немного остыть, чтобы вообще можно было построить трехмерный объект, но не настолько, чтобы вызвать отслаивание по краям.
В этой статье мы рассмотрим что влияет на адгезию и как можно решить множество проблем в плане сцепления изделий с рабочими поверхностями.
Закрытая камера 3D-принтера
Для печати материалами c высокой термоусадкой оптимальный вариант — использовать 3D-принтеры с закрытой камерой, не допускающей сквозняков и сохраняющей тепло. Многие принтеры оснащены активным подогревом камеры, поддерживающим заданную температуру и не позволяющим деталям остывать. Равномерная фоновая температура во время 3D-печати снижает вероятность коробления и обеспечивает лучшую адгезию.
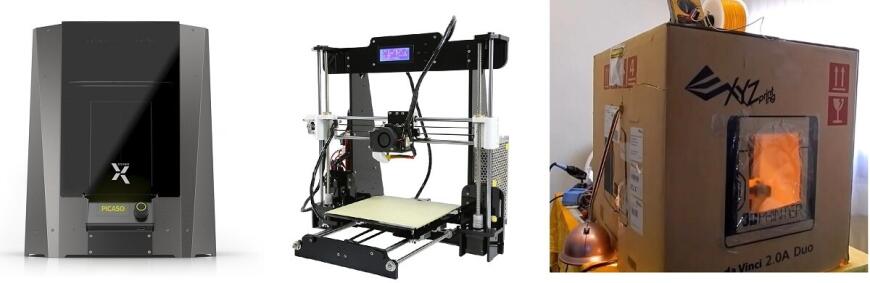 Владельцам открытых принтеров остается придумывать различные приспособления (например, короба), которыми 3D-принтер накрывается для сохранения тепла, или строить вокруг печатаемой модели сохраняющие тепло стенки, что увеличивает время печати и расход филамента.
Адгезия первого слоя
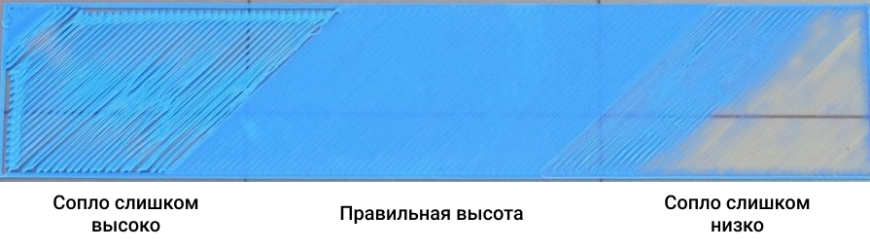
Первое, на что стоит обратить внимание — прилипание первого слоя. Это одна из самых распространенных проблем, с которой сталкиваются почти все печатники. Если первый слой уложен неравномерно, то процент брака всей остальной детали очень сильно возрастает, поэтому перед 3D-печатью очень важно решить вопрос с адгезией первого слоя. В большинстве случаев проблема решается калибровкой рабочего столика и настройкой расстояния между соплом и рабочей поверхностью.
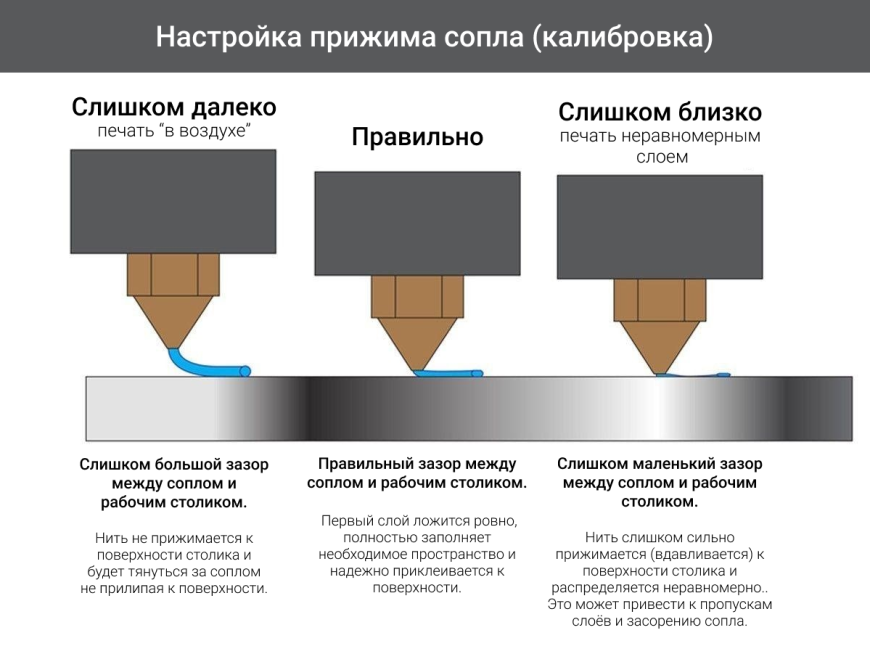
Важно правильно настроить расстояние между соплом и поверхностью столика
Методы Brim и Raft
Для лучшего сцепления изделия с рабочей поверхностью столика в настройках печати часто требуется создавать дополнительные элементы — подложку или обрамление модели, помогающие удерживать изготавливаемую деталь на столе. Brim или Raft увеличивают площадь контакта пластика с рабочей поверхностью вокруг нижних слоев и тем самым повышают сцепление.
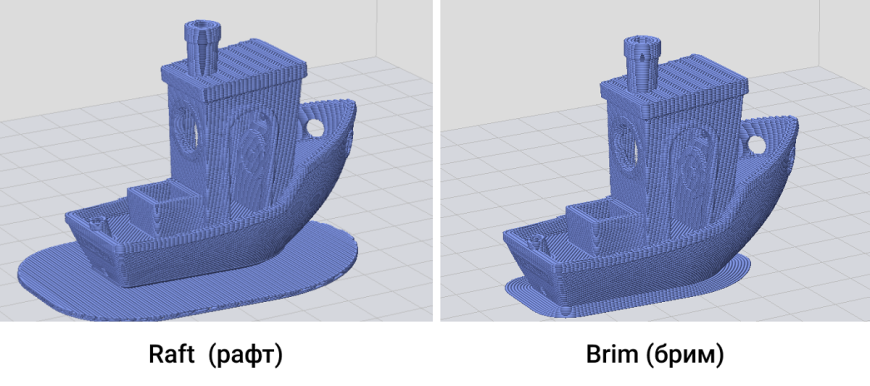
Подложки или «рафты» состоят из нескольких слоев и представляют собой горизонтальные сетки из филамента, расположенного под моделью. Рафт применяется в качестве основания для первых слоев изделия и призван повышать уровень адгезии. Дополнительно рафт помогает выравнивать поверхность столика: если на поверхности имеются неровности, то они в определенной мере нивелируются подложкой, и модель печатается уже на ровном основании. Еще один плюс рафта — снижение вероятности возникновения проблем из-за слишком большого или слишком малого зазора между соплом и столом при укладке первого слоя.
Брим используют для стабилизации небольших моделей или «островков» (отделенных друг от друга участков печатаемого изделия). Бримы увеличивают площадь контакта и помогают модели удерживаться на столе, если она соприкасается с поверхностью небольшими участками.
Температура рабочего столика и средства повышения адгезии
После калибровки платформы и настройки зазора между соплом и поверхностью столика перейдем к очередному вопросу. Следующими причинами плохой адгезии могут быть неправильно подобранная температура столика (если на 3D-принтере есть опция нагрева) и неправильный подбор средств повышения адгезии для конкретного филамента.
Подбор температуры рабочего столика
Одна из частых причин плохой адгезии — неправильный подбор температуры столика для работы с конкретным материалом. Когда расплавленная нить наносится на столик, а затем остывает, происходит деформация. При неправильно подобранной температуре столика внешние края печатаемого изделия сжимаются, и мы получаем коробление: край изделия отлипает, цепляется за сопло, и изделие полностью отрывается от платформы.
Обычно производители филаментов для 3D-печати указывают на своем сайте или коробках рекомендуемую температуру нагрева столика. Для самых распространенных материалов можно пользоваться усредненными значениями.
Примеры температур рабочего столика для некоторых материалов:
- ПЛА-пластик: 60°C
- АБС-пластик: 100-110°C
- ПЭТГ: 85°C
- Нейлон: 100°C (зависит от состава материала)
- Поликарбонат: 110°C (чем выше температура, тем лучше)
Температуры рабочего столика для каждого пластика отдельно взятого производителя могут отличаться. Подобрать оптимальную температуру можно только опытным путем.
Средства повышения адгезии
Для повышения адгезионных свойств и снижения риска повреждения стеклянной поверхности рабочего столика часто используют дополнительные средства, такие как лак или клей для 3D-печати, ПВА-клей, канцелярский клей-карандаш, растворенный АБС-пластик (так называемый «АБС-сок»), синий скотч и т. д. Одного средства для печати всеми типами пластиков будет недостаточно. В нашей статье мы не будем рассматривать такие народные средства, как пиво или сахарный сироп, а остановимся на более традиционных способах.
Основные адгезионные средства:
Лак или клей для 3D-печати
Времена лаков для волос закончились уже давно, и теперь практически никто их не использует в связи с низкой эффективностью. На смену пришли более эффективные адгезивы для 3D-печати.
Как правило, составы лаков и клеев для 3D-печати разработаны с учетом свойств различных филаментов и позволяют надежно приклеивать первый слой печатаемой модели к рабочему столику. Если проще, это универсальные средства, подходящие для работы с множественными типами филаментов.
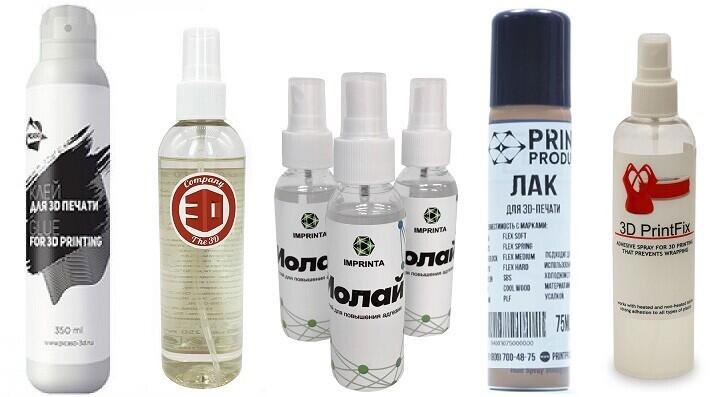
На рынке уже достаточно много производителей лаков для 3D-печати и клеевых составов различных объемов и на любой кошелек. Экономить не стоит — одного флакона будет достаточно на несколько месяцев печати, а вы побережете нервы и время, которое тратите на перепечатывание испорченных деталей.
Пользоваться просто: побрызгайте лак или клей на платформу и распределите его равномерно по поверхности с помощью чистой, мягкой тряпочки.
Состав для тех, кто любит экономить или у кого под рукой нет клея или лака. Изготавливается просто: мелко нарезанный АСБ-пруток или остатки от предыдущей печати АБС-пластиком погружают в ацетон и через несколько часов получают густой раствор, который можно наносить кисточкой даже на холодную платформу.
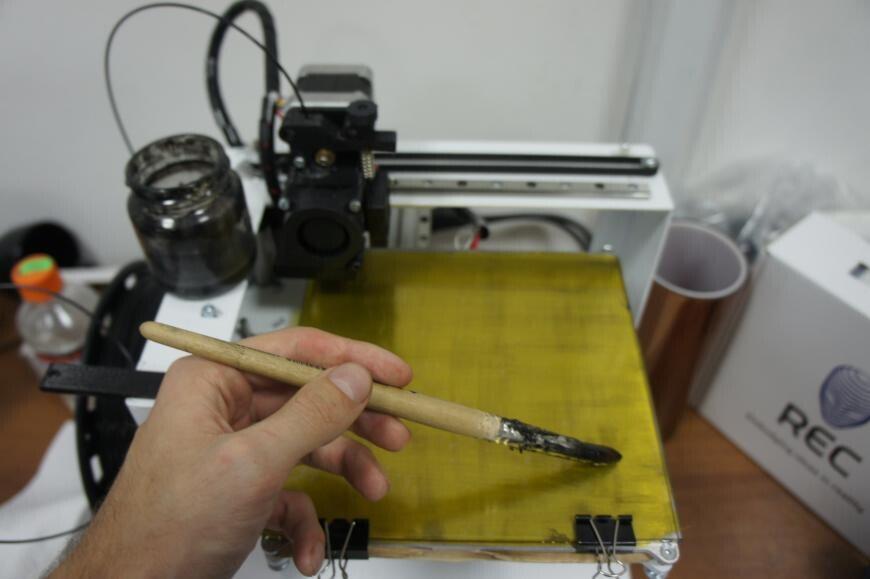
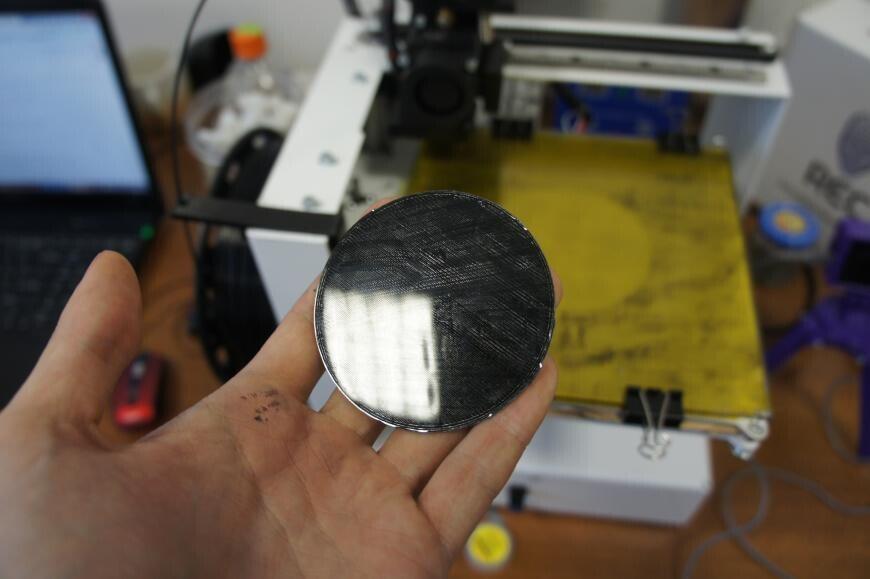
Этот метод очень надежен в качестве дополнительного адгезионного средства, но при 3D-печати ацетон испаряется, и возникает неприятный запах.
Клей ПВА, канцелярский клей-карандаш
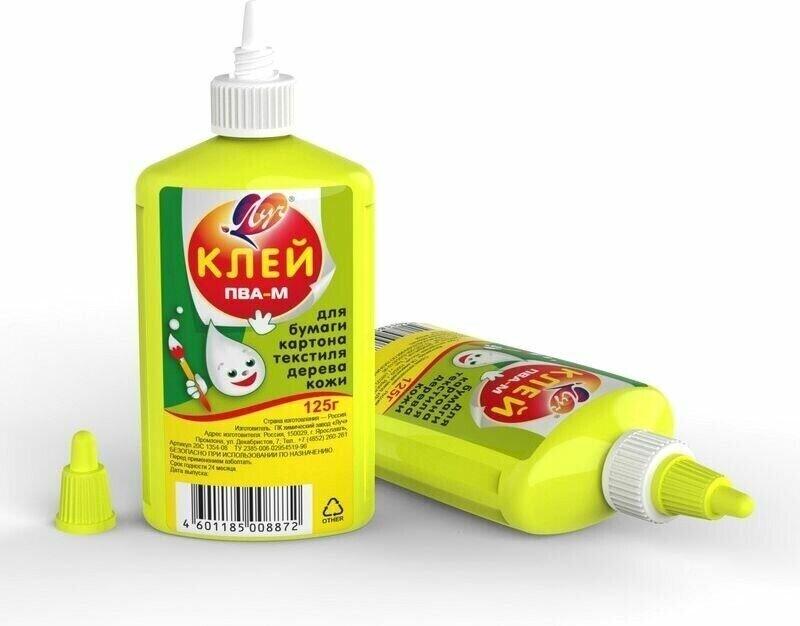
Клей ПВА наносится на рабочую поверхность кисточкой и растирается до получения равномерного тонкого слоя. Как правило, при застывании клей становиться прозрачным. После высыхания можно запускать 3D-печать. Способ неплохой, но надежность такого метода сомнительна по причине того, что не все ПВА работают хорошо.
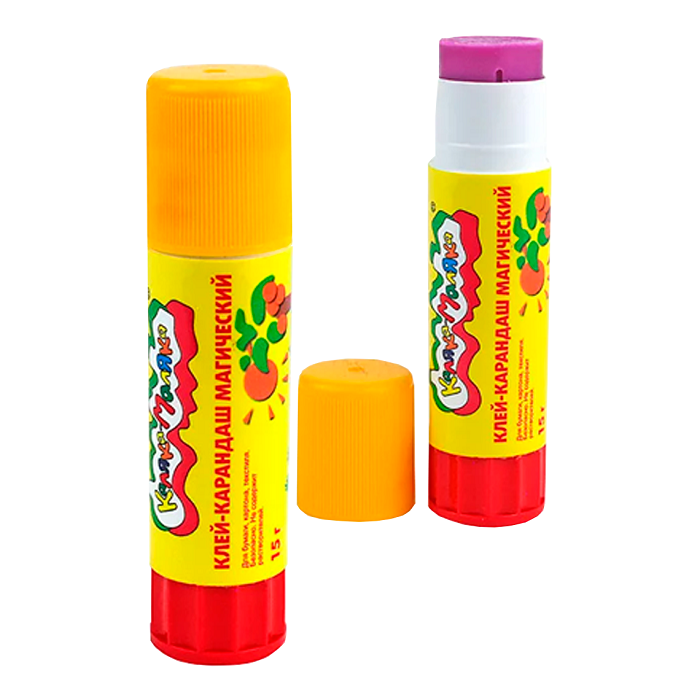
Канцелярский клей-карандаш в основном используется, когда под рукой больше ничего нет. Самый популярный вариант — клей «Каляка-маляка». Клей наносится одним слоем, после остывания платформы деталь легко отделяется, а сам клей легко смывается со стекла и с напечатанной детали.
 Каптоновая пленка, синий малярный скотч и пленка Lomond
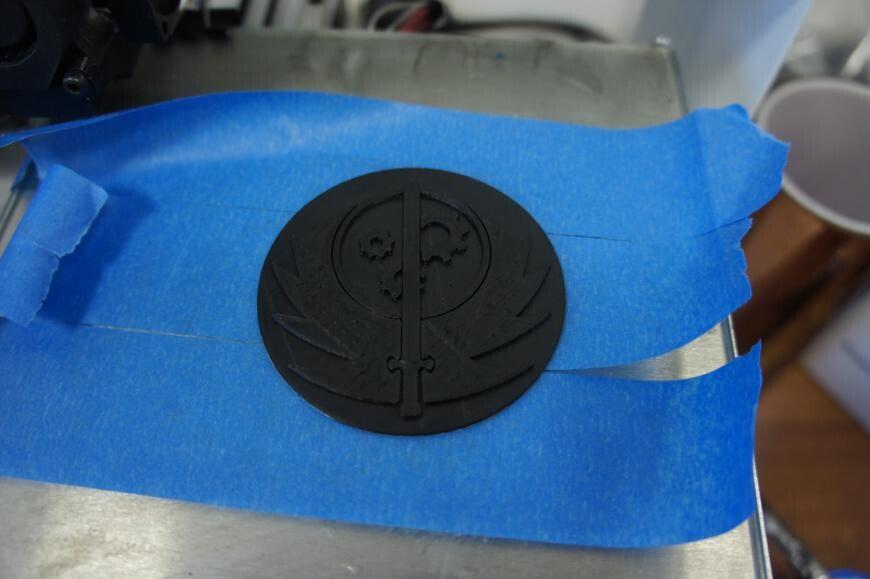
Малярный скотч больше подойдет для 3D-принтеров без подогрева платформы. Скотч аккуратно наклеивается на всю площадь столика и позволяет печатать мелкие детали без нагрева стола. Этот вариант особенно хорошо подходит при работе с ПЛА-пластиком, однако при увеличении площади изделий края деталей могут отрываться вместе со скотчем, поэтому актуальность этого метода ограничена. Чаще используется каптоновый скотч или пленка Lomond.
На каптоновом скотче нижняя поверхность (подошва изделия) получается очень гладкой, детали хорошо отделяются после остывания, но оставлять изделия на остывшем столике нельзя, так как пластик стягивает скотч, и под ним образуются пузыри воздуха. При 3D-печати на каптоновом скотче обязателен нагрев платформы и дополнительно намазывание скотча клеем. Подходит для 3D-печати среднегабаритных изделий.
Пленка Lomond пользовалась популярностью, пока не появились различные клеевые составы. После наклеивания верхний слой на самой пленке небходимо смыть для лучшей адгезии. Детали после печати на такой пленке достаточно сложно оторвать. Со временем под пленкой также образуются пузыри, поэтому пленку необходимо регулярно менять. Подходит для 3D-печати крупных изделий.
Дополнительные моменты, о которых необходимо помнить
ПЛА- пластик — самый неприхотливый полимер. Для стабильной печати полилактидом необязательно обрабатывать поверхность столика дополнительными адгезивами, достаточно чистой стеклянной поверхности. Обязательное условие — нагрев платформы до 60°C. Если платформа без подогрева, то печатать лучше с использованием адгезионных средств — лака, клея для 3D-печати или синего скотча для мелких деталей.
Еще ПЛА-пластик очень любит обдув, поэтому включайте вентиляторы на полную.
АБС-пластик подвержен высокой усадке, поэтому ему требуется помощь для лучшего сцепления с поверхностью. Основные виды дополнительных средств — лак или клей для 3D-печати, АБС-клей, канцелярский клей-карандаш, клей ПВА.
При работе с АБС платформу необходимо прогревать до 100-110°C. Желательно использовать 3D-принтеры с закрытыми камерами, поддерживающими повышенные фоновые темеературы. При 3D-печати на открытых принтерах необходимо использовать сохраняющий тепло кокон вокруг модели. Многие слайсеры уже предлагают такую функцию. Обдув изделий из АБС-пластика крайне нежелателен, так как может произойти растрескивание деталей по слоям и отлипание от рабочей поверхности из-за усадки.
ПЭТГ — очень простой в работе материал, не требующий высоких температур и тонких настроек печати. Пластик обладает отличными адгезионными свойствами и очень крепко держится на чистых поверхностях. С другой стороны, высокая адгезия может приводить к отрыву кусочков от стеклянных столиков при отделении изделий, поэтому на рабочую поверхность желательно наносить разделяющие слои — тот же клей или лак для 3D-печати. Это поможет как отделять изделия, так и предотвращать повреждение стекла.
Flex обладает высокими адгезионными свойствами, хорошо схватываясь не только между слоями, но и с рабочими поверхностями. Во избежание повреждения стекла опять-таки желательно использовать лак или клей для 3D-печати. Пленочные покрытия не рекомендуются.
В случае с композиционные материалами выбор адгезионных средств в основном обуславливается типом материала, служащего основой. Обычно рекомендации по подготовке к 3D-печати композитами можно найти на сайте производителя. Если нет, то обращайтесь за консультацией в службу технической поддержки.
К примеру, основой композита FormaX из линейки X-line служит АБС-пластик, однако по свойствам композиционный материал отличаются от чистого АБС по причине наличия углеволоконного наполнителя. Для Formax нехарактерно растрескивание по слоям, но композит требует использования дополнительных адгезионных средств, поэтому производитель рекомендует использовать лак или клей для 3D-печати
Хранение и сушка материала
Влияние влаги на филаменты может носить как косметический, так и функциональный характер. Самый безобидный результат повышенной влажности — это изменение текстур 3D-печатных изделий, хотя дело редко ограничивается одной лишь шершавостью (и матовостью, если речь идет о прозрачных пластиках) и обычно сопровождается снижением межслойной адгезии и адгезии к рабочей поверхности. Более серьезным эффектом может стать неравномерная подача пластика: вода в достаточно влажном филаменте вскипает при проходе через хотэнд, а образующийся пар приводит к появлению пузырьков в укладываемом материале и даже к экструзии рывками со всеми вытекающими последствиями в плане качества и плохой адгезии. Подробная инструкция по хранению пластиков доступна по этой ссылке, а по просушиванию пластиков —здесь.
На этом пока все.
В Wiki на нашем сайте есть отдельные, подробные статьи про каждый из филаментов. Как печатать и с какими параметрами. Заходите читайте здесь.
Что делать, если филамент (пластик) не липнет к столу? Дело может быть не в адгезии. Разбираемся с настройкой 3D-принтера и выравниванием поверхности стола
Практически каждый начинающий пользователь 3D принтеров сталкивается с проблемой, суть которой заключается в том, что пластик (филамент) не липнет к столу. Практически все ответы, которые мне встречались в сети интернет – это слабая адгезия. В целом это правильный ответ, но не только показатель адгезии влияет на качество прилипания пластика.
Еще одним очень важным и решающим фактором является правильность настройки стола и выставления зазоров между соплом и поверхностью стола. В большинстве случаев производители рекомендуют проводить данную процедуру при помощи листка бумаги, умалчивая о дополнительных манипуляциях.
Прежде всего хочу отметить, что, когда настройка идет при помощи листка бумаги, почему-то все считают, что толщина листка равна 0.00 мм, а ведь это в корне ошибочное мнение, ведь толщина листа бумаги может составлять от 0.1 до 0.2 мм, или даже больше.
Если зазор будет выставлен неправильно пластик будет плохо цепляться за поверхность стола и скатываться.
Чтобы произвести правильную калибровку потребуется набор щупов для измерения зазоров. Лично я использую щуп толщиной 0.2 мм, но можно воспользоваться любым, просто 0.2 является наиболее удобным (лично для меня).
- В общем, для правильной калибровки стола я выполняю следующие действия:
- Намечаю на столе от 4 до 5 точек по которым будет проводиться калибровка;
- Выводим положение стола по оси Z в положение, соответствующее толщине щупа;
- В каждой из отмеченных точек выравниваем положение стола таким образом, чтобы сопло едва касалось поверхности щупа, лежащего на столе;
- Повторяем предыдущий шаг 2-3 раза.
Все, теперь стол откалиброван правильно. Мы получили чистый 0. В настройках слайсера либо в настройках принтера выставляем необходимый зазор Z-Offset.
В принципе мы можем воспользоваться и штатной настройкой принтера по выравниванию поверхности стола, выполнив следующие манипуляции:
- В настройках принтера запускаем режим калибровки стола;
- Используем калибровочный щуп для выставления зазоров в каждой из точек;
- Повторяем процедуру калибровки 2-3 раза;
- В настройках Z-Offset учитываем толщину щупа.
На этом все. Принтер готов к печати и пластик должен хорошо липнуть к поверхности стола.
PS: очень важно, чтобы стол и экструдер во время выполнения вышеуказанных действоий были разогреты до рабочей температуры.
Семь способов повысить адгезию при 3D-печати полилактидом
Все или почти все любят и уважают полилактид (ПЛА), потому что это один из самых простых и безопасных пластиков для 3D-печати. Тем не менее, даже при работе с ПЛА могут возникать проблемы с прилипанием к столикам 3D-принтеров, и в этой статье мы разберемся, как их устранять.

Содержание:
- Откалибруйте столик
- Выставите «ноль» по оси Z
- Почистите столик
- Нанесите адгезионное средство
- Добавьте брим или рафт
- Настройте температуру столика
- Смените столик
Один из самых главных моментов в FDM/FFF 3D-печати — адгезия (то есть прилипание) первого слоя. Первый слой должен быть максимально ровным и прочно схваченным с рабочей поверхностью, иначе вероятность сбоев вырастает в разы, вплоть до отрыва модели. Приведенные ниже решения помогут решить проблемы с адгезией, многие из них применимы и к другим филаментам для 3D-принтеров.
1. Откалибруйте столик

Во многих случаях проблемы с укладкой первого слоя вызываются неправильно юстировкой стола. Столик должен быть максимально горизонтальным, что достигается либо за счет ручной регулировки юстировочными винтами, расположенными под платформой, либо за счет автоматической калибровки.
Во многих современных моделях FDM/FFF 3D-принтеров точная юстировка не требуется, так как оборудование калибруется самостоятельно, «прощупывая» столик датчиком и составляя сетку поверхности, а затем динамически регулируя укладку. Самый распространенный калибровочный датчик — BL Touch, хотя некоторые производители предлагают собственные аналоги. Такие датчики можно установить практически на любую модель FDM/FFF 3D-принтера.
2. Выставьте «ноль» по оси Z

Начальная дистанция между соплом и поверхностью столика (Z-offset) тоже играет важную роль: если расстояние слишком велико, пластик не будет достаточно хорошо схватываться с поверхностью, а если слишком мало, могут возникнуть проблемы с подачей расплава из сопла.
Ноль можно выставить как вручную, с помощью команд в пользовательском интерфейсе, так и с помощью уже упомянутого калибровочного датчика, хотя бы того же BL Touch. Какой должна быть начальная высота? Это зависит от диаметра сопла и толщины укладываемых слоев. Если вы работаете со стандартными соплами 0,4 мм и собираетесь печатать слоями в сто микрометров, попробуйте ткнуть принтер соплом в поверхность, предварительно положив на столик лист обычной офисной бумаги, и возьмите полученное значение по оси Z за ноль.
3. Почистите столик

Чистота —залог успешной 3D-печати. Перед началом работы не поленитесь потратить пару минут и протереть столик влажной тряпочкой, смоченной в ацетоне или изопропиловом спирте. Чем меньше на поверхности жира и остатков от предыдущих моделей, тем лучше, ибо любые налеты могут снизить адгезию.
4. Нанесите адгезионное средство

После чистки столика желательно покрыть поверхность подходящим адгезионным средством, например клеем-карандашом вроде «Каляки-Маляки» или слабым раствором клея БФ-2. Имейте в виду, что клей играет двойную роль: он не только помогает пластику схватываться со столиком во время 3D-печати, но и помогает отделять модели от стола по завершении работы.
Последний момент немаловажен, особенно если вы используете стеклянный столик: иногда пластик наоборот так сильно схватывается с поверхностью, что можно ненароком вырвать куски стекла вместе с моделью. Клей же при остывании несколько теряет «хватку», так что риск скалывания значительно снижается. Главное, не спешите и дайте модели время остынуть, а затем аккуратно подденьте изделие острым лезвием.
Как вариант, вместо канцелярского клея можно использовать малярный скотч или каптоновую пленку — полилактид хорошо липнет к этим материалам. Не забывайте периодически возвращаться к третьему пункту и чистить стол от остатков клея, а затем наносить свежее покрытие.
5. Добавьте брим или рафт

Бримы и рафты — это вспомогательные 3D-печатные структуры, повышающие площадь контакта модели с поверхностью столика. Чем выше площадь контакта, тем ниже риск случайного отрыва модели или как минимум закручивания краев моделей из-за усадки.
Отличия бримов от рафтов в том, что первые окружают основание модели подобно полям шляпы (отсюда и название — brim), а рафты — это своеобразные плотики (raft — плот), поверх которых печатается изделие. Тот или иной вариант можно выбрать и настроить в любом слайсере.
Какой вариант выбрать? Смотрите по обстоятельствам: бримы расходуют меньше материала и легче отделяются, но рафты лучше защищают модели от деформаций из-за усадки. Как правило, рафты используются при 3D-печати крупногабаритных изделий, да и то обычно при работе с сильно усаживающимися пластиками, например АБС. Полилактид же, наоборот, почти не усаживается, так что в большинстве случаев можно ограничиваться бримами.
6. Настройте температуру столика

При остывании пластик усаживается, то есть сжимается, а это означает, что может произойти произвольный отрыв модели от столика с катастрофическими последствиями. При 3D-печати больших моделей даже хорошего адгезионного покрытия может оказаться недостаточно. Как быть? Очень просто: включите нагрев столика, если, конечно, ваш 3D-принтер оборудован подогреваемой платформой. Это поможет обеспечить хорошую адгезию во время 3D-печати, а потом, когда 3D-принтер завершит работу и выключит подогрев, остывшее изделие может даже само отвалиться от столика и тем самым избавить от лишних хлопот с отделением.
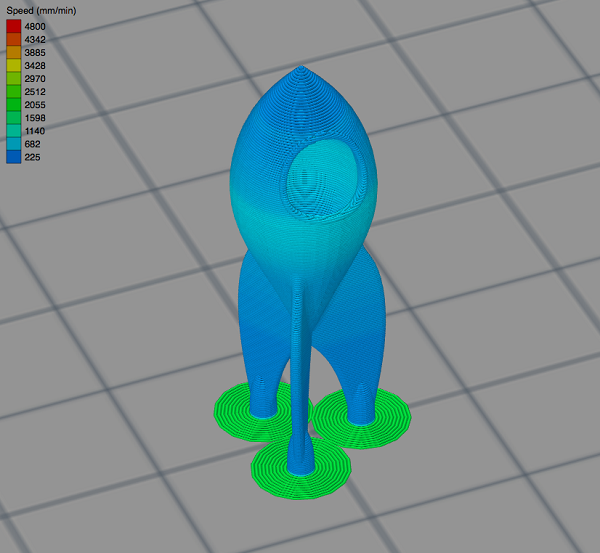
При работе с ПЛА установите подогрев на отметке в 50-55°С. Можно и чуть выше, но будьте осторожны и не перегибайте палку: полилактид — довольно легкоплавкий полимер, начинающий терять жесткость при пятидесяти градусах, так что при сильном перегреве он может «потечь». Заодно сбавьте скорость укладки первого слоя до 25 мм/c. Для последующих слоев скорость можно увеличить в зависимости от возможностей оборудования.
7. Смените столик

3D-принтеры поставляются с разными столиками — алюминиевыми, стальными, стеклянными и так далее. Оптимальный вариант для 3D-печати полилактидом — столик из боросиликатного стекла. Такие столики не деформируются при нагревании и хорошо схватываются с ПЛА, зачастую даже не требуя дополнительных адгезионных покрытий. Как вариант, хорошо подходят столики с полиэфиримидными покрытиями. Если же у вас просто металлический столик, тонкий слой клея и подогрев должны решить проблемы с адгезией, но убедитесь, что у столика ровная поверхность, без изгибов.
Как улучшить адгезию модели к печатной платформе

Печать по технологии FDM предполагает, что модель должна иметь максимальную адгезию к печатной платформе, то есть надёжно крепиться к ней к ней. Если пластик по какой-то причине отлипнет от стола в процессе печати, то проблем не избежать: модель деформируется, появится расслоение, и результат такой печати можно будет смело отправлять в мусорное ведро. Давайте посмотрим, как этого избежать.
У разных видов филамента показатели адгезии к платформе сильно отличаются. Мы не будет рассматривать каждый филамент отдельно, а расскажем о наиболее популярных и эффективных способах улучшить адгезию.
Содержание:
- Подготовка к печати
Подготовка к печати
Прежде всего 3D-принтер необходимо откалибровать, и сейчас нас интересует высота печатного слоя по оси Z. Будем ориентироваться на правило «промежуток от сопла до горячего слоя должен равняться 50-75% от толщины выбранного слоя». Выполнить это условие можно с помощью листа обычной офисной бумаги плотностью 80 мг/м3. Калибровку по оси Z надо осуществить так, чтобы лист проходил под соплом с небольшим усилием.
Некоторые мейкеры (чаще всего новички) печатают непосредственно на платформе, не используя никаких дополнительных средств. Этот подход работает с самыми удобными для печати пластиками (например, с PETG), но только при условии, что поверхность стола будет тщательно очищена от пыли и обезжирена. Это касается всех платформ: и стеклянных и алюминиевых.
При работе с более сложными пластиками, такими как ABS, печать на «голой» платформе может стать проблемой, и здесь нам помогут те самые дополнительные средства.
Материалы для улучшения адгезии
Синий скотч
Синий скотч для 3D-печати – это популярный и доступный способ повысить адгезию у PLA, ABS, PETG и Nylon. Его нужно аккуратно наклеить на предварительно очищенную и обезжиренную поверхность. Ленту нужно наклеивать в стык и делать это максимально ровно.

Клей для 3Д печати
Специальный клей для 3D-печати отлично показывает себя с большинством видов филамента: PLA, ABS, ABS+, PC, RUBBER, FLEX и другими. Его можно использовать на стеклянных и алюминиевых платформах или наносить поверх скотча или каптона. Универсальность в сочетании с дешевизной и простотой нанесения делают такой клей одним из самых предпочтительных средств повышения адгезии.
Работать с клеем просто: достаточно нанести его на чистую и обезжиренную поверхность с помощью поролоновой губки.

Раствор ABS
Для улучшения адгезии ABS часто применяют раствор ABS в ацетоне или этилацетате. Для того, чтобы приготовить раствор вам понадобится 15-20 см нити ABS и 60-90 мл растворителя. Важно добиться вязкости смеси промежуточной между молоком и водой.
Раствор нужно нанести на обезжиренную платформу тонким и равномерным слоем.
Каптоновая лента
При работе с PLA и ABS хорошо показывает себя каптоновая лента на базе термостойкого полимера. Её использование позволяет добиться не только надёжной адгезии, но и того, что нижняя часть готовой модели будет гладкой и глянцевой.
Наклеивают каптоновую ленту так же как синий скотч: на обезжиренную платформу, максимально ровно и встык.

Термоковрик
Полимерные термоковрики очень популярны у мейкеров. Они многоразовые, удобные в использовании, обеспечивают прекрасную адгезию практически всем видам филамента и защищают печатную платформу от царапин. Встречаются коврики на клейкой основе и на магнитной базе.
Если коврик должен приклеиваться, то платформу сначала нужно обезжирить. Для надёжности можно предварительно разогреть платформу до 50 °C. Калибровку нужно осуществлять уже после того, как коврик будет приклеен.

Гаролит или LE-лист
Листы гаролита выполнены на на базе стекловолокна или эпоксидной смолы. Они не подходят для большинства термопластиков, но зато прекрасно показывают себя при работе с Nylon.
Никаких особых манипуляций при работе с LE-листом не требуется: нужно просто нанести его на печатную платформу. Поверх него можно ещё добавить клей, но чаще всего это не требуется.

PEI-плёнка
Для принтеров, имеющих подогреваемую платформу, нередко применяют PEI-плёнку, выполненную из полиэфиримида. Это покрытие надёжно защищает поверхность платформы от повреждений и, по мнению некоторых пользователей, обеспечивает такую адгезию, что бывает сложно отсоединить от неё напечатанную модель. Эту плёнку используют для самых популярных термопластиков: PLA, ABS, PETG и других.
PEI-плёнка крепится к печатной платформе с помощью простых зажимов для бумаги, которые продаются в любом канцелярском магазине.