Как происходит процесс производства пластиковых окон, из чего сделаны ПВХ-профили, размер вложений

Высокий спрос на ПВХ-окна, делает высокорентабельным их производство.
Это вызвано не только большими объемами строительства в регионах страны, но и необходимостью реконструкции устаревших и пришедших в негодность деревянных окон, расположенных в старом жилом фонде.
Неудивительно, что в таком бизнесе заинтересованы многие начинающие предприниматели, которым важно понимать сложность процесса легализации производства, знать размер первоначальных вложений в развитие бизнеса и рассчитать показатели доходности небольшого предприятия по выпуску ПВХ-окон.
Можно ли организовать успешный бизнес?
Хотя такой производственный процесс довольно сложный и требует от руководителя пройти много подготовительных этапов, он вполне осуществим даже начинающим предпринимателям. Для того чтобы правильно принять решение по организации такого бизнеса, необходимо учесть ряд факторов:

-
Конкуренция довольно жесткая, на региональных рынках сегодня представлено довольно много оконных компаний.
Требования к производственному процессу
Перед тем как открыть свое производство ПВХ-окон нужно выбрать организационно-правовую форму предприятия, например, ООО с 2-мя учредителями, с налогообложением по УСН — 15% от прибыли. Для легализации предприятия нужно получить разрешения у муниципальных органов, где будет работать предприятия, чтобы официально трудоустроить сотрудников.
Кроме того подается заявление в ЕГРИП с обозначением кодов ОКВЭД. Чаще всего для такого предприятия выбирают коды для работ в строительстве: 25.23 45.44.1 и 45.42, производство пластмассовых изделий, стекольных и столярных работ. После этого подают заявление по регистрации плательщика ЕНВД в налоговую инспекцию по месту производства.
Важно! Для предприятий, которые будут самостоятельно заниматься оптовой реализацией продукции, в заявлении дополнительно обозначают виды деятельности по коду ОКВЭД- 51.53.24.
Для того чтобы изделия применялись для строительства зданий жилого, общественного или промышленного назначения, они должны пройти сертифицированные испытания по процедуре декларирования.
Для реализации ПВХ-окон на территории России они обязаны отвечать требованиям российских государственных норм, а если изделия планируется экспортировать, то соответствовать нормативным требованиям соответствующей страны, например для стран ЕС по нормативам DIN и цветовой гамме RAL.
Также для производства ПВХ-окон руководитель обязан иметь лицензию Госстроя, разрешения пожарного ведомства и по охране труда, а также санитарно-эпидемиологического департамента и муниципальных ведомств в области трудоустройства сотрудников.
Каким должен быть цех?
Основные требования к помещению — это достаточная площадь, наличие складских помещений и бытовок для персонала, оборудованных электроснабжением, водоснабжением, водоотведением, вентиляцией, отоплением и ГВС.

Общее электроснабжение цеха должно быть трехфазным 380В для того чтобы могла работать станки, проводка должна обеспечивать заявленную мощность станочного оборудования.
К помещению должен быть оборудован подъезд для погрузки-выгрузки расходных материалов.
Площадь цеха выбирают по объему производства, например, для производства в смену 20 стандартных двустворчатых окон 1400х1200 мм потребуется 200 м 2 свободной площади с высотой не менее 3 м.
Совет. Легче всего такое помещение подобрать в промзоне, на окраине городов и районов, обычно арендная плата для таких помещений не очень высокая примерно 15000-30000 руб. в месяц.
Что нужно для изготовления?
Для того чтобы производить окна в соответствии с действующими стандартами потребуется специальное оборудование, квалифицированный персонал и качественные расходные материалы.
Состав ПВХ-конструкций: из какого пластика?
Основные материалы для окон — поливинилхлорид (ПВХ) и армирующий стальной профиль. ПВХ в виде порошка вырабатывают из смеси этилена и хлора, из обычной поваренной соли. Для изготовления оконных профилей в исходный материал вносят: стабилизаторы, пигментные материалы и модификаторы, для того чтобы придать дополнительные характеристики изделиям:
- защиту от огня и атмосферных влияний;
- светоустойчивость;
- быстрый процесс сварки.
Полученный ПВХ-профиль направляют на сборочную линию, где на спецоборудовании в него интегрируют стальной каркас. Этот процесс на современных станках с ЧПУ полностью автоматизирован.
Основные материалы и комплектующие:

- Поливинилхлорид (ПВХ) — 84500 руб. за тонну.
- Профиль П-образный 6 м усиленный, 15.93 руб./ п.м.
- Штапики 44.1 руб./п.м.
- Фальцевый вкладыш для KBE 58 мм, 1.94 руб./п.м.
- Ограничители открывания окна, гребенка, 23.57 руб./шт.
- Профиль для откосов 12.87 руб. /м.п.
- П-образный армирующий профиль, 110.97 руб./м.п.
- Замкнутый армирующий профиль, 159 руб. /м.п.
- Стеклопакеты обычные, 905 руб./м 2 .
- Стеклопакет мультифункциональный,1810 руб./м 2 .
- Стеклопакет самоочищающейся, 1950 руб./м 2 .
- Стеклопакет шумоизоляционный, 2250 руб./м 2 .
- Детский замок от 1 820 руб.
- Гребенки на окна от 260 руб.
- Водоотлив, оцинкованный, 650 руб./м 2 .
- Водоотлив, алюминий,1690 руб./м 2 .
- Подоконник дерево, 1820 руб./м 2 .
- Подоконник ПВХ, 970 руб./м 2 .
Оборудование
Для того чтобы правильно подобрать оборудование, желательно использовать комплектацию производственной линии одной фирмы. Наиболее популярными являются станки турецких производителей: Yilmaz, Кабан и Nikmak.
Список оборудования для формирования цеха по выпуску ПВХ-конструкций:

- пилы для кроя ПВХ-профиля и элементов армирования: одно- и двухголовочные;
- сварочные станки для ПВХ-рам;
- рольганги;
- станки углозачистные и для фрезерования торцов импоста;
- станки копировально-фрезерные;
- пилы для резки: штапиков и армопрофиля, а также вырубные станки гибочные;
- стенд для остекления и сборки;
- вытяжная вентиляция;
- мойка, деминерализаторы и экструдеры;
- подъемники.
Этапы выпуска продукции
Сегодня цеха по выпуску ПВХ-окон могут иметь либо полностью автоматизированную линию и полуавтоматизированную:
- Первая с программным управлением, способна настроить режим работы оборудования по считыванию штрихкода профиля.
- В процессе работы по второму варианту каждая операция настраивается оператором на отдельном станке.
Полностью автоматизированный
Автоматическая линия YILMAZ CCL 1660 осуществляет электросварочные работы и подготовку сварных швов. Линия комплектуется базовыми автоматическими станками станками:
- DK 540 — горизонтальный 4-х головочный сварочный станок.
- CNC 610 — автомат с ЧПУ горизонтального типа для зачистки углов.
- SA 250 — охлаждающая система для агрегата по зачистке углов с ЧПУ.
- SA 260 — поворотная система для агрегата по зачистке углов с ЧПУ.
Отличия линии, работающей в автоматическом режиме:

- полный контроль качества выполнения этапов сборки, система PLC с выводом информации на монитор с сенсорным экраном;
- применение различных типов ножей: цветной и белый ПВХ;
- программная оболочка определения параметров профилированного материала по штрихкоду;
- автоматическая установка параметров сварного шва с толщиной от 0,2 до 2мм, исходя от цвета и штрихкода профиля;
- конструкция охлаждения и разворота профиля;
- автоматическая конструкция обработки угла;
- автоматическая смазочная система с аварийным оповещением при отсутствии масла;
- защита и контроль по допустимым оборотам пил и фрез;
- защита и контроль наличия рабочего напряжения в сети и давления воздуха в воздуховодах.
Раскрой и подготовка профиля
Автоматизированная производственная линия выполняет подготовку и раскрой профиля благодаря установленной быстродействующей одноголовочной пиле. Раскрой проводится по программе, которая выбирает оптимальный режим, чтобы уменьшить отходы материала.
Электрорезка выполняется диском Д=500 мм под расчетным углом от 30 до 150 градусов, обеспечивая точность распила 0,1 градус. Скорость процесса саморегулируется станком в зависимости от конфигурации металлопрофиля. Станок способен работать с профилем от 0.850 до 6.500 м.
Сервопривод семиосный даёт возможность выполнять абсолютно все требуемые техноперации: сверление, фрезерование и маркирование на всех 4-х сторонах заготовки.
Центр резки CAT 600 с автоматическим режимом работы пильным диском Д= 600 мм, угол обработки 10-90-10 градусов оборудован программой оптимизации, специальным принтер для изготовления наклеек со штрихкодом и устройством способным его считывать, с сетевой картой для программирования и работы от интернета.
Сварка рамы, створки и зачистка углов
Сварочный станок — DK 540 автомат четырехголовочный способен проводить сварку в автоматическом режиме с 4-х углов профиля под 90 градусов. Управление режимом осуществляется через сенсорную панель. При наличии штрихкодов на заготовках, процесс работы станка начинается после их считывания.

Станок снабжен конвейером для разгрузки сваренных конструкций и инфракрасным барьером, отвечает требованиям европейского стандарта «СЕ».
Далее на линии установлен станок для обработки углов CNC 610 компьютеризированный с собственным ПО. Выполняет зачистку ПВХ- профиля соединенных по методу сварки под 90 градусов.
Управление выполняется оператором с помощью сенсорного экрана, для ведения процесса зачистки углов установлено 4 сервомотора и 11 профильных ножей.
На заметку. Станок имеет систему распознавания профиля и способен подвергать обработке, как обычный, так и ламинированный профиль.
Сборка
Лучшей автоматизированной линией по сборке окон считается германская линия LENHARDT Bystronic с высокой производительностью и качеством, способна даже выполнить раскрой стекла, процесс ведется экономно с использованием специального ПО. Пакеты выпускаются энергосберегающими, между стеклами пространство заполняется аргоном. В ходе процесса выполняется автоматическая резка стекла.
Линия High TechForel может производить сборку стеклопакетов 400 кг на 1 пм и толщиной до 100 мм, в том числе для работы с гнутым и фигурным стеклом и роботом «Hot Melt» с термоплавкими герметиками.
Чем больше уровень автоматизации процесса производства и сборки, тем выше стоимость линии. Новый комплекс со 100% уровнем автоматизации может достигает цены 60000 долл. США за линию.
Частично автоматизированный
В момент раскрутки оконного бизнеса начинающие предприниматели, как правило, приобретают б/у станки или частично автоматизированную линию, которая формируется с автоматическим производством отдельных стадий процесса: резка профиля, фрезеровка технологических каналов под фурнитуру, а также фиксация металлопрофиля в пластике.
На 1-м этапе в базу станка вносят замеры окна, и, учитывая запас, станок самостоятельно разрезает металлопрофиль и ПВХ-хлысты. Профиль режется под 45 градусов, для рамы и оконной створки. Армирующий профиль и импорт разрезают под 90 градусов с резервом по каждой стороне от 2 до 6 мм.
Резка профиля
Обратите внимание! От уровня нарезки металлопрофиля и ПВХ-хлыстов в значительной мере зависит качество ПВХ окна.
В процессе требуется уделять особое внимание выполнению плоскости среза и нахождению хлыстов профиля. Нарезка выполняется, учитывая размер запаса на сварку до 5 мм.
Фрезерование дренажных каналов

Для компенсации давления создаваемого ветровым потенциалом и вывода излишней влаги в раме, створках и импосте производятся дренажные отверстия продолговатой формы.
Положение таких отверстий и их размер обязаны отвечать требованиям поставщика профиля. Обычно дренажные отверстия производятся в 3-х направлениях:
- со стороны стеклопакета под углом;
- внизу створки у внешней камеры;
- на раме со стороны лицевой поверхности.
Фиксация металлопрофиля в пластике
Для того чтобы выполнить эту операцию в цеху должна быть размещена специальная камера, где будут соединять металлопрофиль с пластиковой частью окна с использованием саморезов 3,9 х 16 мм. Операцию можно выполнять с помощью ручного шуруповерта или специального полуавтоматического. Промежуток между шурупами обозначается в техдокументации производителя профиля.
Сверление отверстий под замок и ручку
Эта операция производится на копировально-фрезерном станке. На нем установлены 3 сверла, которые одновременно выполняют тройные сверления под установку поворотной ручки, а верхняя фреза по специальному шаблону фрезерует отверстие прямоугольной формы под замок для установки главного запора.
Обработка торцов импоста
Перед тем, как встроить импост в основную оконную раму и ее створку, предварительно подготавливают и обрабатывают края оконной заготовки с использованием торцефрезерного станка.
Он обладает специальной фасонной фрезой, придающей торцу импоста контура, необходимого для установки его в раму и створку. Как правило, она предоставляется изготовителем профиля. После завершения фрезерования, импост устанавливают на заготовку механическими соединителями.
Сварка
До того как уложить заготовки на сварной станок нужно удостовериться, что сварочные поверхности чистые и на них отсутствуют металлическая стружка или ПВХ-пыль, существенно ухудшающие качество сварочного процесса.

Для того чтобы качественно выполнить этот процесс потребуется соблюдать определенные условия:
- Сварной нож должен иметь температуру в диапазоне от 230 до 250 градусов;
- поверхность ножа должна быть обработана самым тщательным образом;
- минимальное время разогрева шва должно быть 25 сек.;
- максимальное время сварки 40 сек.
Важно! После окончания сварочного процесса, оператор должен тщательно осуществить визуальный контроль качества полученного соединения.
Зачистка углов и удаление шва
Далее с применением станка или вручную потребуется удалить остатки ПВХ-наплава, который образовывается в период процесса сварки. После этой операции и фрезерный станок, и торцевые участки рамы и створки должны быть очищены от мусора.
Исходя от материала рамы и створки, который применялся для профиля, специально подбирают нож фрезерного станка.
Установка уплотнителя
Уплотнитель — весьма важная часть ПВХ-конструкции, от нее напрямую зависят как термоизоляция, так и звукоизоляция оконной конструкции. Устанавливают уплотнитель в специальный паз. Начинают этот процесс с середины верхней перекладины. Выполняют его вручную, очень осторожно чтобы не растянуть изделие сверх нормы. В завершении стыки обрабатывают клеем, чтобы уплотнитель не выпал из паза.
Нарезка штапиков
Фиксация расклиненного стеклопакета в ПВХ-окне выполняется при помощи штапиков, которые являются ПВХ-рейками разнообразной толщины и конфигурации. Прирезка их под нужные характеристики производится на специализированной машине с пилой.
Установка стеклопакета
В этот момент важно сохранить чистоту пакета, поэтому рабочие трудятся в перчатках. Связующий состав по окончании сборочных операций должен иметь черный цвет, наличие белых пятен на герметике говорит о плохом качестве сборки, о касании его руками, что негативно отразится на качестве монтажного шва.
Стеклопакет изготавливается на специальном станке. Процесс состоит из следующих этапов:

- раскрой оконного стекла;
- резка спейсеров или дистанционных рамок;
- промывка стеклянного листа;
- покрытие герметиком;
- шлифование кромок стекла;
- предварительная сборка;
- заключительная герметизация;
- укладка под специальный пресс, для того чтобы бутиловое покрытие глубоко проникло в структуру материала, что обеспечит надежное соединение.
После проведения всех приведенных процессов стеклопакеты могут быть интегрированными в рамы и створки.
Как собирают?
На заключительном этапе стеклопакет помещают в оконную створку и раму, в специальные пазы вставляют штапик. Этот процесс осуществляется на стенде остекления. Здесь же проводится выходной контроль качества изделия и только после этого ПВХ-окно может передаваться в цех реализации или для проведения монтажных работ.
Обратить внимание! Откосы и отливы, как правило, могут включаться в комплект, только при оформлении дополнительного заказа клиентом.
Примерные расходы и цены
Расходы на организацию производства ПВХ-окон зависит от объема производства, которое рассчитывается по числу изделий в 8-часовую смену, стоимости оборудования и его доставку, стоимости материалов, заработную плату рабочим, расходы на воду, электроэнергию, ГСМ и аренду помещений
Оборудование
Это самая затратная часть проекта. Для того чтобы снизить объем первоначальных вложений в проект, начинают с комплектации полуавтоматической линии или приобретают исправные станки, но бывшие в употреблении.
Затраты на установку новой полуавтоматической линии изготовления ПВХ-конструкций, 20 изделий за смену:

- пила фронтальная двухголовочная — 382000 руб.;
- Yilmaz углозачистной станок-автомат -235000 руб.;
- Yilmaz станок торцефрезерный — 35000 руб.;
- сварочный двухголовочный станок — 421000 руб.;
- устройство для нарезки армирования — 9000 руб.;
- Yilmaz станок копировально-фрезерный — 108000 руб.;
- компрессорная установка — 28000 руб.;
- механизм для формирования водоотводящих технологических отверстий — 88000 руб.;
- пила для выполнения ПВХ-штапиков, автомат — 109000 руб.;
- итого стоимость оборудования —
- затраты на транспортировку и установку снаряжения — 60000 руб.;
- прочие организационные расходы и получение разрешений на начало работ — 80000 руб.;
- итого затраты капитального характера: 1555000 руб.
Материалы
Для того чтобы определить фактическую стоимость материалов для производства ПВХ-стекла, их рассчитывают для 1 м 2 готового изделия:
- стекло, 2 сторон на 2м 2 — 620 руб.;
- обечайка, 4 м — 440 руб.;
- бутил на 0,1 кг/м 2 — 4 руб.;
- прочие расходники — 210 руб;
- ПВХ-профиль 0,5 м/м 2 — 520 руб.;
- металлопрокат — 592 руб.;
- комплектующие — 2100 руб.
- итого 4486 руб./м 2 .
Общие затраты
Далее можно посчитать все затраты на месяц при 22 сменной работе для стандартного окна 1.68 м 2 :

- затраты на материалы: 22х20х1,68х4486 рублей = 3316051,2 руб.;
- ежемесячные доходы при стоимости окна 10250 руб.: 22 х20 х10250 = 4510000 руб.;
- аренда — 35 000 руб.;
- платежи ЖКХ — 29000 руб.;
- зарплата 10 специалистов — 10 х 35000=350000 руб.;
- итого затраты в месяц: 3730051 руб.;
- налог на прибыль (20%) — 155980 руб.;
- чистая прибыль: 4510000 — 3730051- 155980=623969 руб.;
- срок окупаемость при рентабельности 20%, 1555000:155000= 10 месяцев.
Подводные камни и сложности процесса
Несмотря на очень малый срок окупаемости производства металлопластиковых окон, это довольно сложное производство, поэтому, для того чтобы создать его эффективным, потребуется учесть такие ключевые риски:
- Сезонность спроса.
- Демпинг цен из-за большого числа конкурентов.
- Высокие накладные расходы, особенно в первоначальный этап.
- Падение покупательского спроса населения.
- Удорожание материалов и комплектующих.
Полезное видео
Видео обзор производства пластиковых окон:
Заключение
Несмотря на востребованность ПВХ-окон и малый срок окупаемости, конкуренция на рынке такая высокая, что владельцу потребуется применить ряд стратегий, чтобы такое малое предприятие было прибыльным. Лучше всего если компания сможет найти индивидуальный подход к покупателю.
Как делают пластиковые окна. Полный цикл изготовления на примере завода Kaleva
Окна российского производителя Kaleva известны как в нашей стране, так и за её пределами. С момента своего основания компания изготавливает продукцию самого высокого класса, выполняя полный цикл работ: от самостоятельного производства профиля, до сборки элементов в готовую конструкцию.
Производственный процесс максимально автоматизирован, а лаборатория качества контролирует все этапы изготовления. Специалисты Kaleva постоянно работают над созданием новых моделей, характеристики которых позволяют без последствий переносить капризный климат российских регионов и долгое время выдерживать значительные колебания температур (от – 30°С до +30°С) в зависимости от сезона. Отечественные производители предъявляют к своей продукции более строгие требования, чем компании, занимающиеся изготовлением окон в Европе.
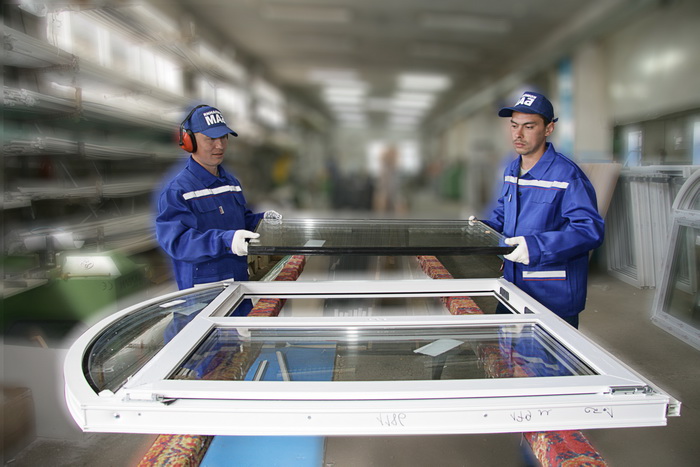
Стоит отметить, что предприятие Kaleva реализует окна только частным лицам и принципиально не сотрудничает с подрядными и строительными организациями. Объясняется это тем, что оптовики и крупные строители не заинтересованы в приобретении и установке в зданиях качественных окон. Они стремятся купить дешевле и больше за минимальную стоимость, не заботясь о комфорте будущих обитателей (так называемый эконом вариант). По этой причине завод не «гонит» потоком стандартные конструкции типового размера, а работает с каждым заказом индивидуально.
Индивидуальный подход практически не сказывается на стоимости конечного изделия, так как высокая автоматизация большинства процессов позволяет значительно снизить его себестоимость.
Давайте же разберемся, как устроено производство пластиковых окон.
Производство пластикового профиля
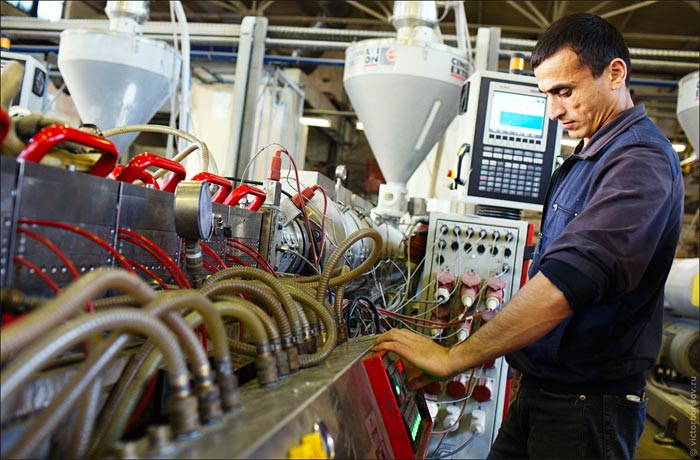
Без профиля, надежно обрамляющего оконный стеклопакет, не обходится ни одно современное бытовое окно. Оно служит своеобразной основой и опорой для стеклянных полотен, а поэтому при его изготовлении нужно учитывать множество значений:
- Уровень изменения объема при температурных колебаниях – коэффициент линейного расширения.
- Надежность – величину максимальных статических и динамических нагрузок.
- Возможность сделать раму максимально узкой – для увеличения рабочей площади конструкции и.т.д.
Правильно рассчитать и соотнести все параметры непросто, а поэтому большинство псевдо-производителей окон работает с готовыми покупными профилями, не заморачиваясь с трудоемким процессом. Они лишь собирают конструкции из готовых профилей и стеклопакетов, а затем продают их покупателям.
На заводе Kaleva производственный процесс организован в полном объеме, включая и экструзионные линии для изготовления пластиковых профилей.
Экструзионная линия
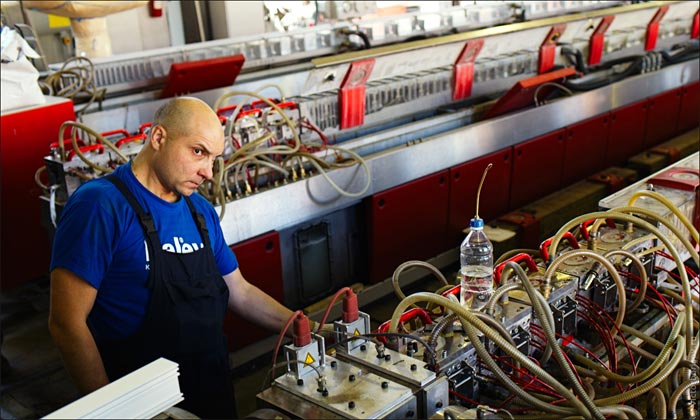
Составляющие линии: экструдер, калибрационный стол, протягивающее устройство, отрезная пила, приёмный стол. P.S. А ведь на кого-то смотрит…
Линия, служащая для производства профилей, состоит из следующих элементов: экструдера, стола для калибровки, протягивающего устройства, пилы для обрезания профиля, стола для приемки.
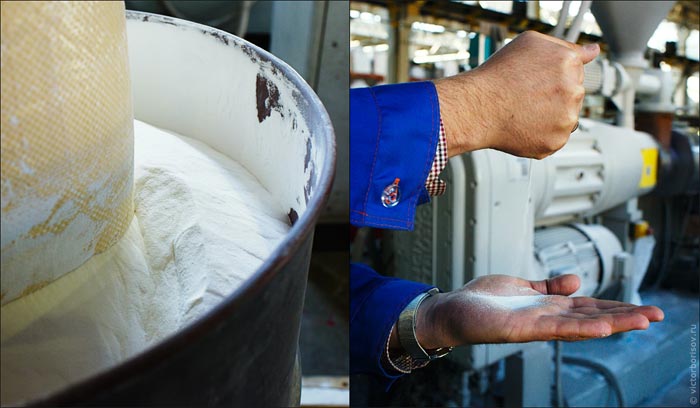
Сырье для производства — гранулированный или порошкообразный ПВХ
Производятся профили из поливинилхлорида, находящегося в порошкообразном или гранулированном виде. Для экономии материала и максимального снижения количества отходов, в производстве используют также остатки переработанного профиля. Остатки образуются при распиле готового полуфабриката, а также после пробного прогона линии и вывода её на работу по заданным параметрам (достижения нужного уровня белизны и блеска поверхности). Иногда при настройке в отходы уходит до 200 метров профиля, зато после неё производство может не останавливаться в течение нескольких дней.
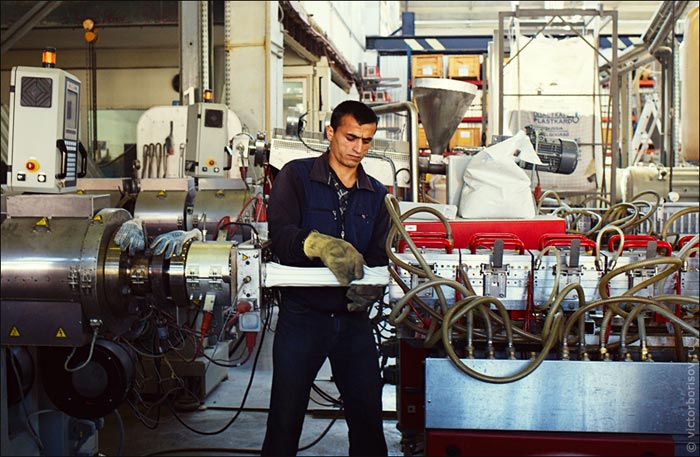
Запуск экструзионной линии
Одним из важнейших моментов в работе является запуск всей линии. Она может работать несколько дней и останавливаться только для очистки станков или для перенастройки на профили другого вида. После обработки в экструдере, сырой поливинилхлорид попадает в калибраторы. Правильное направление, как правило, задается вручную.
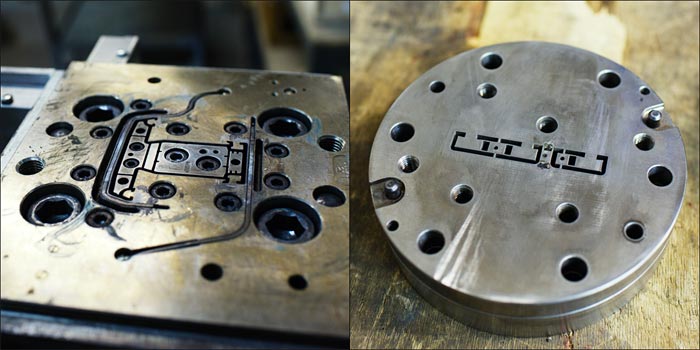
Экструдер состоит из несколько пластин (фильер), через которые выдавливается расплавленная масса ПВХ
Экструдер представляет собой совокупность плоских дисков или пластин с отверстиями, через которые продавливается размягченный ПВХ. Отверстия в пластинах задают форму, которую будет иметь профиль.
Прошедшая экструдерер заготовка подается на калибрацонные столы, состоящие из нескольких калибраторов. Вакуумная среда в этих устройствах притягивает расплавленный материал к поверхностям, улучшающим форму.
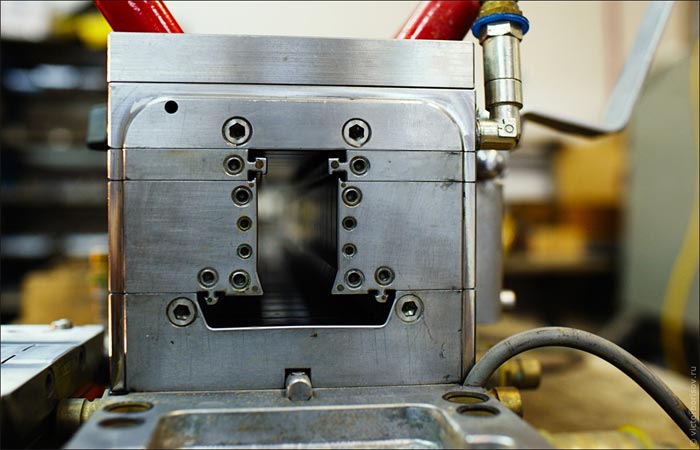
Так выглядит калибратор
Чем больше калибраторов установлено на столах, тем качественней получается готовый профиль.
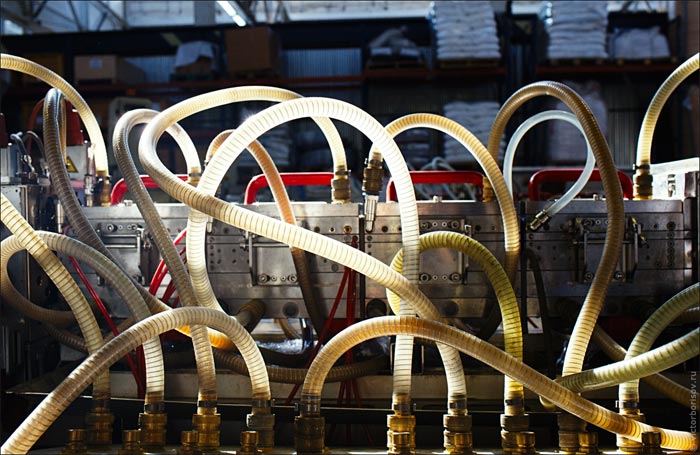
Охлаждающая профиль ванна
После окончательной формовки профили охлаждают в специальных ванных, где постоянно циркулирует холодная вода. Вода для охлаждения проходит несколько ступеней очистки, так как даже маленькая крошка, случайно попавшая на незастывший материал, может испортить профиль. Если такое произошло – вся заготовка отбраковывается и пускается в повторную переработку.
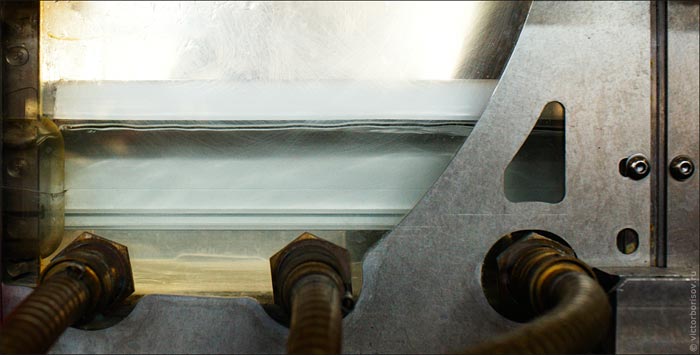
Устройство, вытягивающее уже готовый профиль
После калибровки и охлаждения профиль попадает в протягивающее устройство, где его автоматически вытягивают до нужного размера. Очень важно следить за соответствием скорости выхода заготовки из экструдера и скорости его протяжки – если они не будут одинаковыми, то может нарушиться форма и размеры профиля. На заводе Kaleva процессом управляет специальный сервер, который при необходимости вносит изменения в движение.
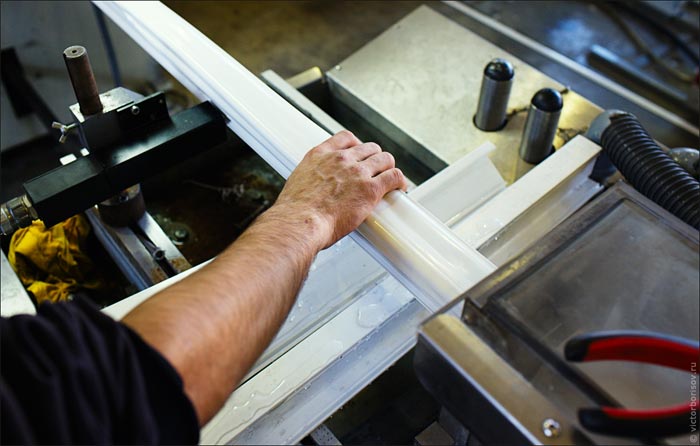
Нарезка профиля с использованием пилы
После вытяжки профиль нарезается на заготовки 6-ти метровой длины при помощи автоматической отрезной пилы. Скорость нарезки очень высока, а процесс не требует остановки линии, поскольку инструмент продвигается одновременно поступающим профилем.
Производство штапиков
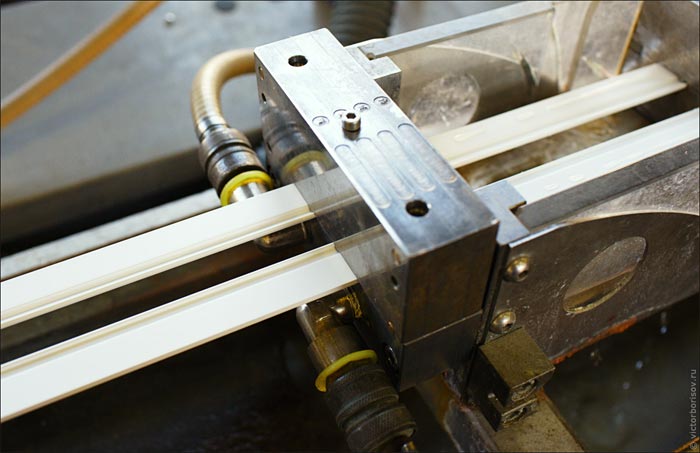
Линия по производству штапиков
Линия по изготовлению укрепляющих реек для пластикового окна работает параллельно с производством профилей.
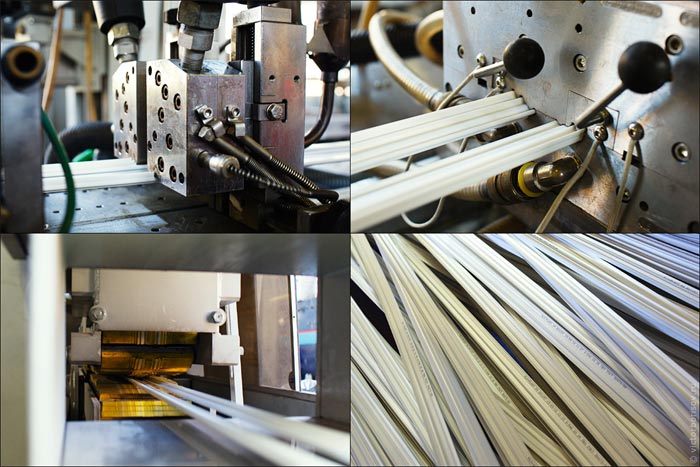
Экструзионная линия по работе со штапиками
Как и в основном производстве, процесс начинает линия экструзии, однако операция на ней проходит в два этапа. На первом этапе изготавливается твердая основа изделия, а затем на неё наплавляется менее жесткий материал. Дальнейший процесс практически не отличается от производства профилей.
Проверка качества
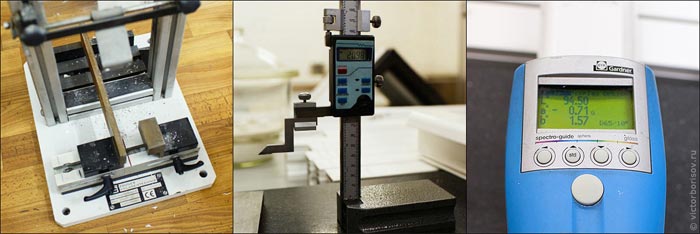
Лаборатория контроля качества
После изготовления каждая партия изделий попадает в лабораторию по контролю качества, которая располагается в отдельном помещении. Её специалисты берут пробы для проверки разных параметров: прочности изделия (в нормальных условиях и при охлаждении), прочности соединительных швов, коэффициента белизны поверхности и других. При непрерывной работе линии образцы для проверки берутся неоднократно в течение суток.
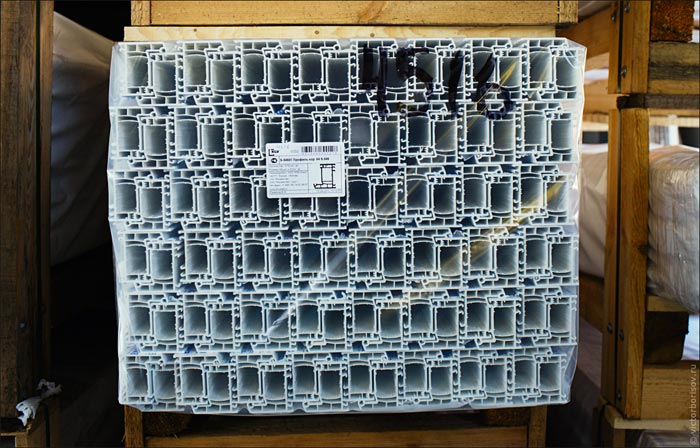
Складированные готовые ПВХ профили будущего окна
Готовый профиль хранят на специальных поддонах.
Изготовление цветных профилей
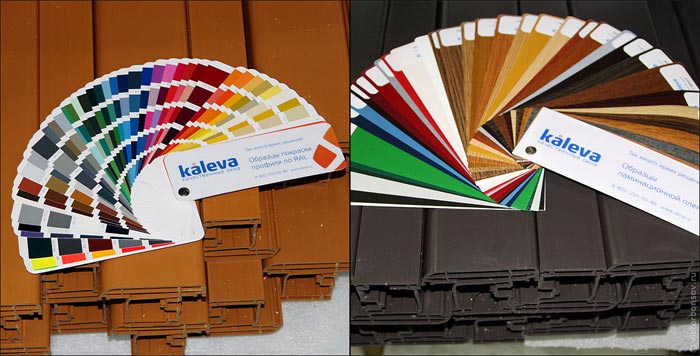
Возможная цветовая гамма профилей
Так как покупатели все чаще обращают внимание на цветные профили, компания наладила выпуск изделий бежевого и коричневого (темного) оттенков, окраска которых производится в расплавленном состоянии. При изготовлении окон другого цвета используется ламинирующая пленка. Она же позволяет выпускать рамы с эффектом натурального дерева или придавать им другую объемную фактуру.
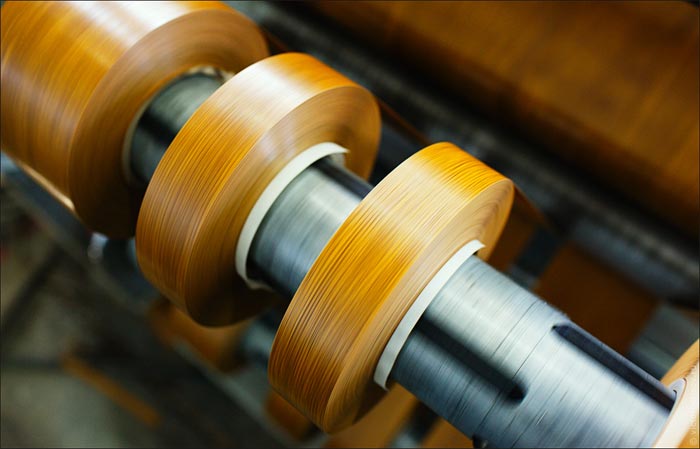
Станок, работающий с ламинирующей пленкой
Цветную пленку для рам производитель поставляет в рулонах шириной 50 см и длиной 550-600 метров. На производстве её разрезают в соответствии с размерами, необходимыми для конкретного профиля. При таком подходе пленка используется практически полностью и отходов не остается.
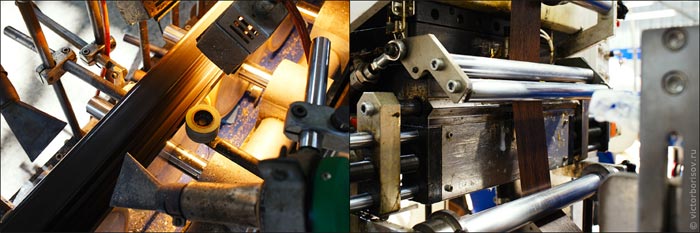
Тот же станок в действии
Перед наклеиванием ламинированной пленки, профиль нагревают специальными лампами и тепловыми пушками. Важно следить за тем, чтобы на поверхность заготовки не попала пыль и мелкий мусор. Пленку смазывают клеем, накладывают на профиль и создают давление для склеивания. После завершения процесса излишки клея убирают с рамы. После полного высыхания пленка так крепко приклеивается к профилю, что оторвать её становится невозможно.
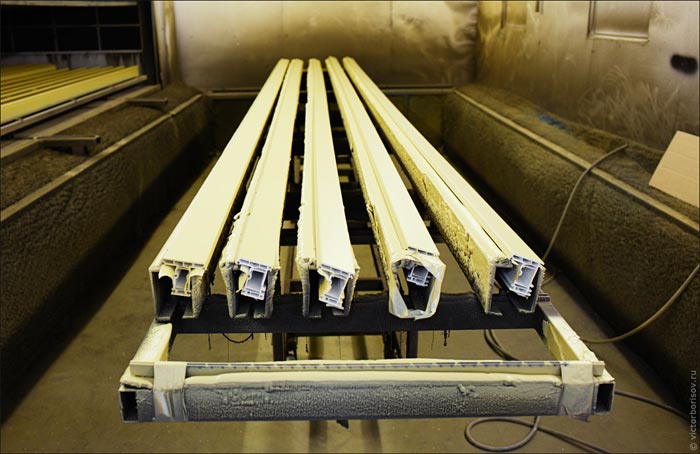
Окрашенный профиль
Окна с цветными рамами, как правило, используют в загородных домах или внутри помещений со специфическим дизайном. На заказ производитель изготовит окно из профиля любого оттенка, входящего в международную таблицу цветов RAL. В этом случае окрашиваться будет ПВХ в расплавленном состоянии специальными красителями, предназначенными для синтетических материалов.
Участок сборки
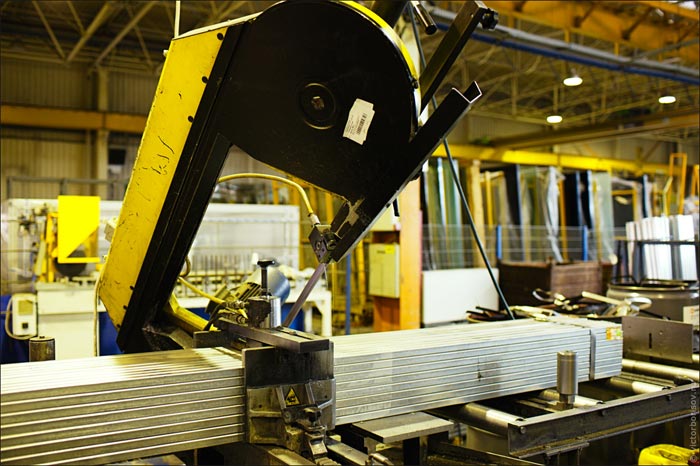
Цех сборки
Кроме пластикового профиля, важную роль в конструкции играют профили из стали. Они делают окно прочным и жестким. Ленточной пилой металлическим заготовкам придают нужную длину и устанавливают их внутрь пластикового профиля. Подобным способом укрепляют практически все рамные окна. В створках размещают более легкий усеченный профиль.
В некоторых современных моделях стеклопакет вклеивают прямо в пластиковый профиль для увеличения площади остекления. В этом случае он и является дополнительным укрепляющим элементом.
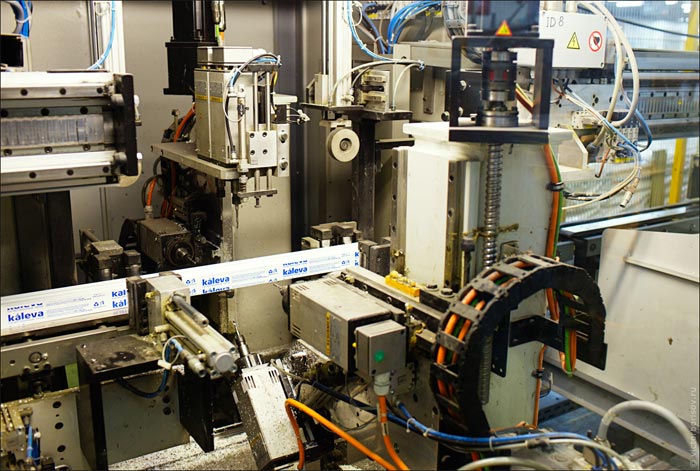
Резка отдельных элементов будущего окна
Нарезка готового профиля на заготовки нужной длины и установка в него стального профиля на заводе практически полностью автоматизирована.
Все элементы окна маркируются – на них наносятся данные о размере и заказчике. На специальное табло поступают данные для оператора, информирующие о последовательности движения заготовок и их размерах. На фотографиях можно увидеть стикеры с информацией, приклеиваемые на изделия, а также последовательность укладки элементов для их дальнейшей развозки.
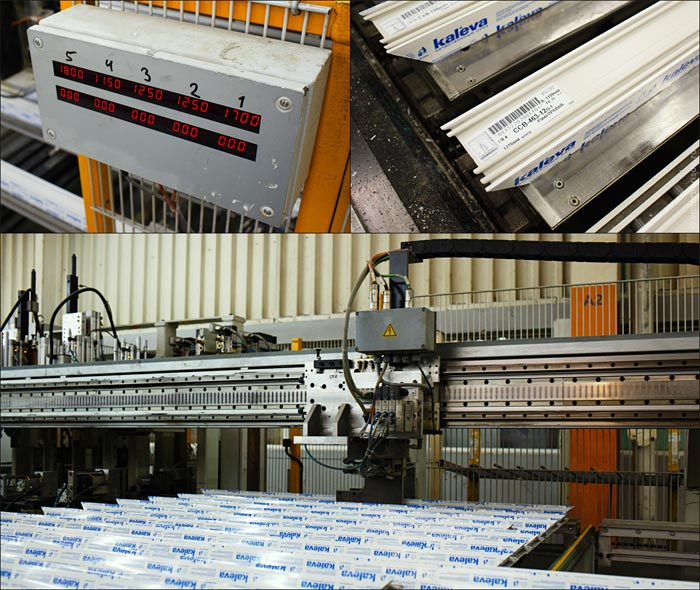
Cтанок укладывает профиль для последующего развоза по отделам
Автоматизированные системы сами высчитывают требующиеся габариты окна и сваривают детали одновременно с четырех сторон. Это обеспечивает безупречную ровность углов и идеальную форму изделия.
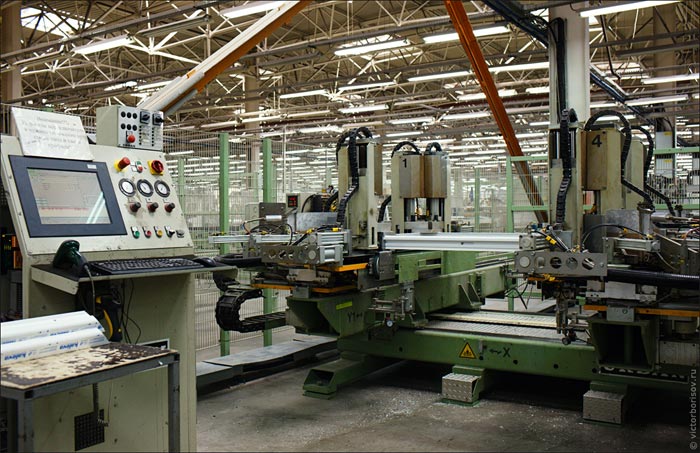
Место работы оператора по нарезке пластикового профиля
Оператор линии следит лишь за тем, чтобы части конструкции присутствовали со всех сторон и были правильно там разложены. Нагрев и сжатие деталей умная машина производит самостоятельно.
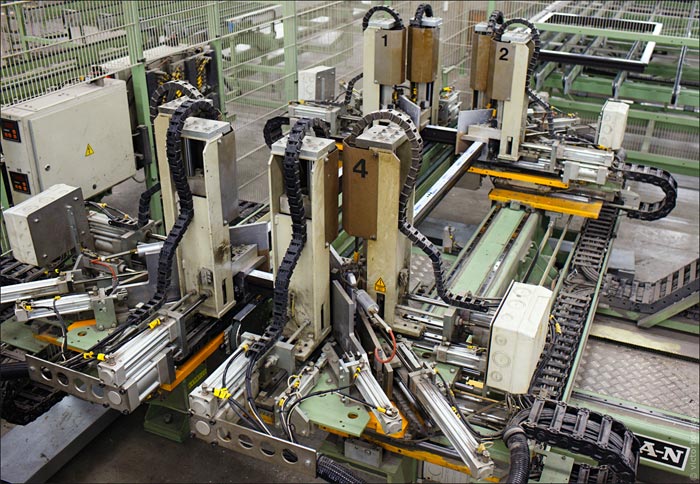
Автоматический нагрев торцевых сторон профиля и его сжатие
Склеенную раму конвейер передает на автоматическую площадку для зачистки швов.
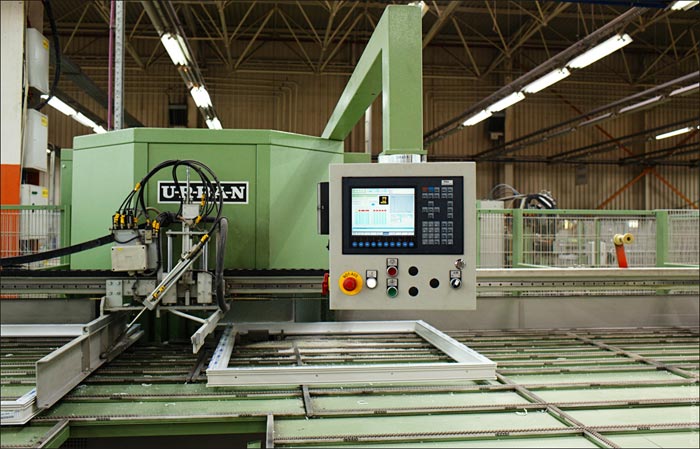
На зачистку, становись!
В этом же цеху производят импосты – вертикальные профили, устанавливаемые в оконные проемы. Они могут выполнять чисто декорирующую роль или быть полезными и функциональными элементами: повышать надежность закрывания створок, увеличивать жесткость и прочность конструкции.
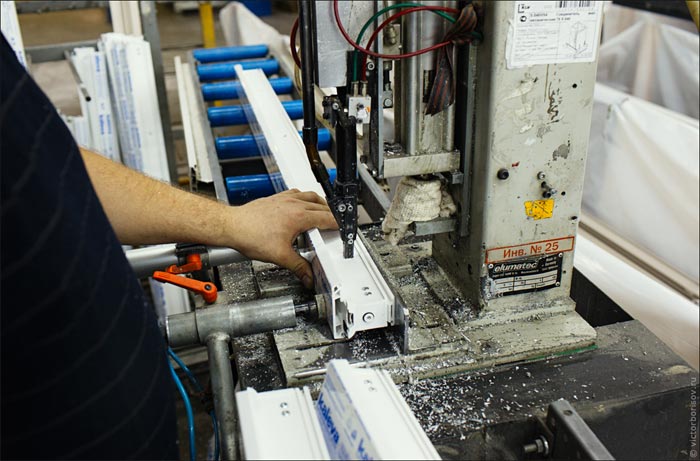
Изготовление импоста – перегородки между створками в окнах
Импосты в окна монтируют в ручном режиме.
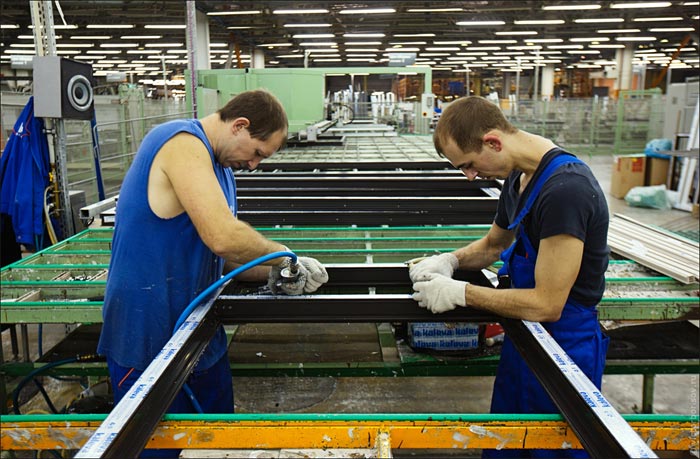
Подгонка и установка импоста
После импостов окно снабжается уплотнителем – эта работа тоже производится вручную.
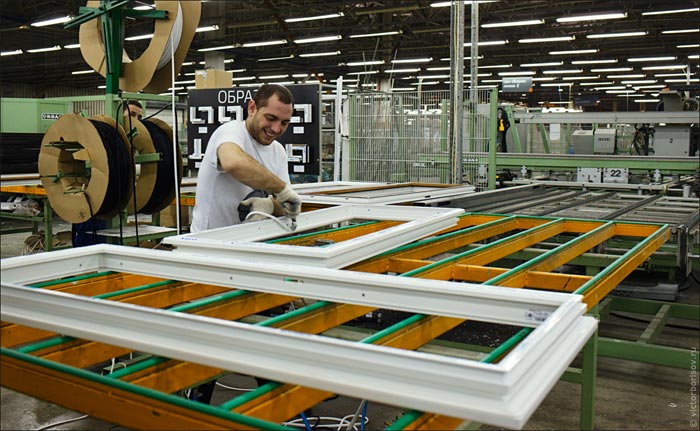
Крепление уплотнителя по периметру рамы занимает у рабочего не больше минуты
Завершающая стадия – оснащение изделия фурнитурой и запорными устройствами. Операция автоматизирована полностью.
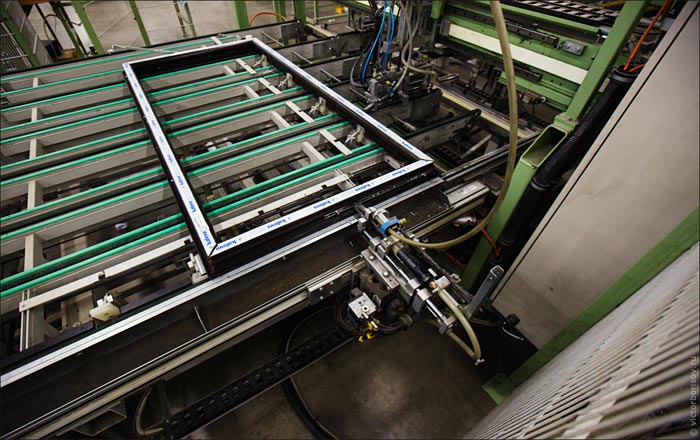
Конечный этап – установка фурнитурных механизмов
На этом производство рамы завершено.
Изготовление и установка стеклопакета
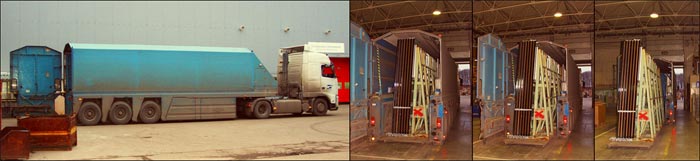
Стекловозы доставляют на завод заготовки стекла в 5 часов утра
Для производства стеклопакетов используют специальные ударопрочные стекла, которые поступают на производство в виде больших полотен, размером 6,0 х 3,21 м. Стекла таких габаритов относятся к Jumbo формату. Для того чтобы доставить хрупкие изделия на место без повреждений используются специальные фуры-стекловозы, которые имеют особую конструкцию подвесок и внутреннего помещения под грузы, расположенного между передними и задними осями.
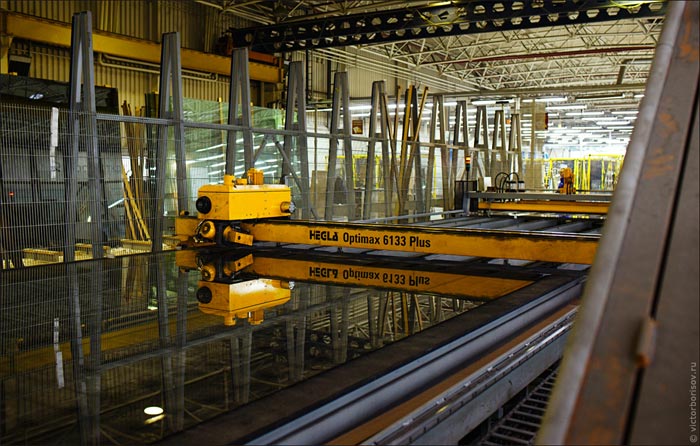
Раскрой стекла по данным, обозначенным в программе резки
Разметка и разрезание стекла производятся автоматически. Умный компьютер осуществляет сложные расчеты таким образом, что в результате рабочего процесса практически не остается остатков. Он автоматически анализирует все имеющиеся заявки и оптимально планирует расход материала. Машина способна самостоятельно нарезать стекла любых габаритов и формы: круги, овалы, дуги, сложные орнаменты. Во время работы поверхность стекла смачивается специальным раствором, облегчающим резку и отделение готовых элементов.
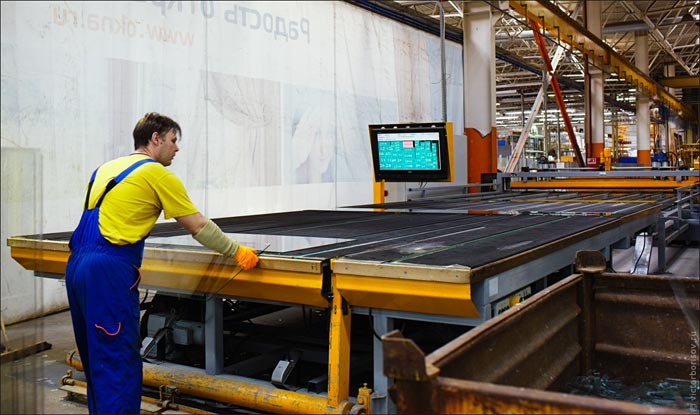
Перед оператором на дисплее схема резки листа
Работник на мониторе видит план нарезки и пронумерованные участки для складывания отрезанных заготовок. Розовая подсветка отмечает линию, над которой ведется работа.
После вырезки стекла устанавливают в специальные пронумерованные секции мобильных стеллажей и увозят на сборку.
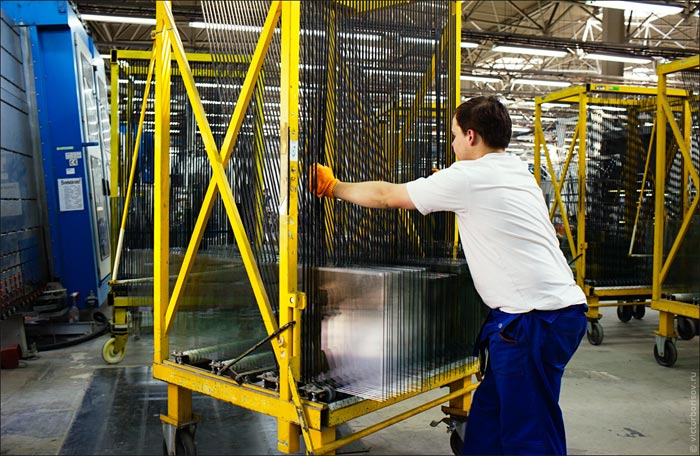
Транспортировка нарезанных стекол
Внутреннему разделителю между стеклами (спейсеру) автоматика придает форму прямоугольников. В процессе установки в его полость засыпается влагопоглотитель силика-гель, который не дает отсыревать стеклопакету изнутри. Делается это для того, чтобы воздух (или газ) внутри всегда был сухим и не образовывался конденсат из-за температурных колебаний или изменения давления.
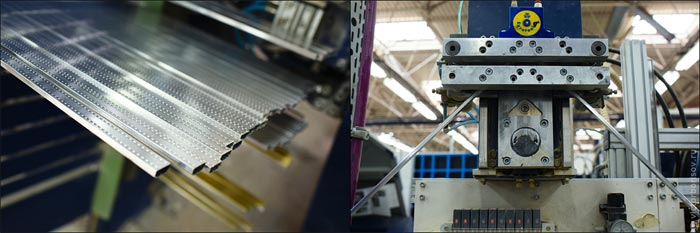
Спейсеры (планочки слева) автоматически сгибаются в прямоугольники
Поверхность спейсера обрабатывают клеем.
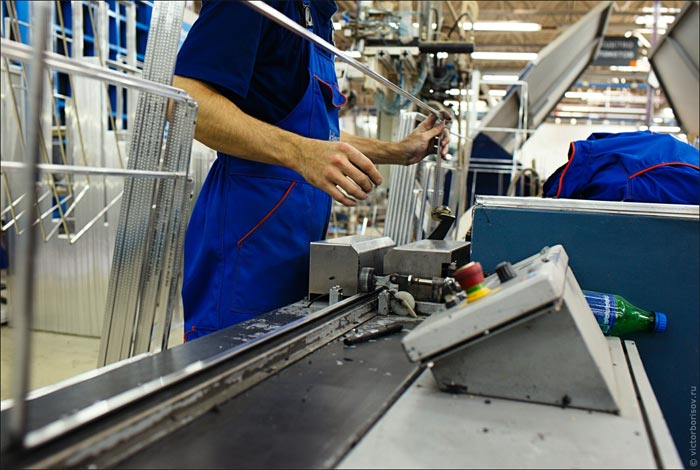
На спейсер наносится клеевой состав
В это же время стекла автоматически очищаются на мойке.
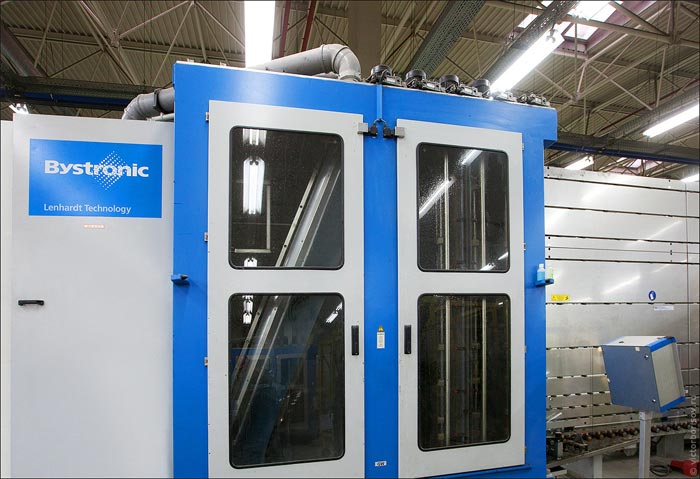
На помойку стекол, становись!
К одному из чистых стекол вручную приклеивается спейсер.
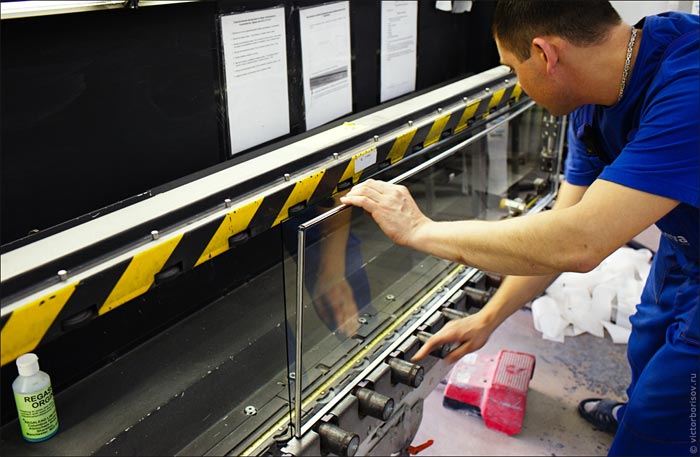
Приклейка спейсера к нужному стеклу
В целях повышения теплоизоляции, промежуток между полотнами стеклопакета заполняется аргоном. Сразу после процедуры стекла плотно сжимают, а стыки заделывают герметиком.
Аргон закачивается в стеклопакет под давлением
Готовый стеклопакет отправляется в сушильную камеру.
Приготовление к монтажу стеклопакета
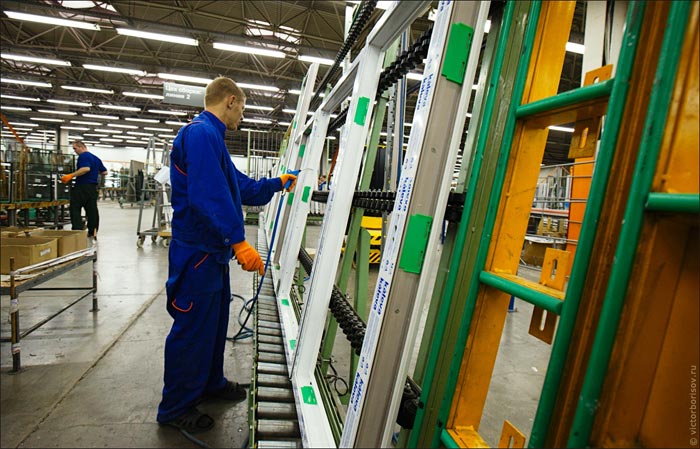
Подготовка к установке стеклопакета
Стеклопакет в раме дополнительно укрепляют штапиком.
Готовое изделие закрывают пленкой, в целях предотвращения попадания на него мусора и пыли в процессе доставки до места установки.
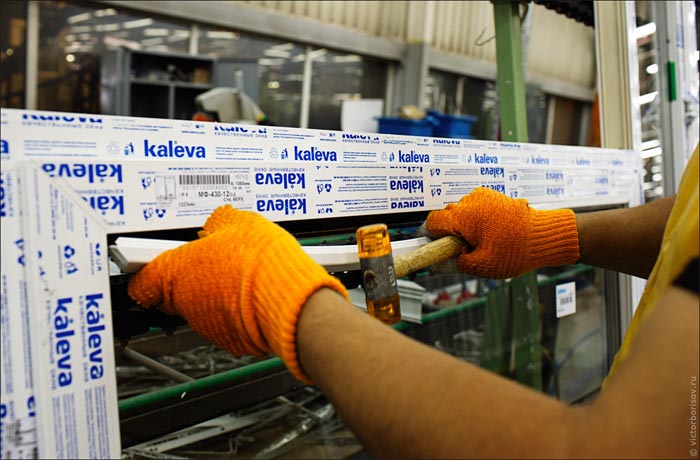
Фиксация стеклопакета штапиком (уменьшаются шансы выпадения стекол)
Перед тем как окно отправляют покупателю, оно проходит испытания в лаборатории. Готовое изделие проверяют на устойчивость к изменениям температуры, герметичность, прозрачность и уровень искажения стеклопакета, стойкость к воздействию бытовых химикатов, качество работы фурнитуры и т.д.
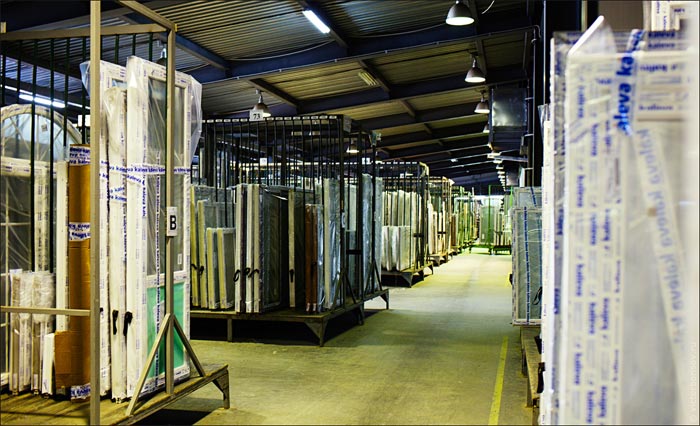
Каждая конструкция обертывается пленкой – своеобразная защита от пыли и загрязнений
Одна из продвинутых разработок компании – окно с внутренними жалюзями. Жалюзи расположены внутри стеклопакета и поэтому не пачкаются, не повреждаются и управляются магнитной системой прямо через стекло. В массовое производство такое окно пока не поступило, но в ближайшее время возможен его серийный выпуск, если испытание опытной партии пройдет хорошо.

Испытательная лаборатория. Столько всего….
В цеху, где производят нестандартные окна по индивидуальным заказам, в большей степени, используется ручной труд. Хотя значительная часть операций и механизирована, имеется комплекс действий, которые требуют выполнения вручную.
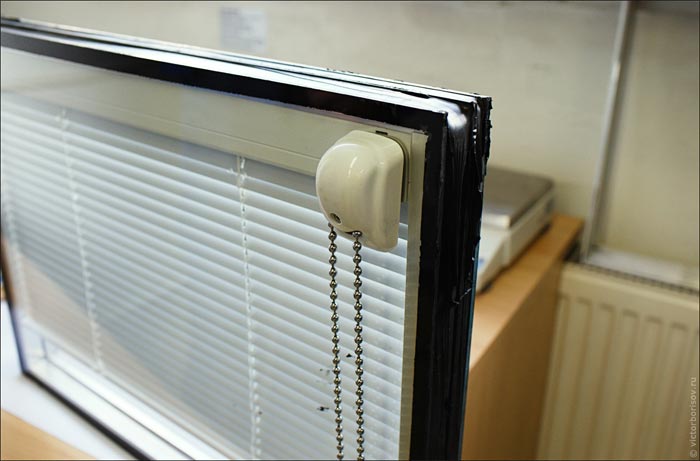
Модный вариант стеклопакета – уже со встроенными между стеклами жалюзи
Фотография ниже показывает, как выставляются углы при разрезании элементов для изделия специфической формы.
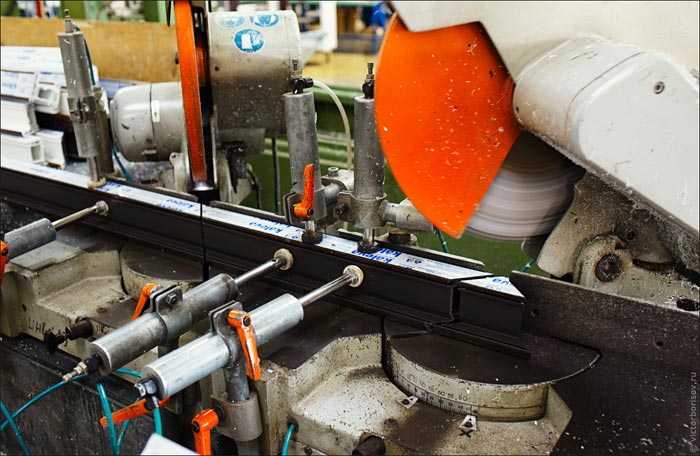
Профиль под окна нестандартной формы
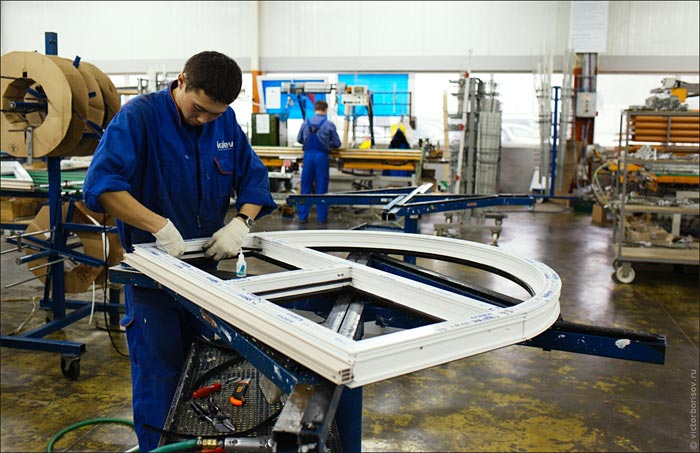
Именно в этом цеху производят окна круглой, арочной и фигурной формы. Это не так сложно, как кажется. На специальной поверхности профили для фигурной формы собирают, в них вставляют эластичные шнуры, а затем опускают в емкость с горячим глицерином (глицерин используют потому, что он закипает при температуре большей, чем вода). Размягченный профиль вынимают из ванны, придают ему нужную форму и оставляют остывать.
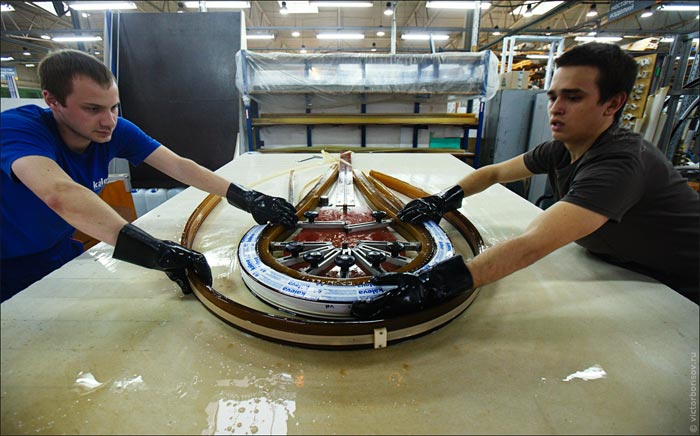
Мастера гнут профиль
Остывшие заготовки сваривают, швы зачищают.
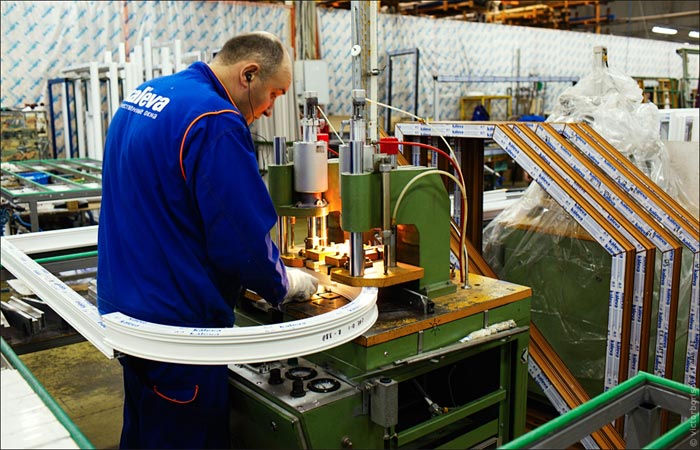
Сварка и зачистка швов
Стеклопакеты закрепляют штапиками, устанавливают фурнитуру – окно необычной формы готово!
Закрепление уплотнительных резинок и всего остального
Если коротко, то именно так выглядят основные этапы и технология производства современных ПВХ окон. Для тех, кто хочет ознакомиться с технологиями более подробно, существует официальный сайт компании, где размещено еще больше интересной и полезной информации.
Заглянем внутрь стеклопакета
Сейчас на рынке существует множество компаний производящие окна, но далеко не все самостоятельно производят стеклопакеты. Кроме того, некоторые покупатели считают стеклопакетом всю конструкцию. Но давайте разберемся так ли это.
Говоря научным языком, под стеклопакетом подразумевается герметичное изделие из нескольких стекол (чаще всего трех), соединенных между собой по контуру герметиком, образующим замкнутую полость. Между таких стекол закачивается инертный газ или осушенный воздух. Каркасом служит пластиковая терморамка, позволяющая лучше сохранить тепло.
Состав стеклопакета

1. Стекла
2. Дистанционная рамка с молекулярным ситом
3. Герметик
4. Заполнение — осушенный воздух или инертный газ
Технология производства стеклопакетов
Чтобы стеклопакет служил вам долгие годы, необходимо понимать, что при его производстве максимально точно были соблюдены все правила изготовления. Рассмотрим сам процесс более подробно.
- Сначала стекло нарезается с помощью лазера в необходимый для стеклопакета размер, далее оно тщательно очищается с применением деминерализованной воды, которая не оставляет на кромках стекла щелочных остатков и высушивается в специальном станке. Это очень важно для герметизации пакета.
- После подготовленные стекла крепятся на дистанционную рамку с помощью нанесения внутреннего герметика (бутила), затем конструкция поступает в пресс, где происходит сжатие стекол для окончательной фиксации. Во время этого процесса, внутрь стеклопакета закачивается осушенный воздух или инертный газ.
- На завершающей стадии на боковые части конструкции наносится второй слой герметика, чтобы исключить попадание внутрь влаги и обеспечить прочное соединение всех элементов воедино.
Безусловно, важно, чтобы все операции по мойке стекла и обработке герметиком происходили с применением оборудования. Это исключает человеческие ошибки, помогает добиться идеально чистого стекла (вручную такое невозможно) и соблюсти все стандарты качества.
Разновидности стекол в стеклопакете
Стекла в оконной конструкции играют далеко не последнюю роль и сейчас при производстве стеклопакетов используется разные виды стекла. Зачастую они способны решать множества дополнительных задач: ударостойкие стекла, теплозащитные, шумоизоляционные, светоотражающие стекла и так далее. Давайте рассмотрим их подробнее.

Классическое стекла
К базовым стеклам относятся стекла М1. Изготовленное по технологии “флоат”. Оно является наиболее качественным, т.к. дает наименьшее искажение оптики, пропускает дополнительное количество солнечного света и за ним легко ухаживать. Толщина такого стекла составляет 4 мм, согласно нормативам ГОСТ.

Энергосберегающее i-стекло
Оно появляется на свет благодаря напылению на основе специальных оксидов металлов. Благодаря этому, тепловые волны внутри помещения отражаются от стекла обратно внутрь помещения. Такое стекло значительно увеличивает характеристики теплосбережение стеклопакета.

Мультифункциональное стекло
Такое стекло, в отличие от простого энергосберегающего, защищает не только от холода, но и от слишком яркого солнца летом. Основой технологии является практически невидимое покрытие на основе серебра. Если вы выберете это стекло, то оно позволит не только сократить расходы на отопление, но и принесет прохладу в летние жаркие месяцы.

ClimaGuard® Solar (компания Gardian — США).
Мультифункциональное стекло с солнцезащитными характеристиками и сберегающими тепло свойствами и всё это при высоких показателях светопропускания. Такое стекло с функциональным покрытием летом отражает жар солнечных лучей, а зимой помогает удерживать тепло. .

Energy Light (компания AGC — Япония)
Мультифункциональное стекло нового поколения отражает значительную часть избыточного тепла (солнечных лучей) с улицы, не пропуская его в помещение, тем самым, обеспечивая прохладу в жаркое время года. Также Energy Light отражает тепло от батарей обратно в помещение и не позволяет ему «уходить» на улицу.

Триплекс
При технологии изготовления происходит следующее: два или более листов стекла склеиваются между собой бесцветной пленкой из полимерной органической смолы. В результате получается чрезвычайно прочное стекло, которое не дает осколков при разрушении (и, чтобы его разрушить, придется приложить немало усилий, что немаловажно при защите от взлома, особенно если ваша квартира находится на первом этаже).
Дистанционные рамки и молекулярное сито
Как правило, в стеклопакеты устанавливают либо алюминиевую дистанционную рамку либо рамку из ПВХ.
Дистанционная рамка изготовления из поливинилхродила – лучший вариант, поскольку алюминий – хороший проводник тепла. Это означает, что он может образовывать, так называемый, мостик холода. У ПВХ-рамки нет такого недостатка. Она дополнительно оберегает стеклопакет от промерзания по краю и образования конденсата. Зачастую ее даже называют терморамкой.
Молекулярное сито – специальный влагопоглотитель, который закладывается внутрь дистанционной рамки. Его предназначение – поглощение влаги, которая может проникать в виде пара внутрь стеклопакета.
Сорбент поглощает водяные пары и тем, самым предотвращает возникновение конденсата внутри стеклопакета.
Герметики в стеклопакетах
Герметизацию стеклопакетов при их производстве проводят в два этапа:
- Первичная герметизация проводится перед сборкой стеклопакета. Герметик, в данном случае наносится на стекло перед тем, как поместить его в пресс. Для этих целей применяют бытиловые герметики. По технологии ширина бутиловой полоски не должна быть менее 3 мм, слой герметика должен быть равномерным, без пустых промежутков.
- Вторичная герметизация осуществляется уже после сборки стеклопакета. В данном случае герметик наносится на кромку уже собранного пакета. Делается это для того, что бы внутрь стеклопакета не попадала влага. Для вторичной герметизации используются тиоколовые, полиуретановые и силиконовые герметики.
Заполнение стеклопакета
Классическим вариантом заполнения является осушенный воздух. Применение инертного газа (аргона) позволяет значимо улучшит теплосберегающие качества стеклопакета.
Безусловно, главное преимущество стеклопакета с аргоном – энергоэффективность. При заполнении межстекольного пространства этим газом, теплосбережение увеличивается примерно на 10-15% для двухкамерного стеклопакета и почти на 50% для однокамерного.
Преимущества стеклопакетов Окна Гармония
Компания “Окна Гармония” производит и поставляет стеклопакеты по всему Северо-Западу уже более 15 лет. Мы выпускаем качественный продукт по наиболее выгодной цене без наценок от перекупщиков. Мы гарантируем, что в наших стеклопакетах не будет конденсироваться влага.
- Процесс герметизации на нашем заводе происходит с помощью бутила европейского качества, исключающим появлением желтых капель и подтеков внутри стеклопакета.
- Мы используем исключительно стекла марки М-1 ГОСТ 111-2001 и выше компании Guardian Glass (США) и AGC (Япония) – мировых лидеров по изготовлению стекол, а также изготавливаем стекла по технологии Triplex, поэтому наши стекла выдерживают серьезные нагрузки и реже бьются.
- По желанию клиента мы можем изготовить стеклопакеты с энергосберегающим и мультифункциональным стеклом, защищающим от избыточного тепла солнечных лучей (i-стекло, Energy Light, ClimaGuard Solar, ClimaGuard Solar Bronze, ClimaGuard Solar Silver).Производственный комплекс полного цикла позволяет нам изготовить окна любой формы, в том числе и радиусные, а так же украсить стеклопакеты шпросами и вензелями.
- Для того чтобы наши стеклопакеты долго Вам служили, важно грамотно их установить, для этого у нас есть постоянный штат монтажников, регулярно повышающий свою квалификацию на обучающих тренингах и семинарах.
При производстве стеклопакетов мы соблюдаем все нормативы и стандарты ГОСТ, что позволяет гарантировать срок службы окон минимум на 10 лет.
Как правильно выбрать стеклопакет
От того, какой стеклопакет Вы выберете, в дальнейшем будет зависеть эксплуатационные характеристики окна, ведь именно на него приходится более 80% площади всей конструкции.
- Если вы устанавливаете окна в теплую квартиру или они выходят на застекленную лоджию, можно выбрать обычный однокамерный стеклопакет без дополнительного энергосбережения. Такие окна также отлично подойдут для летней дачи. Ведь в таком доме нет серьезных требований по теплосбережению.
- Однокамерный стеклопакет с дополнительным энергосберегающим стеклом, может стать правильным выбором в том случае, если проем в который его устанавливают, скажем так, не очень прочный и необходимо, чтобы нагрузка на него не была слишком большой. Как пример, можно привести установку пластиковых окон на балконе или лоджии. В этом случае, однокамерный стеклопакет с энергосберегающим стеклом – оптимальный вариант.
- Обычный двухкамерный стеклопакет – самый распространенный и востребованный тип стеклопакета для жилых квартир. Кстати, по ГОСТу – в квартиры должны устанавливаться окна именно с такими стеклопакетами.
- Для загородных домов для постоянного проживания, а также для холодных и плохо отапливаемых квартир рекомендуется устанавливать стеклопакеты с дополнительным энергосберегающим или мультифункциональным стеклом с заполнением инертным газом. Такие окна сберегут больше тепла и позволят серьезно сэкономить на отоплении. Это особенно актуально именно для загородного жилья.
- Перед тем как заказать пластиковые окна для своего дома, обращайте внимание не только на надежность производителя, качество оконной рамы и удобство конструкции.
- Перед заключением договора задайте вопросы Вашему менеджеру, попросите его предоставить сертификаты качества не только на окна, но и на его комплектующие.
Специалисты компании “Окна Гармония” с радостью проконсультируют Вас и помогут определиться с выбором.
Наши менеджеры перезвонят Вам через несколько минут и предоставят полноценную консультацию
Почему надо заказывать стеклопакеты в «Окна Гармония»?
 ГарантияНа всю продукцию мы предоставляем гарантию 10 лет
 ВариативностьМы создадим такую конструкцию, которая будет на 100% отвечать Вашим требованиям
 УдобствоПолный спектр услуг по изготовлению и установке алюминиевых конструкций
 ВыгодаКаждый месяц мы предоставляем выгодные и интересные акции. Постоянным клиентам скидки
Закажите бесплатный замер прямо сейчас и получите дополнительную скидку -5%!
Как делают пластиковые окна: три основных этапа

Изготовление пластиковых окон начинается с производства профиля. Это сложная конструкция, разработанная с учетом различных параметров. Для ее изготовления рассчитывается линейное расширение, что дает устойчивость к температурным перепадам, статические и динамические нагрузки, определяющие прочность, а также многое другое. Заводы неполного цикла приобретают готовые профильные элементы у производителя. Если же предприятие работает по полному циклу, конструкцию выпускают сами.
Изготовление профиля начинается на экструзионной линии, включающей экструдер, калибрационный стол, устройство для протягивания и движущуюся пилу. Качественный ПВХ в виде гранул или порошка засыпается в экструдер, где расплавляется и подается в фильеры. Это пластины, которые задают форму будущего профиля. Далее масса поступает на калибровочный стол, где проходит через калибраторы и приобретает выраженную форму.
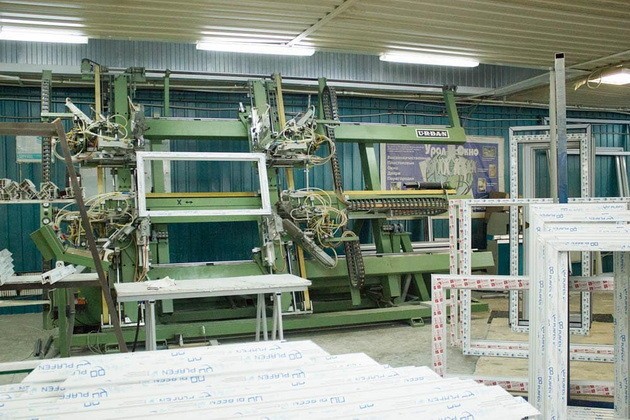
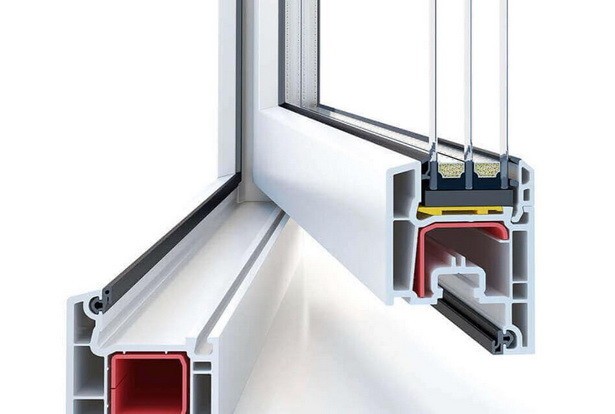
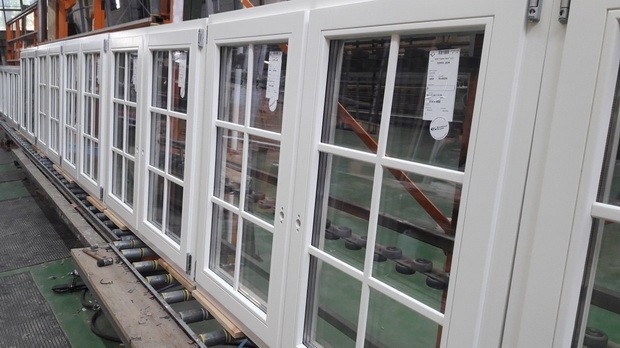
После этого заготовку немного охлаждают в воде и подают в протягивающий механизм, из которого выходит готовый к эксплуатации профиль. Чтобы его форма была идеальной, компьютер следит за скоростью прохождения заготовкой всех этапов производства и при необходимости вносит коррективы. Готовый профиль нарезается на стандартные отрезки. Этим занимается движущаяся пила, работа которой синхронизирована с движением конвейера.
Цвет профиля может быть разным. Он зависит от тона ПВХ, засыпаемого в экструдер. Производятся изделия разного оттенка и рисунка, но, если требуется декорировать уже готовый профиль, это тоже возможно. Готовый элемент разогревается и одновременно обдувается воздухом, чтобы на основание не осела пыль. На горячую поверхность накладывается смазанная клеем пленка и приклеивается под большим давлением.

Фото: Instagram gk_rsk
2 Сборка оконной рамы
Пластиковый профиль готов, но он недостаточно прочен. Для увеличения жесткости его нужно усилить стальным профилем. Изделие поступает на сборку в виде хлыстов длиной 6 м. Сначала стальные элементы распиливаются дисковой пилой на отрезки нужной длины. Затем они вставляются внутрь ПВХ-профиля и закрепляются. Получаются заготовки, из которых будут собраны оконные коробки. Для получения стыков их края отрезаются под углом 45 градусов.
Для соединения четырех профилей в раму требуется сварка. Она производится автоматически на специальном аппарате. Рабочий укладывает профили, а прибор сваривает их сразу в четырех местах. Получается аккуратный шов с небольшими заусеницами. Для их обрезки рама поступает на следующий станок, который зачищает изделие. Установка импоста на раму также происходит на этом этапе. Деталь ставится вручную и фиксируется крепежами. Осталось установить уплотнитель внутри конструкции.
Почти аналогично собираются оконные створки. Только для них используется усеченный металлический профиль. После сборки на створках намечаются отверстия под фурнитуру. Эта операция выполняется с помощью лекал, поскольку расположение элементов на окнах чаще всего стандартно. В подготовленные отверстия устанавливается необходимая фурнитура и закрепляется. В заключении монтируются необходимые механизмы.

Фото: Instagram fiberglass_windows_and_doors
3 Изготовление стеклопакетов
Стеклопакет представляет собой светопрозрачную конструкцию, собранную из двух или более пластин стекла. Для закрепления стеклянных листов используется спейсер — особая рамка из пластика или алюминия. Процесс изготовления стеклопакета начинается с нарезки стекла. В условиях производства операция выполняется автоматически. Большая пластина материала укладывается на стол и смазывается специальным составом для облегчения скольжения.
Автоматический стеклорез наносит линии отреза по индивидуальному плану для каждого листа. Затем рабочий отделяет получившиеся фрагменты и устанавливает их на специальные подставки. Далее стекло моется, чтобы внутрь пакета не попала грязь, после чего тщательно высушивается и подается на сборочную линию. Здесь сначала готовятся спейсеры. В них засыпается силикатный гель, предотвращающий появление конденсата между стеклами.