Почему спутники изготавливаются из металла, а не дерева?
По данным некоммерческой организации Union of Concerned Scientists за март 2019 года, на орбите Земли находится более 2000 действующих спутников. Благодаря им ученые могут вести научную деятельность, а обычные люди — смотреть телевизор и пользоваться мобильной связью. Все эти космические аппараты сделаны из сплавов алюминия или титана, но в XXI веке большую популярность обрел углепластик, который представляет собой материал из сплетенных между собой нитей углеродного волокна. Инженеры используют металлы и углепластик из-за их прочности и относительной дешевизны, но у них есть один минус. Когда спутники выходят из строя, они сгорают в атмосфере нашей планеты, в результате чего выбрасывается много относительно вредных веществ. Чтобы сделать спутники более безопасными, японские ученые решили создавать спутники из дерева. Но действительно ли это возможно и насколько это безопасно?
Вряд ли деревянные спутники выглядели бы так, но зарубежные издания используют именно эту картинку
Интересный факт: Сейчас на орбите Земли более 2000 рабочих спутников. Всего же их было создано и запущено больше 9000 штук и большинство из них сгорело в атмосфере, либо превратилось в космический мусор.
Из чего делают спутники?
На данный момент лучшими материалами для изготовления спутников считаются алюминий, титан и углепластик.
Спутники из алюминия
Самый первый спутник в мире был запущен в космос 4 октября 1957 года. Советский «Спутник-1» диаметром 58 сантиметров и массой 83,6 килограмма был сделан из алюминиево-магниевого сплава. Использование этого материала было чем-сто само собой разумеющимся, потому что космическая среда очень сурова и аппараты должны быть максимально защищенными. Да и этот металлический сплав был очень распространен, поэтому вряд ли инженеры долго думали насчет выбора материала — он был очевиден. Советский спутник проработал на орбите 3 месяца и успел сделать 1440 витков вокруг нашей планеты, а материал показал себя с наилучшей стороны. Он выдержал как вакуум, так и космическую радиацию.
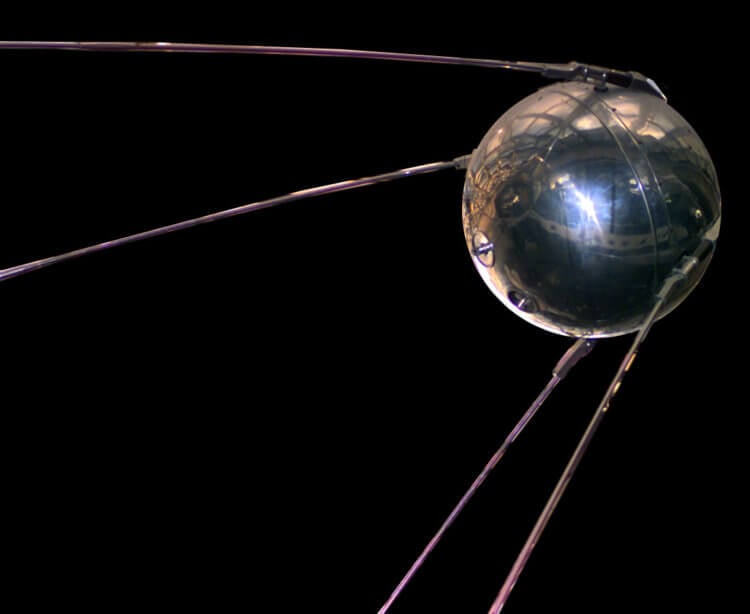
Больше интересных фактов о «Спутнике-1» можно почитать в этой статье. Но сначала дочитайте этот материал.
Спутники из титана
Со временем спутников стало больше, поэтому земная орбита стала еще более опасным местом. Орбитальные аппараты выходили из строя и распадались на части, становясь космическим мусором. По данным за 2019 год, вокруг нашей планеты кружат около 1,25 миллиарда фрагментов вышедших из строя аппаратов и скорость их движения достигает 30 000 километров в час. При столкновении они могут нанести работающим спутникам непоправимый вред, поэтому инженерам пришлось делать их из более прочного материала — титана. Но даже он не идеален, потому что стоит дорого и много весит. А ведь чем больше масса спутника, тем дороже обходится его вывод на орбиту Земли.
Прямо сейчас вокруг нашей планеты летают обломки старых спутников
Спутники из углепластика
Стоимость отправки спутника в космос зависит от того, какая компания этим занимается. Вот уже несколько лет много заказов выполняет SpaceX, но похожие услуги предоставляет Rocket Lab и ряд других аэрокосмических компаний. Цены у всех разные, но в среднем за каждый килограмм груза нужно платить около 50 тысяч долларов. А это, между прочим, более 3,5 миллионов рублей. Чтобы снизить стоимость отправки спутников, с относительно недавнего времени инженеры решили изготавливать их из углепластика, который уменьшает массу аппаратов примерно на 35%.
Еще одно хорошее свойство углепластика в том, что он выдерживает нагрузку во время выхода на орбиту
Спутник из дерева
Но ученые продолжают искать материалы получше. Со временем спутники разрушаются в атмосфере Земли и если они сделаны из металла, образуются твердые частицы оксида алюминия. Они могут витать в воздухе на протяжении десятков лет, поэтому ученые допускают их потенциальную опасность для земной природы и даже здоровья людей. Нужна более безопасная альтернатива и недавно сотрудники японской компании Sumitomo Forestry ее нашли — это дерево. Об этом, по крайней мере, сообщило издание Tech Xplore.
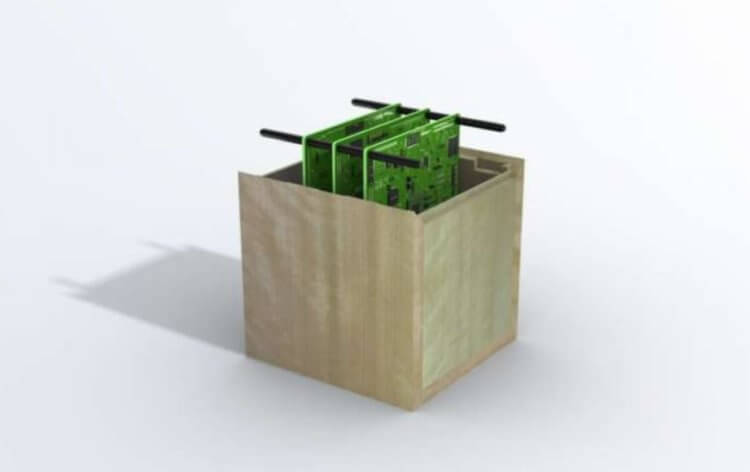
Японские ученые хотят поместить электронику в деревянную коробку. Выглядит странно, но почему бы и нет?
Космические спутники обязательно должны сгорать в атмосфере планеты, потому что иначе они превратятся в космический мусор, которого на орбите и так много. По мнению японских исследователей, при сгорании древесины образуется гораздо меньше вредных веществ, чем при уничтожении металла. Да, образующиеся углекислый газ тоже вреден, но спутники маленькие и выбросы должны оказаться безобидными. У дерева есть еще один важный плюс — он отлично пропускает радиоволны, благодаря чему можно значительно упростить систему связи и снизить стоимость спутников.
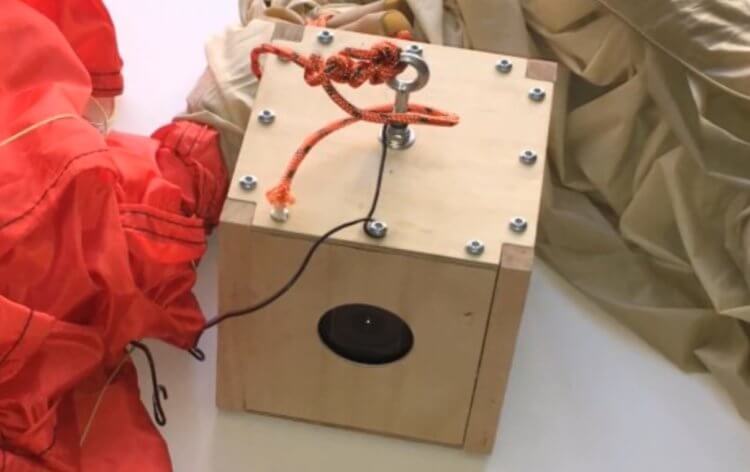
Первый деревянный спутник будет собран примерно в 2023 году. Наверное, нас ожидает что-то похожее на это
Но есть вопрос — может ли древесина выдерживать суровые условия космоса? Выше я уже упомянул, что на орбите Земли на аппараты воздействуют экстремальные температуры, вакуум и космическая радиация. Оценить прочность древесины ученые намерены в ходе испытаний. А опытный образец деревянного спутника планируется создать уже в 2023 году. Звучит интересно, хоть в потенциал древесины в космической отрасли и слабо верится. Ведь это еще и достаточно дорогой материал, на который и без того наблюдается большой спрос. Вряд ли в ближайшем будущем появится что-то лучше углепластика, ведь доказательств его вредности до сих пор нет — можно спокойно использовать и не изобретать велосипед. А как считаете вы?
Если вам интересны новости науки и технологий, подпишитесь на наш Telegram-канал. Там вы найдете анонсы свежих новостей нашего сайта!
А если у вас есть время, очень рекомендую почитать материал о спутнике Capella 2, который позволяет следить за людьми даже сквозь стены. Он принадлежит компании Capella Space, которая предоставляет услуги по шпионажу всем желающим.
Проверенные временем: из каких металлов строят современные ракеты

Первый старт ракеты Р-7 состоялся 15 мая 1957 года. А ведь этот корабль до сих пор носит всех наших космонавтов и является безусловным триумфом конструкторской идеи над конструкционным материалом. Интересно, что ровно через 30 лет после ее запуска, 15 мая 1987 года, состоялся и первый старт ракеты «Энергия», которая, наоборот, использовала массу экзотических материалов, недоступных 30 лет назад.
Когда Сталин поставил перед Королевым задачу копирования Фау-2, многие ее материалы были новы для тогдашней советской промышленности, но к 1955 году уже исчезли проблемы, которые могли бы помешать конструкторам воплощать идеи. К тому же материалы, использованные при создании ракеты Р-7, даже в 1955 году не отличались новизной — ведь нужно было учитывать затраты времени и денег при серийном производстве ракеты. Поэтому основой ее конструкции стали давно освоенные алюминиевые сплавы.
Раньше модно было называть алюминий «крылатым металлом», подчеркивая, что если конструкция не ездит по земле или по рельсам, а летает, то она обязательно должна быть выполнена из алюминия. На самом деле крылатых металлов много, и это определение давно вышло из моды. Спору нет, алюминий хорош, достаточно дешев, сплавы его сравнительно прочны, он легко обрабатывается Но из одного алюминия самолет не построишь. А в поршневом самолете и дерево оказывалось вполне уместным (даже в ракете Р-7 в приборном отсеке есть фанерные перегородки!). Унаследовав алюминий от авиации, этим металлом стала пользоваться и ракетная техника. Но тут-то как раз и обнаружилась узость его возможностей.
Алюминий
«Крылатый металл», любимец авиаконструкторов. Чистый алюминий втрое легче стали, очень пластичен, но не очень прочен.
Чтобы он стал хорошим конструкционным материалом, из него приходится делать сплавы. Исторически первым был дуралюмин (дюралюминий, дюраль, как мы его чаще всего зовем) — такое имя дала сплаву немецкая фирма, впервые его предложившая в 1909 году (от названия города Дюрен). Этот сплав, кроме алюминия, содержит небольшие количества меди и марганца, резко повышающие его прочность и жесткость. Но есть у дюраля и недостатки: его нельзя сваривать и сложно штамповать (нужна термообработка). Полную прочность он набирает со временем, этот процесс назвали «старением», а после термообработки состаривать сплав нужно заново. Поэтому детали из него соединяют клепкой и болтами.
В ракете он годится только на «сухие» отсеки — клепаная конструкция не гарантирует герметичности под давлением. Сплавы, содержащие магний (обычно не больше 6%), можно деформировать и сваривать. Именно их больше всего на ракете Р-7 (в частности, из них изготовлены все баки).
Американские инженеры имели в своем распоряжении более прочные алюминиевые сплавы, содержащие до десятка разных компонентов. Но прежде всего наши сплавы проигрывали заокеанским по разбросу свойств. Понятно, что разные образцы могут немного отличаться по составу, а это приводит к разнице в механических свойствах. В конструкции часто приходится полагаться не на среднюю прочность, а на минимальную, или гарантированную, которая у наших сплавов могла быть заметно ниже средней.
В последней четверти XX века прогресс в металлургии привел к появлению алюминий-литиевых сплавов. Если до этого добавки в алюминий были направлены только на увеличение прочности, то литий позволял сделать сплав заметно более легким. Из алюминий-литиевого сплава был сделан бак для водорода ракеты «Энергия», из него же делают сейчас и баки «Шаттлов».
Наконец, самый экзотический материал на основе алюминия — боралюминиевый композит, где алюминию отведена та же роль, что и эпоксидной смоле в стеклопластике: он удерживает вместе высокопрочные волокна бора. Этот материал только-только начал внедряться в отечественную космонавтику — из него сделана ферма между баками последней модификации разгонного блока «ДМ-SL», задействованного в проекте «Морской старт». Выбор конструктора за прошедшие 50 лет стал намного богаче. Тем не менее как тогда, так и сейчас алюминий — металл №1 в ракете. Но, конечно же, есть и целый ряд других металлов, без которых ракета не сможет полететь.
Железо
Незаменимый элемент любых инженерных конструкций. Железо в виде разнообразных высокопрочных нержавеющих сталей — второй по применению металл в ракетах. Везде, где нагрузка не распределена по большой конструкции, а сосредоточена в точке или нескольких точках, сталь выигрывает у алюминия. Сталь жестче — конструкция из стали, размеры которой не должны «плыть» под нагрузкой, получается почти всегда компактнее и иногда даже легче алюминиевой. Сталь гораздо лучше переносит вибрацию, более терпима к нагреву, сталь дешевле, за исключением самых экзотических сортов, сталь, в конце концов, нужна для стартового сооружения, без которого ракета — ну, сами понимаете.
Но и баки ракеты могут быть стальными. Удивительно? Да. Однако первая американская межконтинентальная ракета Atlas использовала баки именно из тонкостенной нержавеющей стали. Для того чтобы стальная ракета выиграла у алюминиевой, многое пришлось радикально изменить. Толщина стенок баков у двигательного отсека достигала 1,27 миллиметра (1/20 дюйма), выше использовались более тонкие листы, и у самого верха керосинового бака толщина составляла всего 0,254 миллиметра (0,01 дюйма). А водородный разгонный блок Centaur, сделанный по такому же принципу, имеет стенку толщиной всего лишь с лезвие бритвы — 0,127 миллиметра!
Столь тонкая стенка сомнется даже под собственной тяжестью, поэтому форму она держит исключительно за счет внутреннего давления: с момента изготовления баки герметизируются, наддуваются и хранятся при повышенном внутреннем давлении. В процессе изготовления стенки подпираются специальными держателями изнутри. Самая сложная стадия этого процесса — приварка днища к цилиндрической части. Ее обязательно нужно было выполнить за один проход, в результате ее в течение шестнадцати часов делали несколько бригад сварщиков, по две пары каждая; бригады сменяли друг друга через четыре часа. При этом одна из двух пар работала внутри бака.
Нелегкая, что и говорить, работа. Но зато на этой ракете американец Джон Гленн впервые вышел на орбиту. Да и дальше у нее была славная и долгая история, а блок Centaur летает и по сей день. У «Фау-2», между прочим, корпус тоже был стальным — от стали полностью отказались только на ракете Р-5, там стальной корпус оказался ненужным благодаря отделяющейся головной части. Какой же металл можно поставить на третье место «по ракетности»? Ответ может показаться очевидным. Титан? Оказывается, вовсе нет.
Основной металл электро- и тепловой техники. Ну разве не странно? Довольно тяжелый, не слишком прочный, по сравнению со сталью — легкоплавкий, мягкий, по сравнению с алюминием — дорогой, но тем не менее незаменимый металл.
Все дело в чудовищной теплопроводности меди — она больше в десять раз по сравнению с дешевой сталью и в сорок раз по сравнению с дорогой нержавейкой. Алюминий тоже проигрывает меди по теплопроводности, а заодно и по температуре плавления. А нужна эта бешеная теплопроводность в самом сердце ракеты — в ее двигателе. Из меди делают внутреннюю стенку ракетного двигателя, ту, которая сдерживает трехтысячеградусный жар ракетного сердца. Чтобы стенка не расплавилась, ее делают составной — наружная, стальная, держит механические нагрузки, а внутренняя, медная, принимает на себя тепло.
В тоненьком зазоре между стенками идет поток горючего, направляющегося из бака в двигатель, и тут-то выясняется, что медь выигрывает у стали: дело в том, что температуры плавления отличаются на какую-то треть, а вот теплопроводность — в десятки раз. Так что стальная стенка прогорит раньше медной. Красивый «медный» цвет сопел двигателей Р-7 хорошо виден на всех фотографиях и в телерепортажах о вывозе ракет на старт.
В двигателях ракеты Р-7 внутренняя, «огневая», стенка сделана не из чистой меди, а из хромистой бронзы, содержащей всего 0,8% хрома. Это несколько снижает теплопроводность, но одновременно повышает максимальную рабочую температуру (жаростойкость) и облегчает жизнь технологам — чистая медь очень вязкая, ее тяжело обрабатывать резанием, а на внутренней рубашке нужно выфрезеровать ребра, которыми она прикрепляется к наружной. Толщина оставшейся бронзовой стенки — всего миллиметр, такой же толщины и ребра, а расстояние между ними — около 4 миллиметров.
Чем меньше тяга двигателя, тем хуже условия охлаждения — расход топлива меньше, а относительная поверхность соответственно больше. Поэтому на двигателях малой тяги, применяемых на космических аппаратах, приходится использовать для охлаждения не только горючее, но и окислитель — азотную кислоту или четырехокись азота. В таких случаях медную стенку для защиты нужно покрывать хромом с той стороны, где течет кислота. Но и с этим приходится смиряться, поскольку двигатель с медной огневой стенкой эффективнее.
Справедливости ради скажем, что двигатели со стальной внутренней стенкой тоже существуют, но их параметры, к сожалению, значительно хуже. И дело не только в мощности или тяге, нет, основной параметр совершенства двигателя — удельный импульс — в этом случае становится меньше на четверть, если не на треть. У «средних» двигателей он составляет 220 секунд, у хороших — 300 секунд, а у самых-пресамых «крутых и навороченных», тех, которых на «Шаттле» три штуки сзади, — 440 секунд. Правда, этим двигатели с медной стенкой обязаны не столько совершенству конструкции, сколько жидкому водороду. Керосиновый двигатель даже теоретически таким сделать невозможно. Однако медные сплавы позволили «выжать» из ракетного топлива до 98% его теоретической эффективности.
Серебро
Драгоценный металл, известный человечеству с древности. Металл, без которого не обойтись нигде. Как гвоздь, которого не оказалось в кузнице в известном стихотворении, он держит на себе все. Именно он связывает медь со сталью в жидкостном ракетном двигателе, и в этом, пожалуй, проявляется его мистическая сущность. Ни один из других конструкционных материалов не имеет никакого отношения к мистике — мистический шлейф веками тянется исключительно за этим металлом. И так было в течение всей истории его использования человеком, существенно более долгой, чем у меди или железа. Что уж говорить об алюминии, который был открыт только в девятнадцатом столетии, а стал относительно дешевым и того позже — в двадцатом.
За все годы человеческой цивилизации у этого необыкновенного металла было огромное количество применений и разнообразных профессий. Ему приписывали множество уникальных свойств, люди использовали его не только в своей технической и научной деятельности, но и в магии. К примеру, долгое время считалось, что «его боится всевозможная нечисть».
Главным недостатком этого металла была дороговизна, из-за чего его всегда приходилось расходовать экономно, точнее, разумно — так, как требовало очередное применение, которое ему придумывали неугомонные люди. Рано или поздно ему находили те или иные заменители, которые с течением времени с большим или меньшим успехом вытесняли его.
Сегодня, практически на наших глазах, он исчезает из такой прекрасной сферы деятельности человека, как фотография, которая в течение почти полутора столетий делала нашу жизнь более живописной, а летописи — более достоверными. А пятьдесят (или около того) лет назад он стал утрачивать позиции в одном из древнейших ремесел — чеканке монет. Конечно, монеты из этого металла выпускают и сегодня — но исключительно для нашего с вами развлечения: они давно перестали быть собственно деньгами и превратились в товар — подарочный и коллекционный.
Возможно, когда физики изобретут телепортацию и ракетные двигатели будут уже не нужны, наступит последний час и еще одной сферы его применения. Но пока что найти ему адекватную замену не удалось, и этот уникальный металл остается в ракетостроении вне конкуренции — так же, как и в охоте на вампиров.
Вы уже наверняка догадались, что все вышесказанное относится к серебру. Со времен ГИРДа и до сих пор единственным способом соединения частей камеры сгорания ракетных двигателей остается пайка серебряными припоями в вакуумной печи или в инертном газе. Попытки найти бессеребряные припои для этой цели ни к чему пока не привели. В отдельных узких областях эту задачку иногда удается решить — например, холодильники сейчас чинят с помощью медно-фосфорного припоя, — но в ЖРД замены серебру нет. В камере сгорания большого ЖРД его содержание достигает сотен граммов, а иногда доходит до килограмма.
Драгоценным металлом серебро называют скорее по многотысячелетней привычке, есть металлы, которые не считаются драгоценными, но стóят намного дороже серебра. Взять хотя бы бериллий. Этот металл втрое дороже серебра, но и он находит применение в космических аппаратах (правда, не в ракетах). Главным образом он получил известность благодаря способности замедлять и отражать нейтроны в ядерных реакторах. В качестве конструкционного материала его стали использовать позже.
Конечно, невозможно перечислить все металлы, которые можно назвать гордым именем «крылатые», да и нет в этом нужды. Монополия металлов, существовавшая в начале 1950-х годов, давно уже нарушена стекло- и углепластиками. Дороговизна этих материалов замедляет их распространение в одноразовых ракетах, а вот в самолетах они внедряются гораздо шире. Углепластиковые обтекатели, прикрывающие полезную нагрузку, и углепластиковые сопла двигателей верхних ступеней уже существуют и постепенно начинают составлять конкуренцию металлическим деталям. Но с металлами, как известно из истории, люди работают уже приблизительно десять тысяч лет, и не так-то просто найти равноценную замену этим материалам.
Подскажите пожалуйста, из какого материала выполнена обшивка корпуса космического корабля и какой она толщины.
Смотря что Вы понимете под космическим кораблем.
И ракетоноситель и орбитальная станция и спускаемый аппарат — тоже космические корабли.
В космонавтике наиболее активно используется высокопрочный алюминиевый сплав В95, а также АМГ-6 — тоже сплав алюминия. Отличные параметры и магниео-литиевый сплав показал, но его в военке, в основном используют. Титановые сплавы тоже в ходу. Композиты металлы вытесняют. Сталь (нержа типа 12Х18Н10Т) используется только для баков, в которых окислители типа азотной кислоты или азотного тетраксида — там другие материал не держат.
А вообще и в космосе и в авиции важна не абсолютная, а относитеьная прочность. Т. е. отношение прочности к удельному весу. Да, оболочка толще при той же прочности получается, зато ее вес меньше будет, что крайне важно для ЛА.
По удельной прочности композиты (углерод-углерод, углепластики, бор-алюминий, стеклопластики и т. п. ) всех превосходят, потом идут титановые сплавы, потом магний-литиевые, потом алюминиевые. К сожалению, рекордсмен по абсолютной прочности — сталь — в гонке удельных прочностей в хвосте плетется. Потому и не используется для несущих конструкций в ракетостроении, где химии противостоять не надо.
Характерная оболочка это не просто лист со стрингерами и лонжеронами — это вафельная конструкция. 
Она обладает наилучшими показателями по прочности при наименьшем весе.
А делают такую «вафлю» из листа толщиной 20-30 мм (на Южмаше наблюдал как это фрезеруется, на Энергии химфрезерование в ходу — по крайней мере раньше, сейчас не знаю) . В конечном итоге стенка между ребрами остается толщиной в единицы миллиметров.
А на спускаемых аппаратах без теплозащиты не обойтись. Там целая гамма материалов и толщин используется.
Космос как задача
Выводить груз и людей в космос — до сих пор чрезвычайно дорогое удовольствие. Ученые и инженеры не один десяток лет бьются за каждый килограмм полезной нагрузки, работая над созданием деталей из легких и прочных материалов. Совместно с ОНПП «Технология», которое входит в Госкорпорацию «Ростех», рассказываем, как собираются головные композитные обтекатели современных российских ракет-носителей, до скольки сотен градусов Цельсия они разогреваются в полете и почему срок службы космических аппаратов раньше не превышал пяти лет.
Программа «Энергия — Буран», запущенная в 1974 году, предполагала создание многоразовых космических кораблей и должна была стать ответом на американскую гражданско-военную программу «Space Shuttle». Уже в ноябре 1988 года советский орбитальный космоплан «Буран» успешно совершил первый полет вокруг Земли. Разработкой остекления, композитных конструкций и теплозащиты для корабля занималось экспериментальное предприятие, сегодня известное как ОНПП «Технология».
К тому моменту научный центр, располагающийся в Обнинске, работал над созданием новых материалов, предназначенных для авиации и космоса, меньше десяти лет. Первые детали из созданных там композитов получили истребитель МиГ-29, первый советский широкофюзеляжный самолет Ил-36 и межпланетные станции «Венера-15» и «Венера-16». Тем не менее, знаковой работой сразу по нескольким направлениям (композиты, стекло и керамика) сотрудники «Технологии» до сих пор считают именно «Буран». В Обнинске собирали трехслойные композитные створки отсека полезного груза для кораблей, каждый из которых был рассчитан на сто полетов.
Судьба распорядилась иначе: первый полет «Бурана» стал последним. Программа была закрыта в 1993 году, а корабли в разной степени готовности — уничтожены, разобраны или превращены в музейные экспонаты. Советские космопланы больше ни разу не летали в космос. Тем не менее, реализованные в «Буране» технологии и новые материалы, подготовили почву для инноваций в будущих проектах отрасли.
Когда в конце 1990-х «Технология» занялась модернизацией ракеты-носителя «Протон», специалисты решили отказаться от стеклопластика в пользу углепластика. Масса конструкции тут же сократилась на полторы тонны. На сегодняшний день головные обтекатели отечественных ракет-носителей прошли четыре этапа модернизации: металлические детали постепенно заменяются композитными, и на орбиту можно выводить все больше полезной нагрузки.
Корреспонденты N + 1 отправились в Обнинск, чтобы посмотреть, как устроена композитная обшивка, и своими глазами увидеть производство обечаек ракет-носителей «Протон-М», «Ангара-А5» и «Орёл». В частности, огромную печь, где детали «запекаются» до готовности.
Выгнать воздух
К масштабам объектов ОНПП «Технология» приходится привыкать. Учитывая габариты изделий, буквально все, от цехов до коридоров, сделано очень просторным. У заготовок и деталей самолетов и ракет кропотливо трудятся люди в масках и перчатках. На время режима самоизоляции работа здесь не прекращалась. Всего на предприятии, по словам представителя «Ростеха», занято 2756 человек, из которых 830 — ученые.
Изготовление одного комплекта композитных деталей занимает не менее полутора месяцев. И начинается — не важно, будет это крыло самолета или часть ракеты — всегда одинаково: с подготовки мастер-модели, необходимой чтобы изготовить оснастку на которой будет выкладываться деталь. Мастер-модель – зеркальная копия этой детали. Из пластика, который не впитывает влагу, формируется примерный контур будущего изделия.
Заготовка проходит несколько этапов обработки на пятикоординатном фрезерном станке: черновую, получерновую, получистовую и чистовую. Так вероятность оставить на пластике сколы и трещины сводится к минимуму. «На этапе черновой обработки фрезеровка до пяти миллиметров может доходить, тогда как на финальных этапах снимается толщина от одного до пяти сотых миллиметра», — рассказывает заместитель директора НПК «Композит» ОНПП «Технология» по производству Вадим Шогенов, пока станок методично гуляет вдоль мастер-модели.
На первом этапе на обработанную мастер-модель с нанесенными рисками (линиями, определяющими габаритные размеры детали) выкладываются слои углеродной ткани и пропитываются специальным связующим методом инфузии. Так изготавливается формообразующая оболочка оснастки, которая соединяется с каркасом и проверяется на соответствие мастер-модели. Только после этого будущая деталь отправляется на выкладку обшивки.
Конструкция выкладывается слоями, которые скрепляются между собой связующим полимерным веществом. С помощью вакуумных шлангов из конструкции устраняют лишний воздух. Оставшиеся внутри пузырьки могут привести к появлению дефектов, расслоению и уменьшению прочности детали. Завершающий этап производства — «формование» в гигантском автоклаве. Давление внутри установки составляет 6 атмосфер (6 килограмм на квадратный сантиметр), а температура — 165-175 градусов.
Существует альтернативный способ изготовления деталей из углепластика, который не предполагает использования автоклава — метод вакуумной диффузии. О нем мы рассказывали в тексте, посвященном изготовлению композитного крыла пассажирского самолета МС-21.
Почему автоклав, а не вакуумная инфузия?
Слой обшивки состоит из множества углеродных жгутов, каждый из которых, в свою очередь, состоит из 12000 моноволокон, раскатанных на определенную ширину и толщину. Наша задача – 12 тысяч моноволокон уместить в определенный объем. Да так, чтобы не было ни одного пузырька воздуха. Каждому типу углепластика, каждому типу волокна и связующего вещества соответствуют жесткие требования. Например, 60 процентов объема должно занимать углеродное волокно, а оставшиеся 40 процентов – связующее вещество. Если выполнить это условие и не допустить пустот, можно добиться максимальных характеристик.
Метод вакуумной инфузии предполагает следующее: волокна упаковываются в пакеты, откуда откачивается воздух и следом заливается связующее. Когда деталь маленькая, плоская – все хорошо. Но постулат 60/40 инфузией очень сложно обеспечить. Потому что воздух, зашедший вместе с жидкостью, трудноудалим особенно в сложных конструкциях. Как показывает мировая практика, при использовании метода вакуумной инфузии теряется процентов 10-15 прочности по отношения к автоклавному формованию.
А что такое автоклавный метод? К препрегам, пропитанным связующим, прикладывается температура. Инфузия тоже позволяет так сделать, но при использовании автоклава дополнительно подается давление – и конструкция уплотняется. Тем самым автоматически выполняются два условия: конструктив получается абсолютно без воздуха, пустоты исключены. Плюс, при помощи давления и всех технологических параметров можно управлять процентным содержанием волокна и связующего.
Заместитель директора НПК «Композит» ОНПП «Технология» Николай Выморков
Изготовление одного комплекта деталей головного обтекателя ракеты обходится в десятки миллионов рублей. В стоимость, помимо дорогих компонентов, входит необходимость разрабатывать новые материалы и связующие вещества, поясняет Вадим Шогенов. В среднем за год ОНПП «Технология» получает порядка 30 патентов.
Слой на слой
По коридору с высокими потолками, который будто насквозь проходит через все здание, мы перемещаемся в другой цех. Внутри стоит резкий химический запах. Перед нами раскинулось нечто напоминающее гигантский ткацкий станок. Здесь создается ключевой материал для изготовления обшивки. Углеродные волокна формируют в однонаправленные ленты и пропитывают специальным связующим – изготавливают препреги.
С начала 2000-х для производства препрегов научно-производственный комплекс ОНПП «Технологии» использовал импортные углеродные волокна, с которыми не могли на равных тягаться советские разработки 1970-1980-х годов. Зарубежное волокно не только обходилось дешевле, но и обладало большей прочностью. Однако в 2017 году Росатом запустил завод по производству углеродных волокон. В «Ростехе» говорят, что они практически не уступают американским и японским аналогам. Уже некоторое время конструкции для космоса производятся с применением российских волокон — из них выполнены головные обтекатели «Ангары» и «Протон-М».
Тысячи нитей волокна, намотанные на катушки, заводятся в шпулярник, проходят через «гребенку» и распрямляются. Каждая из них проводится через ванну со связующим веществом и пропитывается. Процесс повторяется еще раз — но зазоры в «гребенке» становятся меньше. Углеродные нити плотнее водятся друг с другом. В очередной раз пропитавшись связующим веществом, они отправляются под каландр и окончательно соединяются друг с другом. Получившаяся ткань отправляется в термошахту, где при температуре 100-120 градусов происходит просушка препрега до определенной липкости.
Готовый препрег оберегают с обеих сторон защитными слоями: с одной стороны ткани находится специализированная пленка, с другой — силиконизированная бумага. Перед нанесением на оснастку сотрудник удаляет бумагу и укладывает препрег на оснастку. Затем, расположив его необходимым образом, он удаляет пленку.
Препреги изготавливаются из однонаправленных углеродных волокон или на основе ткани – это зависит от предполагаемой нагрузки. На растяжение и сжатие работают однонаправленные волокна, тогда как на сдвиг – перекрестная структура. Во время полета ракета испытывает скручивающие, сжимающие и изгибающие нагрузки по длине головного обтекателя. Поэтому конструкция головного обтекателя обладает высокой жесткостью в осевом направлении и чуть меньше – в поперечном.
Какие связующие вещества подходят для космоса?
Связующих для изготовления композиционных материалов много: полиэфирные, винилэфирные, эпоксидные, бисмалеимидные и полиимидные. Это разные классы связующих с отличными друг от друга свойствами и характеристиками по прочности и температуре эксплуатации.
Космос — это температура от минус 100 градусов. Если полный вакуум, то минус 150-160 градусов. Если на орбите взошло Солнце, температура достигает 150-200 градусов. Соответственно, материал должен выдерживать эти температуры и работать в диапазоне от минус 100 до плюс 150 градусов. Самый оптимальный вариант для данных перепадов температур – это эпоксидные связующие. Они свободно работают в диапазоне до 200 градусов, хорошо сохраняя свои свойства даже в космическом пространстве. И поэтому основными связующими для изготовления углепластика, который используется и в космосе, и в авиации, главным образом являются эпоксидные.
Однако аппарат еще нужно доставить с Земли в космос и для этого сильно разогнаться. Если взять просто истребитель сверхзвуковой, то рабочая температура для, например, Су-57 или F-15, когда самолет выходит на сверхзвук, на острых кромках устанавливается температура 175-200 градусов. При спуске космического аппарата температура еще больше – это следующий рубеж по градации материалов: бисмалеимидные связующие, температура 200-250 градусов. Температура 250 градусов и немножко выше – это полиимидные связующие.
В зависимости от того, для чего предназначен ваш космический аппарат, условия меняются. Для части ракеты, которая взлетает, будут одни условия. Для той, что садится, – другие.
Заместитель директора НПК «Композит» ОНПП «Технология» Николай Выморков
Задача головных обтекателей ракет-носителей – на момент старта и до вывода в космическое пространство – это защита космического аппарата от всех внешних факторов. Максимальной температурой головного обтекателя считается 175 градусов Цельсия по поверхности. На самом кончике показатели другие. «Буквально через две-три минуты скорость полета увеличивается, – говорит Выморков. – Соответственно, температура в конусной части может вырастать и до 500, и до 600 градусов Цельсия». На самые «горячие» участки головного обтекателя наносят дополнительную теплозащиту, обеспечивающую сохранение свойств материала.
Однако обшивка головной части состоит не только из десятков слоев углеволокна. Аккурат между углепластиковыми обшивками располагается еще один компонент – алюминиевый сотовый заполнитель. Взяв в руки фрагмент заполнителя, Вадим Шогенов сперва легко растягивает его, превращая металлический брусок в «пчелиные соты», а затем безуспешно пытается эти соты сплющить. «Нагрузка именно на сжатие идет. Он прочный, как будто целиком металлический, но здесь-то у нас воздух и пустота. — Шогенов указывает на шестиугольные отверстия по всей площади материала — Это облегчает конструкцию, и намного — когда предприятие сделало первый обтекатель для “Протона-М”, выигрыш в весе составил порядка полутора тонн». Сотовые заполнители бывают самых разных форм и размеров. Каждый подгоняется под конкретную часть обшивки.
Раньше срок службы космических аппаратов не превышал пяти лет. Как только система охлаждения, убранная в герметичный корпус, выходила из строя (например, из-за столкновения с маленьким астероидом), неизбежно переставала функционировать вся система. В конце 1990-х в обиход вошла новая система охлаждения: корпуса начали изготавливать с использованием тепловых панелей, представляющих собой трехслойные сотовые панели с размещенными внутри тепловыми трубами. Наполненные аммиаком тепловые трубки, пропущенные сквозь алюминиевый сотовый заполнитель, отдавали тепло от работающих приборов в космос. Благодаря тому, что система перестала быть герметичной, вывести аппарат из строя уже не так просто.
Усиление и никакого брака
На определенных участках головного обтекателя необходимо обеспечить повышенную прочность и жёсткость конструкции. Если в среднем обшивка состоит из 30-40 слоев углепластика, то на местах дополнительного усиления — крепления и технических отверстий — выкладывается 15-20 дополнительных слоев.
Распределение слоев Шогенов демонстрирует на корпусе двигательного отсека многоразового пилотируемого корабля «Орёл» (бывшая «Федерация»). Тут все так же, как у «Протона-М» или «Ангары»: угольные обшивки и алюминиевый сотовый заполнитель внутри. Однако у отсека «Орла» конусная часть соединяется с цилиндрической, а вокруг отверстий соты по периметру забиты пастой. Она позволяет надежно зафиксировать необходимые конструкции и элементы. Повредить корпус в этих местах значительно сложнее.
Почему углепластик?
У алюминия КЛТР (коэффициент линейного теплового расширения – прим. N + 1) 22 на 10 -6 . У стали – порядка 7-8×10 -6 . Титан – четверка. Уголь – в диапазоне от 0 до 2×10 -6 . Углепластик применяется, чтобы обеспечить минимальный КЛТР во всех направлениях – не только в обшивке, но и в размеростабильных конструкциях.
Применение композитов позволяет сделать конструкцию как минимум на 30 процентов легче по отношению к металлической. Но прочностные характеристики и надежность должны подтвердить испытания. И только после подтверждения всех параметров будет запущена серия.
Заместитель директора НПК «Композит» ОНПП «Технология» Николай Выморков
Невооруженным взглядом заметно, что в местах усиления корпус немного выступает наружу. По словам Шогенова, здесь количество слоев углепластика доходит до 80. В результате элемент, который будет закреплен в этом месте, не сместится под воздействием нагрузок и не повлияет на ход полета.
Когда речь заходит о дефектах, в «Ростехе» утверждают, что их нет. «Брак не допускается ввиду того, что у нас каждая операция и каждый переход контролируется ОТК (отделом технического контроля — прим. N + 1), и любое несоответствие выявляется сразу же», — объясняет Вадим Шогенов. После выкладки заготовка проходит неразрушающий контроль и при обнаружении дефектов дальше уже не проходит.
На финальном этапе контроля готовые детали прозванивают ультразвуком. Мы решили самостоятельно попытаться обнаружить в обечайках дефекты. Оказалось, что это не так просто: размеры изделий не позволяют справиться с этим за один рабочий день. Как правило, сотрудники в течение нескольких дней кропотливо проверяют каждый миллиметр детали.
Настроив прибор по контрольному образцу, необходимо медленно проводить им вдоль поверхности. Обнаружив дефект, прибор начинает визжать. На контрольных образцах с дефектами машинка исправно подавала сигнал, однако на готовых обечайках, которые я прозванивал около 10 минут, обнаружить брак не удалось. После тот же участок детали на всякий случай прозвонила сотрудница одного из научно-производственных комплексов ОНПП «Технология» и отчиталась о ее качестве по форме.