Импортозамещение микроэлектроники: Как наладить в России выпуск чипов

Вышеупомянутая ситуация обусловлена сразу несколькими факторами. Однако наибольшее влияние на снижение производства чипов оказала пандемия и карантинные меры, приведшие к массовому закрытию фабрик.
Выходить из кризиса все крупные страны, включая Китай и США, намерены за счет импортозамещения. В частности, в ЕС на эти цели собираются потратить 120 млрд. евро.
Главным же препятствием для развития отечественной микроэлектроники является отсутствие спроса внутри страны и санкционная политика, серьезно ограничивающая наш экспорт. Однако уже в ближайшем будущем ситуация может измениться.
С 2019 года правительство начало внедрять меры, поддерживающие внутреннего производителя, выпускающего аналоги зарубежной продукции. В частности, для таких компаний ставка страховых взносов была снижена вдвое, а налог на прибыль уменьшили практически в 7 раз, доведя до 3%.
Кроме того, с 31 августа текущего года органам власти запрещено закупать иностранную электронику при наличии хотя бы одной заявки на торгах от отечественного производителя.
Стимулирует развитие собственного производства чипов и мировой дефицит. Ведь приоритетом для бизнеса в данных условиях стала скорость поставок комплектующих, а не их цена.
Наконец, в 2022 году может быть внедрена маркировка электроники, а с 2023-го введен утилизационный сбор, который будет возвращаться предприятиям, выполнившим условия по локализации производства в России.
Почему дефицит чипов нельзя решить просто строительством новых заводов Статьи редакции
Сейчас на полупроводники стоят очереди в месяцы, но нет гарантий, что столько же понадобится в будущем, пишет разобравшийся в проблеме Wired.
Кризис полупроводников начался из-за пандемии коронавируса и затронул множество направлений: медицинского оборудования, игровых консолей, компьютеров и автомобилей. Последние, например, приостанавливали производство и продавали упрощённые комплектации машин. В России так делал «АвтоВАЗ».
Пока сложно предугадать, когда именно цепи поставок смогут восстановиться, пишет Wired. Гендиректор Intel Патрик Пол Гелсингер считает, что дефицит чипов продлится как минимум до 2023 года.
В 2019 году продажи чипов упали на 12%, и к декабрю того же года Ассоциация производителей полупроводников (SIA) прогнозировала, что в 2020-м они вырастут на 5,9%, а в 2021-м — на 6,3%.
Но, по данным SIA, с августа 2020-го по август 2021-го продажи увеличились на 29,7%. Хоть компании рады возросшему спросу, нарастить производство не могут из-за трудоёмкого процесса. По словам бывшего члена совета директоров Intel Дэвида Йоффи, каждая новая фабрика стоит миллиарды долларов, на строительство идут годы.
В ноября 2021 года Sony вместе с производителем чипов Taiwan Semiconductor Manufacturing Company заявили, что инвестируют $7 млрд на создание фабрики, но первые партии чипов могут сойти с неё только в конце 2024 года. Intel также анонсировала строительство нескольких заводов — но и они откроются не раньше 2024-го.
Исследовательская компания Gartner отмечает: фабрики по производству полупроводников использовали примерно 95,6% своих мощностей во втором квартале 2021-го, тогда как во втором квартале 2019-го этот показатель составлял 76,5%.
Оценки подтверждают заявление гендиректора производителя чипов GlobalFoundries Тома Колфилда о том, что на октябрь 2021-го заказы его компании расписаны до 2023-го.
Йоффи отмечает, в мире существует всего одна компания, способная выпускать оборудование, работающее по технологии фотолитографии в глубоком ультрафиолете, которое необходимо для создания самых маленьких и современных чипов, — это нидерландская ASML. Стоимость одной её машины может достигать $150 млн, но фирма не успевает с заказами.
Самая глобальная проблема кризиса полупроводников, пишет издание, — это дефицит не столько сложных компонентов вроде процессоров и видеочипов, сколько базовых деталей: интегральных схем, микроконтроллеров и различных сенсоров.
Простой модуль управления электропитанием пару лет назад стоил $1, говорит вице-президент компании по подбору поставщиков Sourceability Джош Пуччи. Теперь же его цена может достигать $150. Согласно отчётам исследовательской фирмы IC Insights, очереди по закупкам на такие компоненты растянулись с 4-8 до 24-52 недель
По мнению аналитиков, компании-производители чипов не спешат вливать инвестиции в расширение производства из-за низкой доходности в некризисное время и цикличности рынка.
Если вы посмотрите на историю индустрии, за резким ростом спроса обычно следует столь же резкое падение. Мы просто не знаем, временное ли явление текущий спрос.
Другая проблема — покупатели заказывают больше, чем им нужно, и когда они вдоволь запасутся комплектующими, рынок будет перенасыщен, а потенциальные новые мощности не найдут встречного спроса, пишет издание.
Так, например, делали китайские компании после того, как США наложила санкции, запрещающие продажу американских чипов некоторым фирмам из страны, например Huawei. Они закупили крупные партии компонентов, на случай если с ними поступят так же.
Из-за этого оценки реального спроса могут быть искажены, и сложно делать долгосрочные предположения.
Усугубляют проблему точечный дефицит отдельных компонентов и покупатели, заказывающие с запасом.
Но даже те компании, которые решили наращивать производственные мощности, планируют направлять их на изготовление передовых чипов.
Согласно отчету Gartner, за 2021 год инвестиции в этом направлении составят $146 млрд, что на 50% больше, чем в 2019 году. Но они практически не затрагивают производство тех самых чипов общего применения, которых так не хватает на рынке.
В теории новые фабрики должны уменьшить нагрузку на существующие и помочь заполнить бреши в производстве, говорит Пуччи. Но из-за рыночного дисбаланса производители согласились расширить производство простых чипов только после того, как их клиенты дали гарантии, что стабильно будут заказывать их в течение как минимум двух лет.
Мы говорим о пандемии в прошедшем времени, но она всё ещё является реальностью для индустрии полупроводников.
Она – монополист в области фотолитографии в глубоком ультрафиолете, от которой зависит мощность микросхем. Чем занимается ASML – в пересказе Wired.
я вот так и не получил ответ на вопрос в заголовке
"в мире существует всего одна компания, способная выпускать оборудование, работающее по технологии фотолитографии в глубоком ультрафиолете, которое необходимо для создания самых маленьких и современных чипов, — это нидерландская ASML"
почему эта компания только одна? Почему не появляются другие на таком диком спросе?
Чтобы зайти на этот рынок, помимо постройки самого завода, нужно еще много миллиардов долларов на подготовку кадров, исследования, покупку патентов, организацию поставок специфичных компонентов. На Хабре писали, что у ASML более 5000 поставщиков комплектующих, часть из них дочерние и/или поглощённые предприятия, часть крупные технологические гиганты. Помимо огромных финансовых вложений на всё это нужны годы, а то и десятилетия.
ASML технологический лидер в сложнейшей наукоёмкой области. Отставание конкурентов около пяти лет.
Деньгами этот разрыв не зальешь, нужно многолетнее R&D
Потому что скопировать технологию не получается, и изобрести другую тоже.
ASML очень сложно организованная «компания» (это конгломерат (по-моему 1000 или более) компаний). Чтобы присоседиться к нему Головная компания пишет требования. Выполнение требований занимает 2-3 года.
Мне не понятно другое. Почему все стараются получить чипы сделанные на технологиях последнего техпроцесса. Почему, например, «автомобилистам» не использовать микросхемы на предыдущих техпроцессах? У них нет жёстких требований по размерам (в машине «много» места), по энергопотреблению и тепловыделение тоже не должно быть жёстких ограничений.
ASML — компания, которая умеет производить оборудования по самым последним требованиям к техпроцессу. Но компаний, которые умеют делать оборудование не по последнему техпроцессу больше.
ASML потратили 30 лет на то чтобы создать этот степпер. Пытаться разрабатывать его заново уже нет никакого смысла через 5 лет он никому не нужен будет. А за пару лет освоить с нуля сегодня эту технологию не сможет ни одна страна с какой-то разумной экономической эффективностью.
Сегодня нужно думать о том что мы будем производить в 35 году и вкладывать деньги в это и может быть кому-то повезет и они станут второй ASML
Микроэлектроника для «чайников»: Технологический процесс производства интегральных схем. Особенности материалов, оборудования, специфики современного техпроцесса
В студии Zelenograd.ru Сергей Ранчин – начальник кристального производства завода "Микрон".
 |
Мы поговорим сегодня о кристальном производстве – сердце микроэлектронного производства. Можно так сказать?


Да, потому что все полупроводниковое производство именно там, где рождаются сами чипы с интегральной схемой, начиная от исходной пластины и до пластины с кристаллами. Все дальнейшие манипуляции – это уже выход изготовленного кристалла до своей конечной цели.
А почему производство "кристальное"? Мы знаем, что такое кристаллы в природе, а что такое кристаллы в микроэлектронике?
Первое, научное объяснение – пластина монокристаллическая. Это часть большого кристалла, порезанная на части. Она имеет определенную кристаллическую структуру, и на этой монокристаллической пластине мы формируем интегральные схемы. И все манипуляции, соответственно, мы совершаем с кусочком кристалла. Ну, а традиционно американское название "чип" — оно ближе к слову "кристалл" — кристальное производство подразумевает под собой это. То есть, "чип" и "кристалл" это идентичные названия. Фактически, я начальник производства чипов. Если брать английскую аббревиатуру — director of chip production.
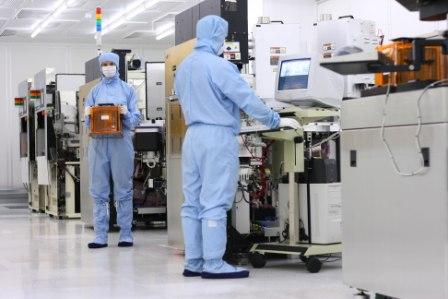
Естественно, ваше кристальное производство — часть большой технологической цепочки. Что поступает к вам "на вход"? C точки зрения материалов, каких-то технических заданий? Какие именно чипы делать? Что это такое?
Мы обеспечиваем один из самых важных процессов в формировании интегральной схемы, но далеко не единственный. Начало – это целая промышленность – производство исходных материалов. Если брать непосредственно историю Зеленограда, то раньше был завод "Элма", который занимался выращиванием исходного поликремния. А поликремний получается из обычного кварцевого песка, то есть практически мы работаем с исходным материалом, с песком. Из песка получается поликремний, из поликремния уже пластины, которые нарезаются и поступают к нам в производство.
То есть, к вам уже поступает нарезанная пластина?
Да, это исходная пластина, отполированная, с минимальным, считанным количеством дефектов (идеального, безусловно, ничего нет). Дальше все манипуляции с пластиной – это уже непосредственно мое производство.
Помимо пластин, есть некое дизайнерское решение: что это будет за чип, какие действия он будет выполнять?
Изначально в основе всего лежит технология. Это формирование в объеме активных и пассивных элементов, на основании которых, создавая электрические схемы с определенными параметрами, можно делать какие-то конечные устройства. В начале нашего процесса на соответствующей монокристаллической пластине по определенным правилам, так называемой "технологии", с использованием определенного оборудования и определенных операций, формируются активные и пассивные элементы, которые потом соединяются в электрическую схему.
По сути дела, ваша задача – сформировать электрическую схему на пластине?
Моя задача создавать условия и четко, жестко выдерживать параметры в процессе этого производства. Потому что формально, меняя только комплект шаблонов и рисунок, мне все равно, что выпускать: сложные изделия, карточку для метрополитена или сим-карту, карту памяти и т.д. Последовательность операций ровно такая же для всех, меняется только комплект шаблонов, рисунок.
Можно сказать, что это чертеж электрической схемы?
То есть, грубо говоря, если я открою сейчас какой-нибудь старый телевизор, то там будет большая плата с кучей элементов. Вы, фактически, делаете то же самое, только в маленьком кристалле? Я помню, к старым электронным устройствам прилагались огромные "простыни" со чертежами электрических схем. Такой чертеж поступает к вам "на вход", в некоем компьютеризированном виде?
Совершенно верно, процесс дизайна именно такой. Из пассивных элементов, или из блоков, мини-плат или уже готовых мини-устройств, триггеров, счетных устройств, процессоров компонуется электрическая схема, точно такая же, как на чертеже дизайна. После этого по определенным описанным правилам проектирования, я как изготовитель, гарантирую, что все запланированное на бумаге, я выведу в конечном продукте.
То есть, вы эти правила проектирования передаете сначала дизайнерам, и они уже работают с этими правилами, зная что их задумки, возможно где-то безумные, все равно будут реализованы вашим производством.
На основании базовых элементов. Располагается все от простых элементов – к сложным. Простые элементы – это транзисторы, резисторы, конденсаторы – какие-то пассивные элементы, емкости тоже, в интегральном исполнении. Специальный отдел снимает с них так называемые "спайс-параметры", и дальше преобразует их в те самые правила, по которым собираются эти электрические схемы. Дизайнеры берут эти правила, и на основании них могут формировать так называемые "design kit": это уже блочные элементы, например – интерфейсную плату, память, какие-то генераторы, блоки взаимодействия, коммутации. Следующий этап – создать из этих блоков определенную схему.
Некую реально работающую схему…
Да. И действительно, зачастую люди далекие от микроэлектроники спрашивают: "Что такое микроэлектроника, "минимальный размер", ну, какая разница: 0.18 микрон – 90 нанометров? Что это такое?". Действительно, все видят платы, зелененькие-синенькие в сотовых телефонах или компьютерах — как правило, люди больше с ними общаются… Телевизоры редко кто разбирает, а телефон у многих падал и разбивался – проще объяснить. На этой плате много различных элементов. Чем выше уровень технологии – тем меньше размер, тем в меньшем размере все эти элементы можно реализовать. Чем "круче" технология – тем меньше размер, тем более миниатюрное устройство с большим функционалом на той же самой единице площади можно сделать. Таким образом определяется и эффективность – пластина одна, а можно сделать одного и того же устройства на этой пластине по разным технологиям разное количество.
То есть чип сам по себе будет дешевле?
Конечно. Дешевле и конечное устройство. Но можно и по-другому подойти – он будет стоить столько же, а работать будет в четыре раза быстрее.
Или меньше энергии потреблять…
Да. Или больше функционала нести в себе.
Насколько я понимаю, так же "на вход" поступают всевозможные химические реактивы.
Не только химические, зачастую и различные материалы – "мишени"…
Ну, всевозможные расходные материалы.
Да, причем требования к ним достаточно чистые, специальные, которые образуют целое производство. Почему говорят, что микроэлектроника – это такое направление, которое за собой тянет несколько других. Раньше это называлось "градообразующее", сейчас говорят "которое за собой тянет развитие в других областях".
Говорят, что одно рабочее место в микроэлектронике создает десять в других областях.
Примерно так, да. Потому что для обеспечения этого выпуска нужно притягивать и химическую промышленность и производство, естественно это производство зависит от уровня технологического оборудования, машиностроения.
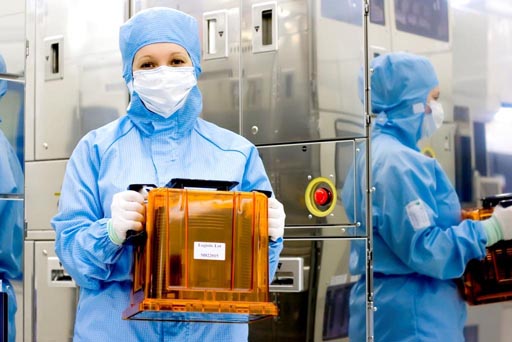
Пластины перед тем как запустить в производство, насколько я понимаю, вы загружаете в эти специальные оранжевые SMIF-контейнеры и дальше они уже оттуда людьми не достаются?
Мы их не просто загружаем, мы их еще и однозначно идентифицируем специальной лазерной маркировкой. Например, в чем уникальность билетов – в том, что всегда можно проследить его историю, потому что на каждом этапе мы фактически подписываем каждый чип. Есть разные принципы построение "чистой комнаты". Наша "чистая комната" под проект 180-90 нанометров использует так называемую "SMIF-технологию". В основном, чтобы сэкономить на инфраструктуре, на обеспечении чистоты, потому что любая пылинка несет в себе поражающий фактор и, попадая на пластину, выводит из строя ваше функциональное устройство. И если оно у вас очень сложное, то цена вопроса намного больше. Если у устройства много чипов на пластине, то попадание одной пылинки на один из восьмидесяти тысяч кристаллов, наверное, не так страшно. А если их всего сто, то цена вопроса – один процент минимум.
В этом СМИФ-контейнере маленькая "особо чистая комната"?
Да, она особо чистая. Есть так называемые "классы чистоты". Там создан класс чистоты фактически 0.00-сколько-то там единиц, естественно, в пересчете на кубический метр. Это допустимо – идеального ничего нет, к сожалению. Таким образом, мы, во-первых, экономим, во-вторых – это дополнительная защита от загрязнений, повышение процента выхода годных пластин.
Что происходит с пластиной, когда она уже загружена в SMIF-контейнер?
Много чего происходит. Все операции делаются последовательно, нельзя никакую операцию пропустить, иначе на выходе мы ничего годного не получим. Если брать по-крупному, таких операций около трехсот, а если детализировать каждую операцию, каждую манипуляцию с пластинами, это либо перемещение, либо нанесение какого-то одного из слоев, потому что есть композитные материалы, где несколько раз обрабатывается пластина, то таких операций свыше трех тысяч. Все они делаются последовательно, и если у вас есть какая-то накопленная ошибка, то она дальше действует как усилитель.
Три тысячи разных типов операций или три тысячи операций, которые делаются с пластиной?
Три тысячи операций, которые делают с этой пластиной, чтобы на выходе получить годное изделие – чип, готовый к корпусированию.
А сколько разных именно типов операций?
Они сгруппированы, на каждую операцию выписан отдельный рецепт на установку, который забит и отрабатывается уже не на рабочих пластинах, а зачастую на спутниках. Потому что цена отработки на рабочих пластинах, конечно, очень велика. Например, на 2999-й отрабатывать пластину, на которой сделал столько операций, наверное, бессмысленно. Смысл есть, но очень дорого. Поэтому все это отрабатывается на спутниках, на специальных пластинах. И у нас, более того, это подтверждается каждый раз, то есть мало того, что процесс один раз разработан, он еще должен воспроизводиться изо дня в день, из месяца в месяц, из года в год. Таким образом, мы подтверждаем качество всех этих процессов. Все процессы мы сгруппировали на восемь основных направлений. От восьми до одиннадцати, с разной степенью детализации: процессы фотолитографии, плазмо-химического травления, жидкостной химии и травления… ну, диффузии сейчас уже нет как таковой, но мы уже традиционно называем высокотемпературную обработку диффузией, и, соответственно, высокотемпературными отжигами. CVD – это английская аббревиатура – осаждение диэлектрических или металлических пленок из газовой фазы. PVD – это напыление на пластины металлов, различных проводящих металлических пленок. Далее, безусловно, метрология, потому что с определенной периодичностью на маршруте мы должны контролировать, подтвердить, что все предыдущие операции сделаны качественно. Должны подтвердить непосредственно качество каких-то критических процессов – это либо толщина диэлектрика, осажденного или окисленного, или померить размеры фотолитографии, совпадают они или нет. И два последних процесса – это ионная имплантация и химико-механическая полировка. Если брать по-крупному, то формально это все процессы, которые сейчас у нас есть. На 90 нанометров, которые будут у нас реализованы, будет еще медная металлизация, там будет дополнительное оборудование, это электро-химическое осаждение меди из жидких реагентов.
В чем заключается основной принцип, благодаря которому вы делаете трехмерную структуру на кремниевой пластине?
Принцип в том, что на пластину наносится рисунок, на фотолитографии, дальше с этим рисунком делаются различные манипуляции. Каждый слой несет в себе определенный функционал. Либо делается активная область, либо рисунок активных элементов, проводников, или — есть такое понятие – обкладки конденсаторов, затворы транзисторов, переходные или контактирующие окна между двумя слоями, соединяющие два слоя, например, разводки, или активной структуры. То есть элементы создаются и в объеме пластины и на ее поверхности. Примерно, вся структура составляет до шести микрон в глубину пластины и примерно столько же – шесть микрон и даже больше, в зависимости от функционала и сложности, на поверхности.
Я правильно понимаю, что фотолитография заключается в том, что вы какие-то участки закрываете, грубо говоря, а то, что осталось протравливаете?
Да, там разные есть элементы, но принцип примерно такой. Почему это называется фотолитография: на пластину наносится фоточувствительная пленка, специальный фоторезист, нужна определенная равномерность ее нанесения, с ней необходимо провести определенные модификации, дальше шаблоном формируется рисунок. Позитив-негатив – все точно так же, как в обычной фотографии. И в зависимости от того, какой тип фотолитографии, шаблона и фоторезиста, формируется либо негативный рисунок, либо позитивный. После этого все отправляется в проявитель – все как в фотографии – засвеченные или, наоборот, защищенные места, растворяются в этом проявителе. Таким образом, формируется фоторезист. Он обладает интересными свойстами: он достаточно устойчив к плазме, и несет в себе вязки для проникновения, например, ионной имплантации атомов, которые там полегируются. А после этого идет модификация, как я сказал, либо это травление по этой маске, то есть все слои, которые внизу, плазмой будут потравлены либо до определенного слоя, либо на определенную глубину. Соответственно, так же с фоторезистивной маской, пластины могут пойти в ионную имплантацию. Ионная имплантация – это когда считанное количество атомов определенного вещества разгоняется (чистого — у нас там сепаратор стоит) до определенной энергии и проникает в поверхность на определенную глубину, из-за того, что она обладает энергией, набирает скорость. Она упирается, бьется в пластину и проникает на определенную глубину. Таким образом, достаточно точно можно регулировать количество атомов, примесей и глубину их проникновения.
То есть вы меняете химические свойства вещества в строго определенном месте?
Не химические свойства, а свойства непосредственно самого атома.
Да, само вещество меняется.
Да, само вещество из газовой фазы разгоняется. Если старую физику вспомнить, сейчас уже, наверное, не так это актуально, а когда мы учились, старые телевизоры, электронно-лучевая трубка, поток электронов: две пластины, приложением различного напряжения можно разогнать их до разной скорости, соответственно, если приложить пластины по пучку, то разная масса отклонится на разный уровень. Таким образом, можно очистить весь пучок от других примесей и выделить, посчитать примерное количество.
Полетит только то, что нужно.
Полетит только то, что нужно и туда, куда нужно. А "туда, куда нужно" обеспечивается вот этой маской. В маске они застревают, не проникают в глубину фоторезистивной пластины, а в открытые участки пластины они проникают и формируют активную область.
А вот этот фотошаблон, который используется в фотолитографии, он что из себя представляет чисто физически?
Физически это очень сложное устройство. По проекту 90 нанометров, это — произведение искусства. Иногда один шаблон – это стекло размером примерно 157 на 157 миллиметров, толщиной порядка 6 микрон. На нем нанесен этот рисунок. Напыляются различные металлы, такими же методами фотолитографии, лазерами, различными способами формируется этот рисунок. Это стекло, через которое идет поляризованный свет. Но так как там уже есть различные оптические эффекты, эффекты близости двух элементов и так далее, то выглядит это немного не так, как рисунок. Это можно сравнить с искусством Дали, где из мелких фрагментов формируется общая картина. Дали использовал именно оптические эффекты, в том числе близости, для того, чтобы формировать такие сложные элементы. Сейчас это действительно произведение искусства, которое стоит приличных денег, порядка 15000 евро стоит один шаблон.
Из себя он представляет обычную стеклянную пластину, но она еще закрывается пеликлами, чтобы пыль не попала, или если и попала, то не так была критична. Фактически это стекло…Стеклышко с рисунком, но произвести его очень сложно.
Стеклышко непростое. Вы уже упомянули существующие на "Микроне" 180 нанометров, 90 нанометров, а также существующие на других производствах 65, 45 и т.д. Я знаю, есть технология 22 нанометра. Вы сказали, что разница в том размере элементов, которые можно создать на пластине. А где предел, где все это остановится? Я имею в виду традиционную кремниевую технологию.
Я думаю, что никто не сможет сказать, где все это остановится. Давно уже, 25 лет назад, велись споры о том, какая будет фотолитография, рентгеновская или лазером будем рисовать, а не на шаблонах… Все определяется, в-основном, доступностью материалов и экономикой. Кварцевый песок – наиболее доступный на нашей матушке-земле материал. Я думаю, его возможности далеко не исчерпаны. Сейчас уже 22 нанометра заявляют, Intel первый – 32 нанометра запускает, дальше идут разработки уже 18 и т.д. Я думаю, здесь скорее будет вопрос о технологиях и оборудовании, которое будет использовано для этого, а не с точки зрения каких-то новых материалов. Ближайшие 10-15 лет кремний будет и дальше хорошо существовать.
То есть, технологических ограничений нет, я правильно понимаю?
Изобретут, наверное, какой-нибудь трехмерный транзистор, который уже будут в глубине выращивать.
Кстати, о трехмерных выращиваемых транзисторах. Я видел такие станки – фактически трехмерные принтеры, которые печатают по трехмерной модели некие произвольные формы. Из пластиков каких-то это делают… А в микроэлектронике можно так делать?
Это перспективная технология или наоборот, она не подходит?
3D-принтеры в основном используются для того, чтобы ощутить, посмотреть на то, что изобрели, не просчитались ли, сопоставить две детали, как они друг к другу подходят и т.д. А здесь, возможно, так как мы уже сейчас работаем с атомарными слоями, 21 ангстрем – это уже слой из считанного количества атомов – дальше уже больше проблем будет как это оценить, посмотреть, померить, попробовать, а не с тем, как это изготовить.
Вопрос метрологии, наверное?
Да. Вот почему сейчас еще на диаметр пластин 450 мм еще никто не перешел – хотя, в-общем, логично – чем больше диаметр, тем выше эффективность. Очень дорого. И приостановилась микроэлектроника где-то на десять лет, сейчас уже пошли первые приборы, которые позволяют вот такие здоровые "блины" контролировать. И производители говорят, что да – следующий уровень уже не за горами. А что будет дальше – возможно какие-то материалы, какие-то различные объемные вещи, объемный транзистор, может быть, даже будет какая-то новая элементная база. Если сейчас мы пользуемся транзисторами "КМОП" технологии и биполярными, старыми, то я не исключаю, что будет какой-нибудь квантовый…
Что-нибудь придумают.
Какой-нибудь новый активный элемент, который будет делать несколько состояний. Если сейчас они позволяют состояния "включен-выключен", то, может быть, это будут какие-то многомерные.
Возвращаясь непосредственно к производству, от "входа" до "выхода" в среднем, сколько времени проходит?
В среднем мы ориентируемся — поставили себе такую задачку — выйти на среднее время в два месяца.
Два месяца одна пластина крутится там, внутри "чистой комнаты"?
Так долго?
Я бы сказал по-другому: "Так быстро?"
То есть, если я сейчас приду к вам со своим заказом и скажу: "Мне завтра нужен чип", то вы скажете: "Извини, нет – два месяца".
Со своим дизайном, да, безусловно. Никто в мире таких сроков вам не даст. Даже, если вы придете со своим комплектом шаблонов. Скажем так, это среднее время, не средняя температура по больнице, но среднее время, потому что есть супер-быстрые партии, так называемые "горячие" партии, есть обычное производство, а есть "как получится". Некоторые могут и месяцами изготавливаться, если это что-то очень сложное, где нужно каждый процесс контролировать и т.д. Есть у нас такие научные разработки.
Когда мы общались до эфира, я сравнивал ваше производство со сборкой автомобиля, но сейчас я вижу, что его, наверное, можно сравнить со строительством какого-то большого, сложного здания, где нужно ждать пока бетон застынет и т.д. Просто по технологии быстро не сделаешь.
В принципе да. Минимальное время, если убрать перемещения пластин, выстроить все это на огромный конвейер, где на входе чистые пластины, а на выходе продукт. Человека мы не используем, все настроено идеально и т.д. Просто физический цикл, хотя перемещения все равно какие-то будут, короткие, без участия людей… Это где-то от 8 до 11 дней.
Все равно долго.
Если подключать человеческий фактор, минимальное достижимое время – не у нас, правда, у нашего партнера – 18 дней. Мы можем за месяц. То, что ранее я сказал за два месяца, мы можем отдельной партией сделать за месяц. Но это будет к партии приставлен человек, который все это отслеживает и сам перемещает.
Персональный менеджер.
Да, безусловно. Потому что фактически три тысячи операций, семьдесят единиц оборудования, можно посчитать, сколько каждое оборудование делает. Простая математика может подсчитать количество перемещений…
Да, просуммировать и получить те самые два месяца. Тем более, если все это так долго, то возрастает цена ошибки. Мы уже об этом немного поговорили о том, как происходит тестирование. Получилась у нас в итоге пластина, она годная, все лампочки "зеленые", дальше как-то проверяется, что на самом деле все хорошо?
Безусловно. Есть два вида тестирования. Третий – испытание на надежность, подтверждение качества, об этом я сейчас не буду говорить. А про первые: в определенных местах на каждой пластине, для максимального охвата, например, пять точек или двенадцать или сорок восемь, существуют специальные тестовые элементы. Они представляют из себя набор простейших транзисторов, тех самых, которые мы даем дизайнерам, для изначальной разработки и говорим: "Ребята, если по этим параметрам вы используете эти элементы с такими-то параметрами, то у вас на выходе будет годное изделие". Мы эти параметры закладываем в тестовую ячейку, сравниваем с тем, что должно получиться, плюс-минус, естественно, определенные отклонения. И по критериям годности, а это, как правило, из пяти точек допускается только одно некритичное отклонение. То есть это будет одна область, с которой возможно что-то не так. Снижение процента выхода годных. Вот по такому критерию мы говорим, что да – пластина годная.
То есть, вы не тестируете все чипы? Вы тестируете, фактически, где-то рядом, тестовые элементы на незадействованных участках?
Да, и после этого можем сказать, что пластина прошла весь технологический цикл и на ней элементарные элементы годные. Потому что есть еще ошибки дизайна…
За которые вы не отвечаете, да?
Так как у нас производство все в целом, то ошибка дизайна это в том числе и наш просчет.
Кристальное производство не отвечает, я имею в виду.
Формально да. Вот мы сделали, мы гарантируем, что – элементарные элементы находятся в определенных параметрах и, косвенно, мы говорим о том, что все что сделано на этих элементарных элементах, если вы просчитали правильно схему, должно быть рабочим.
Но в итоге, если вы признали годной пластину, то на ней все чипы годные или нет?
Нет, нет, потому что здесь мы не учитываем поражающий фактор вот этих дефектов.
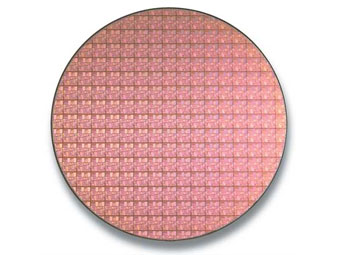
Та самая пылинка, которая куда-то может упасть?
Да, возможно она не попала на тестовый элемент, потому что тестовый элемент это по отношению ко всему элементу процент или доля процента. После этого пластина не уходит с "Микрона". Дальше, на каждой интегральной схеме есть контактные площадки, к которым присоединяются проводки, по которым подаются управляющие сигналы и питание, и, в зависимости от входного воздействия, должен получиться определенный выходной сигнал. После этого мы передаем пластину в наш тестирующий цех, он называется у нас "отдел разработки и измерений". Там на зондовых установках к каждому контактируемому чипу "иголочками" (потому что там есть площадки 60 на 60 микрон, стандартные – 80 на 80), "приконтачивается" специальное контактирующее устройство, подаются входные импульсы, питание, меряются определенные параметры, которые говорят о том, что эта микросхема годная. Если она не годная, то на старом производстве некоторые потребители просят "закапать" его. Иногда берешь изготовленную пластину, а она в мелких черных точечках. Это значит, что микросхема забракована. Делается это потому, что когда дальше это все разрезается, компьютер – у него "глаз" – распознает точку и не берет ее, а берет только годные кристаллы. Есть другой вариант, где мы померяли и сразу в компьютере пометили координаты этого места или номер этого дефектного чипа. Дальше автомат, без распознавания, по определенной программе разбирает эти чипы. Годные он либо укладывает в кейс, либо ставит в изделие, в корпус или на билет.
Вы уже упомянули то, что присутствие людей, перемещение контейнеров, например, отнимает достаточно много времени – больше половины. Почему нельзя убрать людей?
В целом, убрать людей можно. На больших фабриках с большим объемом продаж все перемещение пластин осуществляется, в основном роботами, специальной транспортной системой. К SMIF-контейнеру приделан небольшой пейджер или мобильный телефон, который сам связывается с оборудованием, когда он пришел, смотрит маршрут и так далее. Это очень большие затраты на автоматизацию и не все фирмы этим пользуются.
У нас пока люди дешевле?
Не то, что дешевле… Дело в том, что если бы производили, к примеру, полмиллиона пластин в год, тогда это имело бы смысл. А мы производим от полутора до трех тысяч пластин… Чтобы было понятно, вся эта система автоматизации стоит десятки миллионов долларов, это сравнимо с вложениями в основное оборудование. Это вопрос не технический, а больше экономический.
Скажите, а что это за люди, которые занимаются, скажем так, не очень интеллектуальной работой — берут контейнер из одного места и несут в другое; или это все-таки специалисты высокого класса?
Это делают операторы и это не такая уж монотонная работа, не просто с одного места на другое перенести. Нужно еще выбрать рецепт, что тоже большая ответственность, потому что люди несут в себе ошибку. Человек в конце смены, к примеру, устал…
Человек хуже пылинки – пылинка один чип испортит, а человек сразу весь контейнер.
Совершенно верно, да, именно поэтому здесь ситуация делится на элементарные операции, но они могут быть достаточно сложны, в том плане, что человек обслуживает не одну установку, а десять. Естественно, он должен подходить со знанием дела. К тому же ему делегировано принятие определенных решений, если мы говорим про простых операторов, не про инженеров. После того, как сделал процесс, он сравнил результат с тем, который должен быть и может принять определенное решение – отправлять партию дальше или оставить ее.
Тем не менее, он работает по определенному алгоритму, да?
Абсолютно. Причем, чем жестче алгоритм и чем более четко человек следует правилам, этому алгоритму, тем процент пригодных лучше. Недаром все большие системы, "Тойота" и так далее, все это создано в Японии. Ими придуманы "Just in time", "kanban" и так далее, 5S, все эти системы. Интересный пример – ни в Африке, ни в Южной Америке, включая Латинскую, полупроводникового производства, как правило, нет. А в Азии – в Сингапуре, Малайзии и т.д. – они есть. Там люди немного к разным вещам предрасположены. Микроэлектроника это вещь больше такого плана – четкого следования определенным алгоритмам. А вот разработка этих алгоритмов, последовательностей этих операций – это очень интересная работа, и там как раз необходимы инженеры.
А зарплата на кристальном производстве высокие?
Зависит опять же от отдачи. Цифры варьируются в районе тысячи долларов. Есть и плюс, есть и минус, естественно. Есть и существенный плюс, но существенного минуса нет.
У вас есть некие ресурсы, есть скорость и, соответственно, объем производства, есть качество. Что здесь можно улучшить? Вот, на примере вашего производства.
Улучшаться должно все в комплексе, другого пути нет. Если улучшаешь что-то одно…
Так бывает?
Задача улучшить весь этот треугольник – быстро-качественно-дешево. Или дорого, наоборот, можно разные поставить вершины. Можно, например, просто сделать фабрику по перемалыванию пластин. Делать все очень быстро, но на выходе не иметь ничего…
Я говорю о реальности, реально ли сейчас что-то улучшать?
В реальности, безусловно. Не мы, во-первых, всю эту цепочку разрабатывали. Мы покупали технологию на ST Microelectronics. Естественно, первое — это внедрение и адаптация этой технологии для наших российских условий. Потому что за пятнадцать лет — большое отставание возникло. Я даже не знаю с чем сравнить, но уже люди немного отвыкли в этом работать, тяжело было найти персонал. Не включая тот, который вернулся из-за рубежа, плюс те, кто работает на "Микроне". Но подходы уже поменялись: совершенно новые системы качества, подход к анализу ошибки, анализу и принятию решения и т.д. Безусловно, существуют методики и определенные процедуры, по которым все это делается, даже любое улучшение должно по ним проходить. У нас есть цикл PDSA: планируй, делай, контролируй, анализируй и т.д. с обратной связью. Он всегда есть, его никто не отменял. И идет это все так, как я сказал. Если мы хотим улучшить какой-то процесс или убрать какое-то количество операций, сократить что-то, модернизировать, то первое: это либо мозговым штурмом, либо как-то еще подготавливается это решение, обсуждается, и, если решение принимается, то делается на какой-то маленькой части, либо на части маршрута. Так называемые short loop-ы. На коротком участке мы моделируем то, что может произойти и какой эффект это принесет с точки зрения экономии материала, времени и т.д. Если это дало нужный эффект, то мы можем запустить какую-то пилотную серию – взять часть рабочих пластин. Не все 25, не полностью весь SMIF, а какие-то определенные пластины. Если это дало эффект, то дальше мы запускаем так называемый "прототип". Еще одна особенность микроэлектроники, если прототип проходит испытания, то мы обязательно должны "валидировать" это все у потребителя. Например, те же самые билеты или электронный паспорт. Я еще не упоминал один момент – подтверждение надежности изделий. Билет или электронный паспорт, например, должны храниться десять лет. Испытывать десять лет и ждать пока она валидируется нет возможности.
Как на компакт-дисках пишут "пожизненная гарантия" или "вечная гарантия", а проверить нельзя.
Да, примерно так. Поэтому существуют определенные методики. Например, нагреть ее, создав, таким образом, какие-то жесткие условия, которые могут с ней произойти в течение этих десяти лет и посмотреть, как изменились параметры, насколько они деградировали. Можно ли после этой деградации опять ею пользоваться, несет ли она в себе ту же информацию, которая и была зашита. У нас есть такое оборудование и методики.
Вы их сами уже на месте разрабатываете, что-то улучшаете?
Часть мы получили из ST, а часть мы уже сами сделали.
Самое главное, что резервы есть для улучшения и вы этим занимаетесь.
Безусловно, всегда есть, даже на том же самом ST. Зависит еще от того, что все хотят сделать гигантский шаг, но чтобы он не явился результатом пинка. Поэтому нужно идти большими шагами и сразу все сокращать, но тогда можно перейти в фабрику по перемалыванию пластин.
Можно идти по другому пути. Например, ST вышел на определенный уровень – два месяца. Или, если определить количество фотолитографий, то нормальный уровень это одна фотолитография – микроцикл, последовательность — в день. Если у нас, к примеру, два дня, а мы будем решать: "Ребята, наша цель 1.2 дня". То люди, которые достигли уже уровня 1, они говорят: "Так, в этот год наша цель – 0.995". И такими путями они идут, потому что чем меньше этот шажок, до определенной границы, тем больше возможны глобальные инвестиции. То, что я говорил – перемещения роботами и т.д. Дальше уже оценивается стоимость, разумность этого шага, к чему это приведет.
Такая творческая, интересная работа. Есть и операторская работа, есть работа и творческая, интересная.
Абсолютно. На Западе, и, в принципе, у нас тоже, этой работой занимаются, люди постоянно создают "кружки качества". Самый большой объем информации, который может проводить улучшения, идет с рабочего места. Тот же оператор, который перемещает пластины из одной емкости в другую – он кладезь идей для того, чтобы провести улучшения.
То есть, такие рацпредложения, как были в советское время, они у вас востребованы?
"Рацпредложения" — это очень страшное слово, потому что ими анализировалось только несколько параметров – "сделать пятилетку за три года" или сразу шагнуть куда-то там в космос. А здесь именно поступательными движениями, не навредить и т.д. Скорее, "разумные предложения". Потому что слово "рациональные", оно попадает именно в этот треугольник…
В завершении беседы не могу не спросить, как у вас идет сейчас модернизация производства с 0.18 микрон на 90 нанометров? В планы укладываетесь, все нормально?
В этом году уже первые результаты есть, пока мы их не афишируем, сейчас мы ждем подтверждения от ST – от нашего партнера. Мы уже на существующих линейках, на той части оборудования, которую мы поставили, уже сделали образцы 90 нанометров. По нашим планам, это новая "чистая комната" под дополнительное оборудование сейчас уже почти готова, идет монтаж стен – к 20-му числу она уже будет готова для приема оборудования.
Мы еще работаем с иностранными партнерами, там, к сожалению для нашего производства, для нашей страны, у них начинается Christmass-time 24-го. Но мы будем продолжать работать, иностранцы возвращаются раньше, для них Новый Год это не такое событие. И они уже где-то 27-го приезжают сюда, а наши ребята продолжают работать и в Новый Год тоже. Не в сам Новый Год, конечно. Первого, второго, третьего мы, наверное, все-таки не будем рисковать.
Самое главное, что те планы, о которых говорили раньше, что в конце 2010 года будут некие тестовые чипы 90 нанометров — образцы, как вы сказали, они есть, да?
Да. Они есть и их уже можно пощупать. Пока есть определенные параметры, которые надо померить, подтвердить – частоты и т.д.
Но в целом все идет по плану? Это важно, что нет каких-то отставаний, потому что можно молчать, когда все хорошо, а можно молчать, скрывая какие-то проблемы.
Отставания всегда бывают… У нас есть параметры, но нельзя четко изо дня в день делать одну и ту же работу без каких-либо нюансов. Плюс-минус, вариации какие-то есть, но они в пределах плановой вариации. Нет таких срывов работ, которые нельзя бы было компенсировать, нагнать. Или найти какой-то путь, как вот сейчас, например, мы, не дожидаясь запуска всей технологической линейки, сделали все эти образцы, методом активной фотолитографии и т.д.
Но о проценте выхода годных, о серийной технологии пока еще не идет речи.
Да, естественно. Главное, что процесс пошел, как у нас говорил Михаил Сергеевич. Спасибо! У нас был в гостях Сергей Ранчин, начальник кристального производства завода "Микрон". Мы говорили, собственно, о кристальном производстве, о сердце микроэлектроники.
Производство печатных плат, как бизнес: с чего начать?

Открыть бизнес
Производство печатных плат– бизнес, который имеет рентабельность в абсолютно любой стране, так как в создании электронного оборудования без данного компонента никак не обойтись.
Народные умельцы могут производить такие элементы даже в домашних условиях! Технология производства плат не состоит из непосильных для простого человека этапов, а большинство компонентов легко найти на радиорынках или специализированных площадках в интернете.
Платы заводского образца имеют больший спрос, но для их производства необходимо соответствующее оборудование и соблюдение четкой инструкции по сборке.
В сегодняшней статье мы расскажем подробнее о домашнем и заводском производстве, а также и поможем вам сориентироваться в приблизительной стоимости такого бизнеса вообще.
Что такое печатные платы?
Современные гаджеты не представляют своего существования без такого компонента, как печатная плата. Заготовка представляет из себя пластинку с диэлектрического материала, которая содержит цепи, проводящие электрический ток.
Располагаться такие «жилки» могут либо на самой поверхности диэлектрика, либо же бывают внедрены во внутреннюю часть основы печатной платы.

Назначение плат – объединение компонентов электронных устройств в единую сеть. Они проводят электричество и соединяют элементы гаджета в цельную механическую структуру. Выводы на концах плат крепятся один к одному при помощи пайки.
Из чего состоит печатная плата:
| • диэлектрический материал, лежащий в основании; |
| • рисунок из фольги, выполняющий функцию электрического проводника; |
| • специальные отверстия для монтажа; |
| • контактные площадки, объединяющие планарные элементы печатной платы; |
| • паяльная маска, выполняющая роль защитного покрытия; |
| • маркировка (в промышленном производстве). |
Если производство платы происходило на домашнем оборудовании для личных целей, некоторые компоненты конструкции могут быть из этого списка изъяты.
Классификация плат для печати зависит от таких факторов, как температурный порог использования и отрасль применения.
Классификация печатных плат по количеству слоев:
- Односторонняя – покрытие из фольги для диэлектрика наносится лишь на одну сторону.
- Двухсторонние – покрытие из фольги для диэлектрика наносится на две стороны печатной платы.
- Многослойные – диэлектрическая основа имеет несколько слоев, на каждом из которых располагается покрытие из фольги.
При производстве различных электронных устройств могут возникать проблемы с функциональностью самой основы. Слишком хрупкий диэлектрик становится проблемой в смартфонах с гибким дисплеем, а работа типичной платы в условиях повышенных температур приводит к ее плавке и, соответственно, выходу из строя.
Увеличивающейся ассортимент продукции повлек за собой появление новых решений по реализации компонентов. Это заставило производство печатных плат внедрить еще одну классификацию на основании свойств материала диэлектрической основы. В технической литературе появились такие термины, как жесткие и гибкие платы для печати.
Существуют также отдельные технологические решения, учитывающие особенности применения плат для печати (высокая/низкая частота, температура и тому подобное).
Официальная документация по производству печатных плат состоит из 5 нормативных документов, перечень которых можете увидеть на рисунке:

Пошаговое производство печатных плат
[adsense1]
Сразу оговорим, что массовое производство печатных плат в домашних условиях организовать практически нереально, да и оборудование для этого варианта, как таковое, не существует.
Если у вас в голове зародилась мысль заняться серьезным бизнесом в этой отрасли, будьте готовы к масштабному производству и выходу на рынок всей страны. Именно страны, так как найти достаточное количество заказчиков даже в крупном городе России нельзя – дело будет попросту нерентабельным.
1. Технология производства печатных плат.
Технологический процесс производства печатных плат содержит в себе четыре основных этапа, каждый из которых подразделяется на более локальные задачи, требующие дорогостоящего оборудования и подготовленного места.

Перед началом производства стоит побеспокоиться о подготовке материалов и оборудования. Список всех необходимого «сырья» для производства печатных плат подан в таблице ниже. В расчет бралась классификация на основании количества слоев.
Материалы для производства печатных плат:
[adsense2]
| 1) Материалы для изготовления одно и двусторонних печатных плат | ||
|---|---|---|
| Название | Марка | Толщина |
| Гетинакс фольгированный | ГФ-1-35; ГФ-1-50; ГФ-2-35; ГФ-2-50; ГФ-1-35Г; ГФ-1-50Г; ГФ-2-35Г; ГФ-2-50Г | 1. 3 |
| Фольгированный гетинакс общего назначения | ГОФ-1-35Г; ГОФ-2-35Г; ГОФВ-1-35Г; ГОФВ-2-35Г | 1. 3 |
| Фольгированный стеклотекстолит | СФ-1-35; СФ-2-35; СФ-1-50; СФ-2-50; СФ-1-35Г; СФ-2-35Г; СФ-1-50Г; СФ-2-50Г; СФ-1Н-35; СФ-2Н-35; СФ-1Н-50; СФ-2Н-50; СФ-1Н-35Г; СФ-2Н-35Г; СФ-1Н-50Г; СФ-2Н-50Г; | 0.5. 3 |
| Стеклотекстолит фольгированный повышенной нагрев стойкости | СФПН-1-50; СФПН-2-50 | 0.5. 3 |
| Диэлектрик фольгированный гальвано стойкий | ФДГ-1; ФДГ-2 | 0.5. 3 |
| 2) Материалы для изготовления печатных плат повышенной плотности монтажа | ||
| Название | Марка | Толщина |
| Материалы для полу аддитивной технологии | СТЭФ-1-2ЛК | 1.0; 2.0 |
| Стеклотекстолит листовой с адгезивным слоем | СТЭК | 1.0; 1.5; 2.0 |
| Диэлектрик фольгированный для уплотненного монтажа | СЛОФАДИТ | 0.5; 0.8; 1.0; 1.5; 2.0; 2.5; 3.0 |
| Стеклотекстолит теплостойкий с алюминиевым протектором | СТПА-5-1; СТПА-5-2 | 0.1; 0,12; 0.13; 0.16; 0.2; 0.25; 0.3; 0.35; 0,5; 0,8; 1.0; 1.5; 2.0 |
| 3) Материалы для изготовления многослойных печатных плат | ||
| Название | Марка | Толщина |
| Стеклотекстолит фольгированный травящийся | ФТС-1-20АО; ФТС-2-20АО; ФТС-1-20А; ФТС-2-20А; ФТС-1-20Б; ФТС-2-20Б | 0.08; 0.15; 0.16; 0.27; 0.5 |
| ФТС-1-35Б; ФТС-2-35Б | 0.1; 0.12; 0.14; 0.23; 0.25 | |
| ФТС-1-35АО; ФТС-2-35АО; ФТС-1-35А; ФТС-2-35А; | 0.1; 0.19; 0.14; 0.23; 0.1; 0.12; 0.14; 0.23 | |
| Стеклотекстолит теплостойкий фольгированный | СТФ-1 | 0.1; 0.12; 0.13; 0.15; 0.2; 0.25; 0.35; 0.5; 0.8; 1.0; 1.5; 2.0; 2.5 |
| СТФ-2 | 0.25; 0.35; 0.5; 0.8; 1.0; 1.5; 2.0; 3.0 | |
| Диэлектрики фольгированные серии «Д» | ДФС-1; ДФС-2 | 0.06; 0.08; 0.01; 0.13; 0.15; 0.2; 0.25; 0.3; 0.4; 0.5 |
| Стеклотекстолит, фольгированный гальвано стойкий и теплостойкий | СФ-200-1; СФ-200-2; СФГ-200-1; СФГ-200-2 | 0.8; 1.0; 1.5; 2.0 |
| Диэлектрик фольгированный гальвано стойкий и теплостойкий | СФГ- 230-1-35; СФГ-230-2-35; | 0.13; 0.2; 0.25; 0.5; 0.8; 1.0 |
| СФГ-230-1-150; СФГ-230-2-50 | 0.25; 0.5; 0.8; 1.0; 1.5; 2.0; 2.5 | |
| Стеклотекстолит общего назначения | СОФ-1 | 0.8; 1.0; 1.5; 2.0; 2.5; 3.0 |
| СОФ-2 | 0.2; 0.25; 0.8; 1.0; 1.5; 2.0; 2.5 | |
| Стеклотекстолит общего назначения негорючий | СОНФ-1 | 1.5; 2.0; 2.5; 3.0 |
| СОНФ-2 | 0.35; 0.5; 0.8; 1.0; 1.5; 2.0; 3.0 | |
Поданный список наиболее полный и подойдет на любой комплект оборудования.
Когда все необходимое закуплено, можно начинать сам процесс производства.
Существует два метода изготовления плат – субтрактивный и аддитивный. В первом случае, рисунок основы формируется через удаление излишек фольги, а во втором – меднением сквозь предварительно подготовленную маску (химический метод).
При промышленном производстве использование аддитивного подхода менее целесообразно с финансовой точки зрения – оборудование и сырье обойдутся предпринимателю в разы дороже. Потому 90% точек изготовления специализируются исключительно на субтрактивном методе производства печатных плат.
А теперь давайте более детально рассмотрим все этапы производства печатных плат – нюансы изготовления + оборудование, на котором компонент приобретает свой товарный вид.
2. Формирование заготовки платы для печати.
[adsense3]
Заготовка формируется из фольгированного диэлектрического материала. Диэлектриком в промышленном производстве выступает стеклотекстолит (90% случаев) или текстолит с основой из ткани или бумаги.
Подбор толщины заготовки исходит из самих требований в заказе – чем выше прочность и электрическая проводимость, тем толще основа. При нецелевом производстве используется усредненный показатель толщины – оборудование настраивается на 13-14 миллиметров.
Схема формирования заготовки:
- Вырезать на оборудовании необходимую форму.
- Подготовить листы алюминиевой фольги.
- Нанести на вырезанную заготовку фольгу. Толщина нанесения зависит от целей, в которых будет использоваться плата.
Отдельную производственную группу составляют алюминиевые платы для печати – применяются они в осветительном оборудовании, когда для функционирования компонента необходимо получить проводимость через всю поверхность платы.
Алюминиевые платы делятся на два типа:
- С внешним оксидированием – сплошной оксидированный алюминиевый лист, по периметру которого располагается фольга из меди. Могут применяться и другие металлы, но для их использования требуется предварительное нанесение тонкого слоя диэлектрика.
- Полное оксидирование – рисунок оборудованием внедряется в саму основу материала, потому обработка приходится на большую часть глубины заготовки. Точное значение рассчитывается оборудованием по заданному системой шаблону.
На практике, к более экономному типу производства относится первый метод. Предприниматель сокращает затраты времени на 50-70% + не покупает дополнительные модули на оборудование.
3. Нанесение рисунка проводников платы.
[yandex1]
Самый трудоемкий этап производства, требующий больших капиталовложений во вспомогательное сырье и оборудование.
Чтобы получить рисунок печатной платы, используют один из 3-х способов, либо их комбинацию.
Способы нанесения рисунка для проведения тока:
Включает в себя два этапа – добавление маски на заготовку с фольгированным слоем и удаление излишков путем бомбардирования химическими частичками. Из оборудования вам здесь понадобится фоторезист, фотошаблон и источник ультрафиолетового излучения.
Фоторезистом (жидким или пленочным) заполняют всю поверхность заготовки, а потом через шаблон просвечивают ультрафиолетом дорожки электрического проводника.
В промышленном производстве наиболее популярным был и остается способ нанесения рисунка с использованием механического оборудования. Предпринимателю не нужно беспокоиться о массе дополнительных средств, которые требуются при химической гравировке, а использование лазерного оборудования – слишком дорогое удовольствие.
Нанесение рисунка – это только первый шаг в обработке заготовки печатной платы. Далее, элемент проходит еще четыре промежуточных технологических этапа, пока не приобретает необходимый вид.
Этап №1. Металлизация отверстий печатных плат.
[yandex2]
Отверстия пробиваются специальным механическим или лазерным оборудованием. Второй вариант используется для более тонкой работы, когда реализовать действие при помощи механической обработки нереально с физической точки зрения.
Сама металлизация может проходит двумя путями:
Для реализации необходимо высокоточное оборудование (для промышленного производства) и материал (электропроводящий клей или заклепки).
Второй метод легко реализовать в промышленном производстве, но для домашнего использования он применяется крайне редко из-за обилия технологических нюансов и длительности.
Этап №2. Прессование плат для печати.
[yandex3]
Используется лишь для многослойных печатных плат, которые содержат в себе более одного слоя.
Данный процесс предшествует металлизации отверстий, так как прессование уже готовых заготовок может повредить внешний слой изоляции и самих кроплений меди.
Схема прессования плат для печати в промышленном производстве:
| 1. Подготовка слоев, которые будут располагаться в середине и нанесение рисунка. |
| 2. Прессование плат в печи под давлением – в качестве прокладок используются так называемые препреги. |
| 3. Сверление отверстий. |
| 4. Металлизация. |
| 5. Травление фольги внешних слоев. |
Переходные отверстия могут формироваться и до прессования. Тогда, функционал печатных плат расширяется, но и стоимость производства увеличивается на 30-40%.
Использование «заглушек» требует от предпринимателя поиска разумного компромисса между рентабельностью производства и стоимостью самого процесса изготовления, включая стоимость оборудования.
Этап №3. Нанесение покрытия.
[yandex4]
Необходимый технологический этап производства, без которого печатные платы могут с легкостью поддаваться механическим повреждениям.
Вариации покрытия плат для печати:
- Лаковые. Имеют не только защитную функцию, но и декоративную. Зеленое покрытие платы– это привычный цвет этого компонента электроники для большинства людей.
- Маркировка. Совмещает в себе декоративную функцию с информационной. Используется при производстве в больших промышленных масштабах и наносится при помощи шелкографии. Иногда может использоваться лазерное или струйное оборудование.
- Лужение проводников. Дополнительный слой, наносящийся поверх основного слоя меди на поверхности заготовки. Реализация происходит химическим методом – через ванну с припоем. Достоинство – высокая степень защиты. Недостаток – толщина заготовки, снижающая ее монтажные свойства.
- Покрытие инертными металлами. В качестве материала используется олово, палладий, реже платина и золото.
- Лакировка токопроводящим раствором. Увеличивает проводящие свойства заготовки печатной платы.
Когда платы уже монтированы, производство может дополняться еще одним защитным слоем, уменьшающим влияние внешней среды на функционал печатной платы.
Этап №4. Механическая обработка заготовки платы для печати.
[yandex5]
Промышленное производство подразумевает изготовление множество копий печатных плат на едином листе диэлектрика.
Все описанные выше этапы лист проходит, как единое целое. Разделение на отдельные элементы происходит в самом конце процесса, с помощью специального механического оборудования.
Схема механической обработки плат для печати:
- Частичная или полная фрезеровка, в зависимости от формы платы. Для плат правильных форм (прямоугольник, квадрат) фреза делает небольшие канавки, облегчающие разламывание элементов в дальнейшем, а при неправильных формах оборудование делает сквозные линии, оставляя небольшие соединительные мосты для скрепления плат.
- Просверливание отверстий для крепежа печатной платы – количество и диаметр отверстий зависит от шаблона, по которому работает оборудование на производстве.
- Окончательное разделение плат на отдельные элементы.
Все тонкости по механической обработке печатных плат на производстве можно найти в ГОСТ 23665-79 , где описаны основные рекомендации и требования к механической обработке контура и не только.
На этом производство заготовки печатной платы окончено. Однако, товар еще нельзя считать готовым. Впереди его ожидает оснащение вспомогательными микросхемами и тестирование на работоспособность.
4. Монтаж компонентов.
[yandex6]
В основном, к «телу» все детали платы крепятся при помощи пайки . При массовом производстве используется специализированное оборудование, которое применяет групповой способ пайки.
На автоматизированном производстве ручное крепление не встречается вообще, так как использование сотрудников вместо оборудования не является оптимальным подходом к производству. Платить зарплату одному оператору автоматизированной установке намного проще, нежели целому цеху работников.
Выделяют два метода пайки:
По завершению пайки для очистки остатков паяльных веществ и других сопутствующих производству загрязнений на поверхность наносят растворители.
Финальный шаг – плата покрывается защитными растворами, что быстро схватываются – лак, гидрофобизаторы и тому подобное. Если планируется ее эксплуатация в условиях с повышенной вибрацией, заготовку заливают компаундом высокой вязкости.
5. Тестирование продукта.
[yandex7]
В производстве существует несколько методик тестирования функциональности плат. Среди основных – электрические и оптические тесты.
В первом случае прослеживается наличие замыканий в системе и общая целостность электрической цепи. Оптические тесты же указывают на механические недочеты, которые могли быть допущены на различных этапах сборки.
Для оптического тестирования камеры с высоким разрешением размещают:
- при формировании рисунка на заготовке и нанесении самого контура с отверстиями;
- при пайке, а именно – на этапах дозировки паяльной пасты;
- при монтаже вспомогательных компонентов на саму заготовку;
- на выходе с паяльного оборудования – осуществляется проверка на правильность крепления элементов.
При оптическом исследовании выявляются такие дефекты, как смещение, коробление, избыток или недостаток паяльного материала, из-за чего крепление может оторваться при перенесении повышенных нагрузок.
И, как в каждом бизнесе, если вы новичок и не в курсе всех технологических особенностей производства печатных плат, то можете с легкостью допустить ошибки. Тем более, учитывая сложность самого производства, их количество может быть достаточно велико.
Типичные технологические ошибки при производстве:
- Неточный подбор диаметров отверстий для крепления компонентов. При расчетах теряется такой сопутствующий фактор производства, как металлизация. Из-за ее применения просвет уменьшится на 5-7%, потому будущий монтаж навесных компонентов будет либо сильно усложнён, либо невозможен вообще.
- Отсутствие припуска на контур. На окончательном этапе производства при обработке на механическом оборудовании габариты элемента могут уменьшаться на 2-3% (канавки для разрезания листа и другие операции). Если данный параметр вычислить неточно, размер вашей платы будет отличаться от желаемого в большую или меньшую сторону.
- Отклонения при распределении дорожек и точек для пайки. Такие отклонения могут увеличить вероятность коробления после температурной обработки в печах.
- Перенасыщение меди в точке пайки может привести к плохой заливке контакта, так как данный металл обладает хорошими теплоотводимыми свойствами. Чтобы избежать такой проблемы, вокруг точек монтажа следует оставлять небольшой термический зазор.
- Платы, которые будут лакироваться, должны заранее предоставлять информацию о компонентах, которые данной обработке не подлежат. При попадании лака на разъемы и другие чувствительные компоненты, плата становится непригодной к использованию, тем самым увеличивая процент брака с производства.
Представленные ошибки типичны, но не единственные в своем роде. Перед началом бизнеса в данной сфере вам следует очень детально изучите технологию изготовления, и определиться с направлениями в производстве.
Для каждой отрасли есть свои особенности, без учета которых количество брака продукции будет выходить за рамки 10-15%, что очень сильно ударит по карману предпринимателя.
6. Оборудование для производства печатных плат.
В 2018 году выбор оборудования по производству печатных плат очень широкий. Начинающие предприниматели могут пойти двумя путями – купить новое оборудование или поддержанное.
В первом случае, вам придется выложить кругленькую сумму, но вы получите производственные гарантии на 1-2 года + бесплатное техническое обслуживание и настройку. Новый комплект оборудования способен проработать в две смены до 10 лет с минимальными перебоями.
Второй вариант позволяет сэкономить на оборудовании до 150% от требуемого капитала, но всегда есть риск нарваться на производственное оснащение, которое на вид вроде и новое, но при постоянной нагрузке не протянет более 1 месяца.

Затраты на ремонт могут превышать половину стоимости подержанного оборудования, потому относиться к варианту закупки подержанной техники стоит с особой осторожностью.
Как минимум, требуйте от продавца предоставление гарантий на 6-10 месяцев – этого времени хватит, чтобы отбить его стоимость и накопить на новое, если с подержанным что-либо случится.
Полный список оборудования для производства плат мы подали в виде таблицы. Все цены усредненные и могут колебаться с порогом 10-15% от указанных.
| Технологический процесс | Оборудование для производства печатных плат | Кол-во | Цена |
|---|---|---|---|
| 1) Участок механической обработки | |||
| Нарезание заготовок из листов | Установка нарезания | 1 | 10 000$ |
| Расштифтование пакета | Расштифтование | 1 | |
| Сверлильный станок с ЧПУ, одно шпиндельный | Станок с ЧПУ | 1 | |
| Оконтуривание/фрезерование, одно шпиндельный станок с ЧПУ | Станок с ЧПУ | 1 | |
| 2) Участок мокрых процессов | |||
| Подготовка поверхности заготовки | Установка химической очистки | 1 | 12 000$ |
| Оксидное покрытие поверхности | Установка оксидирования | 1 | |
| Удаление засмаливания в отверстиях | Линия DeSmear | 1 | |
| Щеточная зачистка + прочистка отверстий под давлением | Установка щеточной зачистки | 1 | |
| Химическое меднение | Линия химического меднения | 1 | |
| Проявление сухого пленочного фоторезиста | Установка проявления | 1 | |
| Гальваническое покрытие медь/олово | Гальваническая линия | 1 | |
| Снятие сухого пленочного фоторезиста | Линия снятия СПФ | 1 | |
| Удаление металлорезиста (олова) | Линия удаления олова | 1 | |
| Проявление | Линия проявления | 1 | |
| 3) Жёлтая комната | |||
| Ламинирование сухим плёночным резистом. | Вальцованный ламинатор | 1 | 2 000$ |
| Экспонирование сухого плёночного фоторезиста | Уст-ка УФ эксперт 8 кВт | 1 | |
| 4) Участок трафаретной печати | |||
| Трафаретная печать | Трафаретный принтер | 1 | 6 000$ |
| Нанесение надписей на плату | Трафаретный принтер | 1 | |
| Промывание трафаретов | Установка промывки | 1 | |
| Сушка трафаретов | Шкаф сушки | 1 | |
| Заточка ракелей | Заточная установка | 1 | |
| Натяжение трафарета | Установка натяжения | 1 | |
| Сушка трафаретов | Сушильный шкаф | 1 | |
| 5) Участок контроля качества | |||
| Автоматическая оптическая инспекция-АОИ | Установка АОИ | 1 | 2 000$ |
| Электрическая проверка платы | Тестер «летающий зонд» | 1 | |
| 6) Нанесение финишного покрытия | |||
| Предварительная очистка платы | Установка очистки | 1 | 8 000$ |
| Покрытие оловом – горячее лужение | Установка горячего лужения | 1 | |
| Отмывка платы после лужения | Установка отмывки | 1 | |
| Покрытие хим. никель/золото | Погружная линия | 1 | |
| Очистка ультразвуком | Установка очистки | ||
| 7) Участок прессования | |||
| Пробивка координатных отверстий в слоях | Станок для пробивки | 1 | 24 000$ |
| Сушка внутренних слоёв | Сушильный шкаф | 1 | |
| Пакетирование/штифтование | Установка пакетирования | 1 | |
| Прессование слоёв | Пресс | 1 | |
| Водяное охлаждение | Система охлаждения воды | 1 | |
| Итого: | 64 000$ | ||
Поданный комплект оборудования является наиболее полным и направлен на долгосрочное производство плат для печати. Если вы планируете постепенно расширять свой бизнес, то минимальная сумма, на которую стоит рассчитывать, – от 30 000$ .
Изготовление печатных плат промышленным способом.
Что такое печатная плата? Предназначение устройства.
7. Помещение, персонал, вложения и окупаемость.
Оборудование – не единственная статья расходов, которую понесёт предприниматель, работая в сфере производства электронных компонентов. Немаловажным условием успеха является аренда помещения, соответствующего ГОСТам и общепринятым стандартам в этой отрасли.
Далеко не каждое помещение может быть использовано для производства.
Сам цех будет состоять из 2-х отделов – складского и производственного. Объем первого зависит от выработки вашего производства, а во втором случае минимальная площадь составляет не менее 75 кв. м.
Другие требования к помещению для производства:
- Качественная линия электрического питания, поддерживающая проводимость в 220 и 380 вольт.
- Вытяжка промышленной конструкции. Если обработка деталей происходит, преимущественно, химическими методами, отводящих труб может понадобиться более одной штуки.
- Оборудование для развода и поступления воздуха в сжатом виде.
- Водопровод может подойти и общего пользования. Для деминерализации жидкости устанавливается отдельное оборудование. Приготовление растворов на основании водопроводной воды не будет соответствовать технологическим нормам.
Не забывайте также, что производство печатных плат подразумевает использование химических растворов, для которых просто необходим отдельный сток.

Чтобы наладить производство в две смены при условии полной автоматизации оборудования, вам будет достаточно иметь в своем штате сотрудников четырёх операторов-универсалов, которые станут прослеживать и контролировать автоматизированный процесс производства плат для печати.
В список временного персонала входят секретарь, грузчик, маркетолог и другие специальности, услуги которых на постоянной основе частному предпринимателю попросту не пригодятся. Их наем происходит время от времени и оплачивается, как подработка.
Если дела идут в гору и у вас появляется возможность наладить производство печатных плат через дочерние отделения, стоимость таких объектов обойдется вам даже выше, нежели центрального. Всё потому, что помимо оборудования и помещения придется нанимать большее количество персонала, и делать это на постоянной основе.
Куда можно сбывать продукцию:
- электронная начинка в автомобильном производстве;
- начинка медицинского оборудования;
- отрасли, связанные с компьютерной техникой;
- крупная и мелкая бытовая техника + измерительные приборы.
Общая стоимость открытия бизнеса – не менее 75 000$ . Сюда входят расходы на материалы, зарплата сотрудникам, оборудование, аренда помещений, маркетинговая кампания и дополнительные затраты при реализации.
Средняя окупаемость одной линии производства печатных плат находится на уровне 24-30 месяцев , при условии, что в вашем финансовом плане предусмотрены дополнительные статьи расходов (ремонт, обслуживание оборудования и тому подобное).
Производство печатных плат – бизнес с высокой рентабельностью, но с длительным сроком окупаемости. Не каждый готов ждать более 2-х лет, чтобы отбить собственные деньги. Однако, если дело будет иметь успех + потенциал к расширению, вы сможете сократить данный срок вдвое, а дальнейшая прибыль будет расти ежемесячно.